Película de PE para laminación térmica en línea sobre lámina de PET.
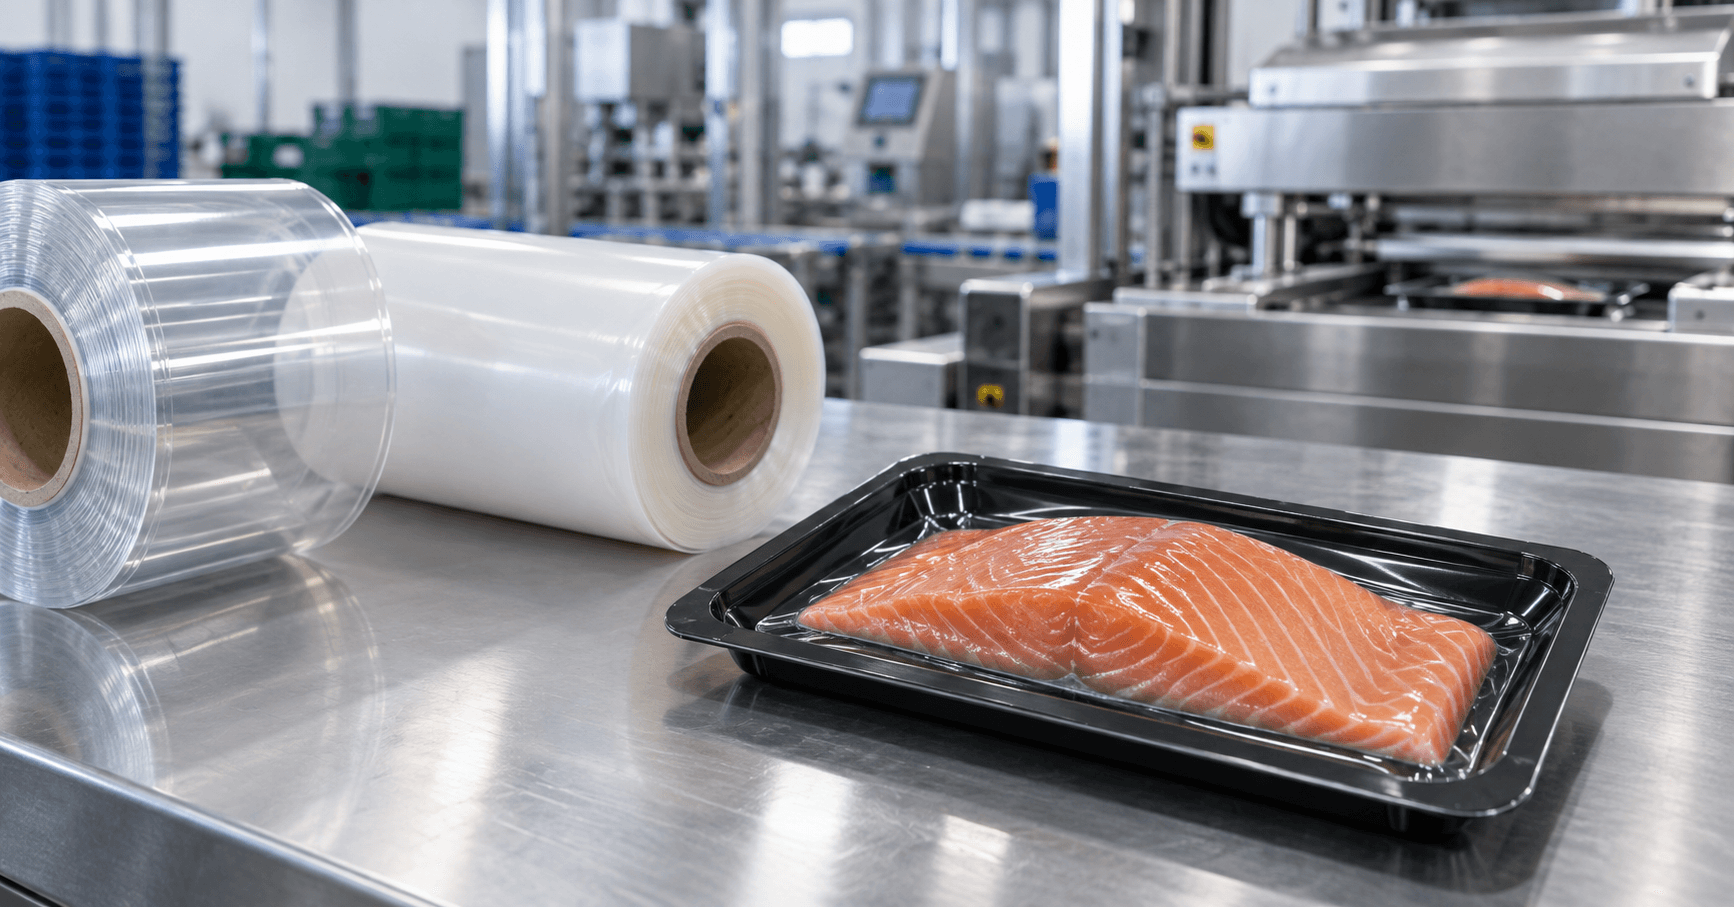
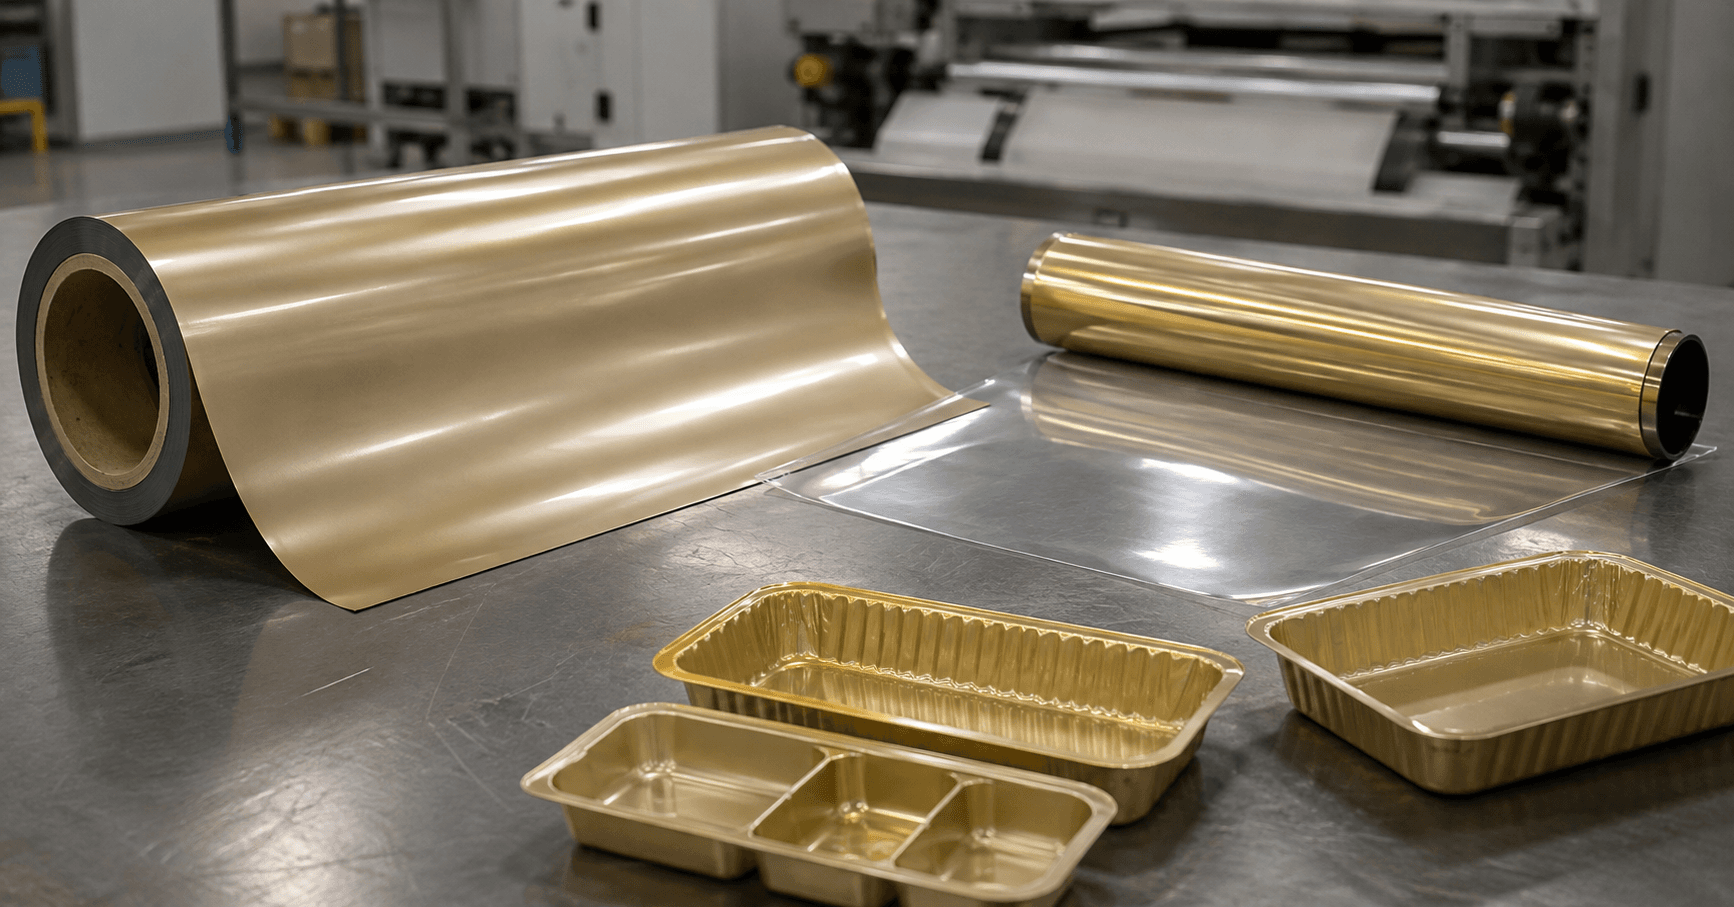
La película de PE para laminación térmica en línea ayuda a los fabricantes de láminas de PET a añadir una superficie funcional a base de PE durante la producción. La película se suministra en rollos y se adapta al sustrato de PET, la estación de laminación y el proceso de termoformado posterior.
Para los fabricantes que desarrollan láminas de PET/PE, la decisión de compra implica más que el grosor y el ancho de la película. Es necesario especificar conjuntamente la superficie de unión del PET, la superficie de PE expuesta, el manejo de la banda y el rendimiento del laminado.
Respuesta rápida: ¿qué es la película de laminación térmica en línea de PE?
La película de PE para laminación térmica en línea es una película funcional a base de PE especialmente diseñada para adherirse a láminas de PET en una línea de producción debidamente equipada. Una película y un proceso adecuados permiten añadir la superficie de PE sin necesidad de aplicar adhesivo líquido por separado en la estación de laminación. La formulación de la película y su compatibilidad con la línea son esenciales: no se debe asumir que una película de polietileno genérica tendrá el mismo rendimiento.
1. ¿Qué aporta la película de PE a la lámina de PET?
La lámina de PET constituye la base estructural del material final. Una película funcional de PE añade a dicha base las propiedades superficiales especificadas. Según el grado y la construcción seleccionados, estas propiedades pueden incluir una capa de sellado de PE, flexibilidad superficial y resistencia a la humedad. Cada función requerida debe definirse y evaluarse para la aplicación específica.
El material resultante se suele describir como lámina de PET/PE. Esta es una abreviatura comercial, no una sección transversal completa. La especificación debe identificar cualquier capa de unión o recubrimiento funcional adicional que sea relevante para la producción y el uso final.
Este artículo se centra en la película de PE para la laminación de láminas de PET. Los clientes que busquen una construcción con barrera de oxígeno pueden consultar la guía en línea independiente sobre películas de laminación térmica de PE/EVOH/PE .
2. ¿Cómo funciona la laminación de láminas de PET en línea?
Un rollo de película prefabricado se introduce en una estación de laminación integrada con la línea de extrusión de láminas de PET. La película seleccionada entra en contacto con el sustrato de PET bajo calor y presión controlados. La lámina laminada pasa entonces por el sistema de enfriamiento y bobinado especificado para el equipo.
La secuencia de producción práctica es:
- Fabricar la lámina base de PET. Determinar el grado, el espesor, el ancho y el estado de la superficie de la lámina según las especificaciones.
- Desenrolle la película de PE. Presente la cara de unión designada al PET, siguiendo el dibujo de dirección de enrollado aprobado.
- Aplique el proceso de laminación térmica adecuado. Controle el calor, las condiciones de presión, la velocidad de la línea y la tensión de la película para el par de materiales seleccionado.
- Enfríe y enrolle el laminado. Compruebe la planitud, el aspecto, la calidad del enrollado y los criterios de liberación.
- Termoforme la lámina aprobada. Verifique que el laminado cumpla con los requisitos de la pieza prevista.
Esta ruta de película prefabricada difiere de la alimentación de resina de PE a un sistema de coextrusión o de la aplicación de polímero fundido mediante recubrimiento por extrusión. Los términos "en línea" e "integrado" describen la integración con la línea de láminas; aún se debe identificar el equipo y la ruta de materiales específicos.
3. ¿Por qué considerar la película de PE para la laminación térmica en línea?
La integración de la laminación de películas con la producción de láminas de PET puede ofrecer a los fabricantes una vía alternativa para obtener productos funcionales en láminas. Su valor práctico depende de la combinación de procesos de producción, el equipo disponible y el volumen de producción aceptado.
- Añada una superficie funcional durante la producción de láminas. Una línea cualificada produce la estructura de PET/PE propuesta como parte del proceso de fabricación de láminas.
- Reducir una operación de laminación independiente. Si el proyecto requiere laminación posterior, la integración puede reducir la manipulación, la transferencia y la programación intermedias.
- Coordinar los parámetros de producción de láminas y películas. Los operarios pueden registrar las condiciones del sustrato de PET y de laminación de la película en una misma tanda de producción.
- Desarrollar aplicaciones adicionales para láminas. Los fabricantes de láminas de PET pueden evaluar las construcciones con superficie de PE junto con su cartera de láminas actual.
Para un proceso de laminación térmica sin adhesivos mediante una película diseñada adecuadamente, no se aplica pegamento líquido por separado en la estación de unión. No obstante, se pueden incorporar materiales de unión funcionales a la película. Esta descripción del proceso no implica una composición de polímero único ni garantiza su reciclabilidad.
Compare la economía de producción completa, incluyendo el desperdicio inicial, la velocidad, los cambios de producción, el tiempo de inactividad y la aceptación de calidad. La integración por sí sola no garantiza un menor costo por tonelada aceptada.
4. ¿Qué película de PE es adecuada para la laminación térmica sobre PET?
Se debe seleccionar una película de laminación térmica de polietileno según la vía de adhesión prevista. El aspecto de la película, su calibre nominal o las denominaciones LDPE y LLDPE no determinan la adhesión al PET.
El grado puede utilizar resinas funcionales o un diseño multicapa para proporcionar la interfaz requerida. Solicite al proveedor que identifique la cara de unión de PET prevista y la cara funcional opuesta. No deduzca una mezcla de resina, recubrimiento o número de capas específicos a partir del nombre abreviado del producto.
| Punto de selección | Qué confirmar |
|---|---|
| Cara de unión | ¿Qué superficie de la película está destinada a entrar en contacto con el sustrato de PET real? |
| Superficie de PE expuesta | La función requerida y su posición en la hoja terminada y la pieza conformada. |
| Dimensiones de la película | Espesor, tolerancia, anchura y base de medición acordada. |
| Respuesta térmica | Se propuso una ventana de procesamiento que se ajustaba a la hoja y al equipo. |
| Manejo web | Control de tensión, estabilidad dimensional, fricción y comportamiento de bobinado. |
| Aceptación de laminados | Aspecto, resistencia de la unión de laminación y rendimiento después del conformado y acondicionamiento. |
Un grado desarrollado para laminación adhesiva fuera de línea no está automáticamente aprobado para la unión térmica en una línea de láminas de PET. Elija la película en función del equipo real y los resultados de las pruebas.
5. Parámetros a revisar en la línea de extrusión de láminas de PET
La misma película puede estar expuesta a diferentes condiciones térmicas y mecánicas en distintas líneas de producción. Un análisis técnico útil comienza con un esquema de la estación de laminación, que incluye la entrada de la película, la fuente de calor, el sistema de presión, el enfriamiento y el bobinado.
- Condiciones del sustrato: grado PET, construcción con contenido reciclado cuando corresponda, preparación de la superficie, limpieza y cualquier recubrimiento o tratamiento antiadherente.
- Calor: el calor disponible en la etapa de unión y los puntos de medición utilizados para describirlo.
- Sistema de presión: disposición de los rodillos, control de la presión y uniformidad del contacto en todo el ancho útil.
- Velocidad y tensión: un rango de funcionamiento estable tanto para hojas como para películas, con introducción controlada de la película.
- Enfriamiento y bobinado: las condiciones necesarias para cumplir con los requisitos acordados de planitud, formación del rollo y manipulación.
El punto de ajuste de un rodillo o calentador no corresponde automáticamente a la temperatura en la interfaz enterrada entre el PET y la película. Del mismo modo, el punto de fusión de la resina no es un ajuste de laminación predefinido. Utilice una propuesta de prueba específica para cada grado y equipo, en lugar de una temperatura o velocidad de línea universal.
Para rollos de película de PE, el plano de bobinado debe indicar ambas superficies y mostrar la trayectoria de alimentación. Registre el diámetro interior del núcleo, el diámetro máximo del rollo, la masa o longitud del rollo y cualquier restricción de empalme.
6. Calificar la producción de láminas de PET/PE mediante una prueba controlada.
Una lámina plana que tenga un aspecto aceptable en la laminadora constituye un punto de control inicial. La cualificación debe acompañar al material durante el bobinado, el almacenamiento, el recalentamiento y el termoformado de la lámina de PET, según las condiciones del proyecto acordadas.
- Identifique los insumos. Registre el tipo de PET y de película, el lote, las dimensiones y las características de la superficie.
- Defina la matriz del ensayo. Acuerde las condiciones que se van a variar, los límites del equipo y las muestras que se van a conservar.
- Inspeccione el laminado plano. Compruebe las arrugas, el aire atrapado, el aspecto, la curvatura, el bloqueo y la consistencia de la unión en los puntos de muestreo acordados.
- Defina la geometría real. Examine la brida, las paredes laterales, las esquinas, la base y los bordes recortados para detectar adelgazamiento, daños o separaciones localizadas.
- Acondicionar y aprobar. Volver a comprobar que coincida con la secuencia de almacenamiento y uso final acordada, y luego registrar el material aprobado y la revisión del proceso.
Para la evaluación de la adherencia, especifique el método de preparación, el ancho de la muestra, la geometría de la prueba, la velocidad, el acondicionamiento y la interfaz de falla. La norma ASTM F904-22 aborda las técnicas para separar las capas de laminados flexibles y permitir la medición de la adherencia; sin embargo, no define por sí sola un protocolo de aceptación completo para una lámina semirrígida de PET/PE.
Si las capas se separan, la guía de deslaminación de láminas de PET/PE proporciona un procedimiento de solución de problemas independiente. Las películas retenidas, los laminados planos y las piezas conformadas deben utilizar la misma identificación de muestra para que los resultados puedan compararse de forma significativa.
7. Aplicaciones de la lámina termoformable de PET laminada con PE
Las láminas de PET laminadas con PE pueden evaluarse para proyectos de embalaje termoformado que requieran una base estructural de PET y una superficie específica a base de PE. Entre las aplicaciones candidatas se incluyen bandejas para alimentos, componentes de embalaje para productos refrigerados y otras piezas conformadas que requieran dicha función superficial.
La selección debe basarse en el producto envasado, la geometría de la pieza, la manipulación y las condiciones de uso. Las condiciones de refrigeración, congelación, recalentamiento u otras condiciones de servicio exigentes requieren una aprobación específica; la denominación PET/PE por sí sola no determina la temperatura de funcionamiento.
Para aplicaciones en contacto con alimentos, solicite la documentación que corresponda a la construcción propuesta, las condiciones de contacto y el mercado objetivo. Las aprobaciones para un material o aplicación no deben transferirse a una estructura terminada no especificada.
8. ¿Qué debe incluir una solicitud de cotización de película de PE?
Para evaluar la película de laminación de PE para una línea de PET existente o planificada, envíe a WANSYN la siguiente información:
- Ámbito de compra: película para su propia línea de laminación en línea o lámina de PET/PE terminada.
- Lámina de PET: grado o muestra actual, espesor, ancho y estado superficial conocido.
- Película de PE: espesor y tolerancia objetivo, ancho, requisitos de superficie expuesta y especificación actual de la película, si está disponible.
- Equipamiento: modelo de línea, plano de la estación de laminación, disposición de calentamiento/presión/enfriamiento y rango de velocidad previsto.
- Formato del rollo: diámetro interior del núcleo, diámetro exterior máximo, peso o longitud del rollo, dibujo de desenrollado y requisitos de empalme.
- Termoformado: diseño de la pieza, profundidad de conformado, áreas críticas y proceso posterior.
- Aceptación: criterios de adhesión, apariencia, formación, almacenamiento y uso previsto, con métodos acordados.
- Plan comercial: cantidad de prueba, consumo previsto y destino de entrega.
Si aún no se ha definido un parámetro, describa el material y el equipo actuales en lugar de seleccionar un número sin una base técnica. Un boceto, una muestra y un dibujo de la pieza suelen ser un punto de partida más útil.
Analice en línea la película de laminación térmica de PE con WANSYN.
WANSYN ofrece soporte para la selección de películas funcionales a base de PE para fabricantes de láminas de PET que evalúan la laminación térmica en línea. Comparta las especificaciones de su lámina de PET, el diseño de la línea de producción, las dimensiones de la película y el producto final deseado para que podamos analizar un candidato adecuado y un plan de prueba.
Para consultas sobre películas, póngase en contacto con WANSYN o envíe un correo electrónico a info@wxchemgroup.com . Si necesita rollos de láminas terminadas, visite la categoría de rollos de láminas de PET .
Preguntas frecuentes
¿Es posible laminar una película de PE sobre una lámina de PET en línea?
Se puede evaluar una película a base de PE especialmente diseñada en una línea de producción de láminas de PET compatible. Confirme la superficie de unión, la configuración del equipo y los resultados tras la laminación y el termoformado.
¿Es adecuada la película de PE común para la laminación térmica en línea?
No lo dé por sentado. La familia de resinas, el grosor y la apariencia no determinan la adhesión del PET. Utilice un grado específico seleccionado para el proceso de laminación térmica.
¿El proceso requiere la aplicación de pegamento por separado?
Una película termoadhesiva de calidad puede evitar la aplicación de adhesivo líquido por separado en la estación de laminación. Los componentes de unión funcionales pueden seguir formando parte de la estructura de la película.
¿Qué espesor de película se debe utilizar?
Seleccione una propuesta de espesor en función del tipo de película, el sustrato de PET, la geometría de conformado y la función superficial requerida. Confírmela mediante pruebas en lugar de considerar un calibre como universal.
¿Qué temperatura y velocidad de laminación se recomiendan?
Estas especificaciones dependen del grado y del equipo. Revise la transferencia de calor, el diseño de la zona de contacto, el estado del sustrato, la tensión y la refrigeración con los proveedores de la película y del equipo.
¿Qué lado de la película debe mirar hacia el PET?
La cara de unión de PET designada. Identifique ambas caras en la especificación, etiquete y desenrolle el dibujo, luego verifique la ubicación final de la superficie después del conformado.
¿Qué se debe comprobar después del termoformado?
Inspeccione el estado de la unión, el aspecto de la superficie, el adelgazamiento localizado, las esquinas, los laterales, la brida y los bordes recortados. Incluya las comprobaciones de acondicionamiento y uso final acordadas antes de la aprobación.
¿Qué información se necesita para obtener un presupuesto?
Proporcione las especificaciones del PET, las dimensiones de la película, el diseño de la línea, los requisitos de los rollos, la aplicación, los criterios de prueba, el consumo estimado y el destino de entrega.