Respuesta rápida
La delaminación de la lámina de PET/PE tras el termoformado implica la separación de las capas del material de la bandeja durante o después del proceso. Antes de cambiar el material o aumentar la temperatura de conformado, identifique qué interfaz se separó, cuándo apareció el defecto y si se produjo en el rollo plano, en la bandeja conformada o solo después del sellado . Compare una muestra de lámina plana conservada con la pieza defectuosa mediante un método de ensayo acordado.
Una decisión de calificación útil combina pruebas de adherencia del laminado, una prueba de conformado controlada y controles del embalaje final. Una lectura de dinas, un sellado hermético de la tapa o un rollo plano y atractivo no pueden, por sí solos, aprobar la lámina termoformable laminada completa.
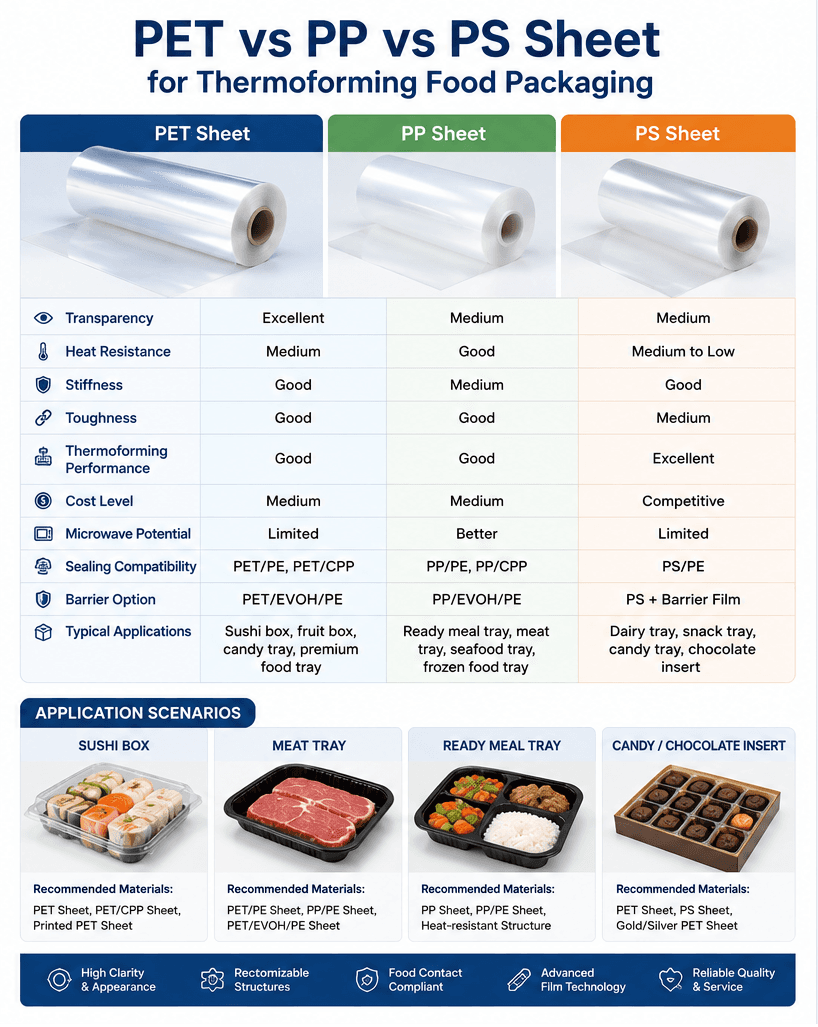
Esta guía se centra en las fallas entre capas y la aceptación del proveedor para láminas de PET/PE. También explica qué controles se aplican a las láminas de PET/CPP, PP/PE y películas funcionales adquiridas para laminación. Se trata de familias de materiales candidatas, no de especificaciones intercambiables.
Primero, identifica qué es lo que realmente ha fallado.
Tres observaciones pueden parecer similares, pero requieren diferentes medidas correctivas.
Delaminación entre capas: la separación se produce dentro de la estructura de la lámina, por ejemplo, entre la lámina estructural y una película funcional laminada. Es necesario examinar la ubicación; una etiqueta de producto como PET/PE no identifica todas las interfaces.
Fallo en el sellado de la tapa a la bandeja: la película de sellado se separa de la superficie de la bandeja que está en contacto con el sello. Se trata de una unión diferente. La tapa puede permanecer adherida a una capa superficial delgada mientras esta se separa de la bandeja; en ese caso, inspeccione tanto el laminado de la bandeja como el sello.
Blanqueamiento o grieta sin separación confirmada: una esquina blanca o un borde dañado no prueban la delaminación. Examine la sección transversal y ambas superficies de cualquier material separado. No determine la causa basándose únicamente en el color.
Un sistema de apertura controlado puede diseñarse para abrirse en una interfaz específica. Esta apertura controlada debe distinguirse de una separación no deseada que dañe la integridad de la bandeja o el envase. La ruta de fallo prevista debe formar parte de la especificación aprobada.
Si el problema se debe principalmente a arrugas, canales o una apertura irregular de la tapa, comience con la guía de solución de problemas de sellado de bandejas de WANSYN.
Defina la estructura antes de comparar proveedores.
Solicite a cada proveedor que describa la secuencia de capas desde el exterior de la bandeja hasta la superficie que da al producto. Una estructura conceptual de PET/PE laminado con adhesivo podría incluir una lámina estructural de PET, una interfaz de unión y una película funcional a base de PE. Esta descripción no es una receta fija de WANSYN . Son posibles otras rutas de producción y capas adicionales.
Para cada candidato, registre el grado de la lámina base, el calibre total y la tolerancia, la identidad de la película funcional, la ruta de unión, la superficie de sellado expuesta y la dirección de bobinado. Cuando corresponda, identifique por separado la impresión, los recubrimientos, las capas de unión y las capas de barrera. Las abreviaturas comerciales pueden omitirlas.
| Familia de materiales | Cuestión que debe resolverse antes de un juicio. |
|---|---|
| Lámina de PET/PE o lámina de PET laminada | ¿Qué película a base de PE está unida a qué superficie de PET, y cuál es la cara de sellado? |
| Lámina de PET/CPP | ¿La película de laminación de CPP cumple con los requisitos de tensión de conformado y el sistema de tapa previsto? |
| Lámina de PP/PE | ¿Se identifican y aprueban conjuntamente el grado de PP, la película de PE y el sistema de unión? |
| Lámina a base de PET con película de laminación de barrera PE/EVOH/PE | ¿El fallo se produce en la unión entre la lámina y la película o dentro de la película multicapa? |
No se debe describir el PET/CPP como una mejora automática del rendimiento con respecto al PET/PE. Tampoco la adición de una capa de PE garantiza que una estructura basada en PP resista un ciclo de congelación específico. La selección depende de la construcción exacta y de los resultados de las mediciones.
Las películas de CPP, PE y de barrera de WANSYN para laminación fuera de línea son un punto de partida para analizar los requisitos de las películas, no una prueba de que todas las opciones enumeradas se ajusten al mismo proceso.
Comprar una lámina terminada frente a comprar una película funcional.
Un fabricante de termoformas que compre rollos de láminas laminadas terminadas debe solicitar la identificación del laminado, el estado de liberación y los controles acordados de las piezas entrantes y conformadas.
Un fabricante de láminas que compre película de laminación de PE , película de laminación de CPP o película de laminación de barrera debe, además, verificar la calidad de la película en su propia línea de unión. El proveedor de la película no puede inferir el resultado de un adhesivo, una preparación de la superficie o una fórmula de conversión no especificada.
Utilice el mismo código de muestra y estructura para compras, laminadora, termoformadora y laboratorio. De lo contrario, informes de prueba aparentemente contradictorios podrían simplemente describir construcciones diferentes.
Encuentra la primera etapa en la que aparece la separación.
Inspeccione el material en puntos de control sucesivos en lugar de examinar únicamente la bandeja terminada que ha sido rechazada.
1. Planchar el rollo antes de formarlo.
Muestre las posiciones acordadas a lo largo del ancho del rollo y durante toda la producción. Conserve una referencia sin modificar. Registre si ya existe separación, si se limita a los bordes y si sigue un patrón de recubrimiento o impresión.
Solicite al laminador que revise la identificación de la superficie, el historial de tratamiento, la limpieza y sus registros de adhesión aprobados. En el caso de un proceso adhesivo, esto puede incluir la identificación del adhesivo, la uniformidad de la aplicación y el registro de curado/desmoldeo correspondiente. Estos son puntos de investigación, no pruebas de que el laminador haya causado el defecto.
2. Material calentado pero sin formar.
Si una prueba segura y homologada por la máquina permite aislar el calentamiento del estirado, compare una muestra calentada con una de referencia sin calentar. Si se observa alguna separación, es necesario revisar la exposición al calor y la construcción del laminado antes de cambiar la herramienta.
Registre las condiciones reales de la prueba. El punto de ajuste del calentador no es una medición directa de la temperatura en la interfaz de unión enterrada. Evite prescribir una temperatura de conformado universal para todos los rollos de láminas de PET/PE.
3. Bandeja formada, enfriada y recortada
Mapea los defectos por ubicación: brida, pared lateral, transición inferior, esquina y borde recortado. Anota cuándo se hacen visibles. La separación concentrada en las esquinas requiere una investigación de la deformación local, la distribución del espesor y la unión entre las piezas. La separación limitada a un borde cortado también justifica una revisión del recorte.
Utilice el plano de la cavidad y conserve tanto las piezas buenas como las defectuosas. No deduzca la profundidad máxima de embutición aceptable a partir de la bandeja de otro cliente. La guía independiente sobre profundidad de embutición y adelgazamiento de capas aborda la cuestión geométrica con mayor detalle.
4. Envase sellado y acondicionado.
Conserve las bandejas sin sellar como controles. Si el defecto aparece solo después del sellado, compare la ubicación del área de sellado, la identidad de la tapa, el soporte de la herramienta y el ciclo de calor aplicado. Si aparece solo después de la simulación de almacenamiento o distribución, conserve el registro de acondicionamiento y examine nuevamente las mismas ubicaciones.
Esta secuencia ayuda a acotar la investigación. No establece una única causa sin una comparación controlada.
Pruebas de inspección de superficie, unión de laminados y sellado por separado.
Estas mediciones responden a preguntas diferentes y no deben sustituirse unas por otras.
| Controlar | Lo que puede ayudar a establecer | Lo que no establece por sí solo |
|---|---|---|
| Comprobación de humectación de la superficie | Si la superficie analizada cumple con un indicador de preparación acordado. | Adhesión a través de todo el rollo o supervivencia después de la formación |
| Prueba de unión entre capas | Comportamiento de la interfaz de laminado identificada bajo el método indicado. | Integridad de fugas o apertura aceptable del paquete terminado |
| Prueba de resistencia del cierre de la tapa | Comportamiento de fuerza y falla en un sello de paquete probado | Resistencia de cada interfaz de hoja interna |
| Verificación de la integridad del producto terminado | Rendimiento según el método de fuga o integridad seleccionado. | Cada barrera, vida útil o requisito de uso final |
La guía de Enercon sobre adhesión superficial explica por qué el resultado en dinas es un indicador, no una garantía de adhesión. Especifique la superficie a ensayar, el procedimiento de ensayo y el estado del material; no utilice un valor de dinas universal como único criterio de aprobación para la compra.
Para la planificación de laboratorios, la norma ASTM F904-22 se refiere a la separación de capas de laminados flexibles para poder medir la resistencia de la unión. No se trata de una especificación universal de resistencia de la unión (aprobada/reprobada) para todas las láminas rígidas termoformadas. El laboratorio debe seleccionar un procedimiento de medición adecuado y documentar cualquier limitación o adaptación para un sustrato rígido.
La norma ASTM F88/F88M-23 aborda la medición de la resistencia del sellado, incluyendo el sellado de materiales flexibles a materiales rígidos. El resultado de la prueba de resistencia del sellado no debe presentarse como una prueba de fugas ni como prueba de la adhesión interna del laminado.
Qué debe contener un informe útil de prueba de adherencia
Acuerde lo siguiente antes de comparar lotes:
- Separación entre la identidad de la muestra y la interfaz exacta.
- Ubicación de la chapa plana o de la pieza conformada, incluyendo la dirección de la máquina y la dirección transversal cuando corresponda.
- Ancho de la muestra, preparación, disposición de las mordazas, velocidad de ensayo y acondicionamiento.
- Edad y estado de liberación del laminado en el momento de la prueba.
- Rastreo de fuerza o resumen acordado, unidades y cómo se realizó cualquier normalización de ancho.
- Descripción de la falla: separación de la interfaz, división cohesiva, estiramiento de la película o rotura de la película.
- Recuento de réplicas, variabilidad y fotografías de las superficies separadas.
Los valores registrados con diferentes anchos o configuraciones de despegue no son directamente intercambiables. Si la película se rompe antes de que se separe la interfaz, registre la rotura de la película en esas condiciones; no determine un valor exacto de resistencia de la unión a partir de esa observación.
Aquí no se especifica una fuerza de despegue mínima universal. El comprador, el transformador y el laboratorio deben acordar los criterios de aceptación pertinentes para la estructura y la aplicación indicadas.
El curado del adhesivo es una condición de liberación, no un tiempo de espera universal.
Cuando se utilice un adhesivo reactivo, solicite las condiciones específicas de curado y liberación para el laminado en cuestión. La resistencia inicial a la manipulación no garantiza automáticamente que el material esté listo para todos los procesos posteriores. La descripción pública F904 de ASTM distingue entre los estados de unión inicial y curada para sistemas cuyo rendimiento mejora con el tiempo.
No copie un período de espera fijo de otro adhesivo o de una estructura diferente. Un retraso en el calendario por sí solo no demuestra que las condiciones de mezcla, aplicación o curado fueran correctas. Si el laminado se fabricó mediante un método de unión diferente, la explicación del curado del adhesivo podría no ser aplicable.
Cualquier olor, residuo o problema relacionado con el contacto con alimentos requiere una investigación específica y la documentación correspondiente. Una adherencia mecánica aceptable no garantiza la idoneidad para el contacto con alimentos, y no se debe ofrecer una espera adicional como garantía de seguridad sin fundamento.
Realizar una prueba controlada de calificación de proveedores.
El siguiente es un plano de ingeniería ilustrativo, no un informe de una prueba de fábrica de WANSYN.
Primero, defina la decisión. Por ejemplo: ¿puede el rollo B, que es el candidato, reemplazar al rollo A, que ya está aprobado, en la bandeja actual, utilizando un intervalo de tiempo acordado y los mismos requisitos de empaque? No combine un cambio de proveedor, una lámina más delgada, una tapa nueva y un ciclo más rápido en la primera comparación.
Compara elementos similares. Siempre que sea posible, prueba la referencia aprobada y la candidata con la misma herramienta y línea. Registra sus medidas reales y las diferencias de construcción. Una comparación entre estructuras diferentes puede ser útil, pero se trata de una prueba de desarrollo, no de una prueba de equivalencia.
Mapea el resultado. Asigna posiciones de inspección repetibles en la banda plana y la bandeja. Registra la ubicación, el tipo de defecto y la trayectoria de la falla, en lugar de una sola fotografía de aprobado/reprobado. Incluye más de una posición de muestreo acordada para que un área localmente correcta no represente todo el rollo.
Analice una variable controlada a la vez. Si la referencia pasa y la candidata falla bajo las mismas condiciones, investigue la compatibilidad entre la candidata y el proceso; esta observación por sí sola no prueba un defecto de fabricación. Si ambas fallan, investigue las condiciones de proceso o prueba compartidas, así como los registros de materiales.
Validar el uso posterior. Repetir las comprobaciones pertinentes tras el sellado y el acondicionamiento previsto. Aprobar únicamente la estructura, la herramienta, el rango de procesos y las condiciones de uso respaldadas por la prueba. Un cambio significativo debe dar lugar a una revisión documentada para determinar si es necesaria una nueva cualificación.
La lista de verificación general para la solicitud de cotización de rollos de láminas termoformadas incluye la información dimensional y de manipulación de rollos correspondiente.
Verificaciones de aceptación específicas para cada aplicación
Para bandejas de alimentos refrigerados , inspeccione el envase sellado después de la secuencia de almacenamiento y manipulación prevista. Defina la superficie que da al producto y el comportamiento de apertura requerido. No dé por sentado que una bandeja vacía que ha superado la inspección significa que el envase está lleno.
Para proyectos de láminas termoformadas de alta barrera y envasado en atmósfera modificada (MAP), la integridad del laminado es solo uno de los requisitos de aceptación. Indique por separado las condiciones de la prueba de barrera de oxígeno/humedad y los requisitos del envase final. Ni un laminado de apariencia intacta ni la denominación PET/EVOH/PE garantizan su vida útil. Consulte la opción de láminas termoformadas de alta barrera PET/EVOH/PE como vía de consulta de producto, y defina su rendimiento para el proyecto.
Para láminas termoformadas impresas , incluya la zona impresa al analizar la ruta de falla. No asuma que una muestra sin imprimir representa todas las construcciones impresas. Las opciones decorativas, como la película impresa con motivos de sushi , requieren sistemas de impresión y unión específicos.
Para una lámina inferior VSP , distinga la unión interna de la lámina inferior de la fijación de la película superior. Utilice la guía de selección de láminas inferiores VSP específica para la selección del sistema; este artículo no sustituye dicha información.
La documentación relativa al contacto con alimentos debe coincidir con el mercado de destino, la construcción completa y las condiciones de uso previstas. Los nombres de los materiales en esta guía no implican ninguna certificación, resultado de migración, clasificación de congelación ni idoneidad para el calentamiento.
Solicitud de cotización: Qué enviar para una revisión de deslaminación
Para obtener una lámina termoformable laminada de repuesto o una nueva película de laminación, envíe un archivo técnico conciso:
- Función de suministro: rollo de láminas o película terminada para su propia línea de laminación.
- Composición actual: PET/PE, PET/CPP, PP/PE u otros, con información disponible sobre el orden de las capas y el grado.
- Dimensiones: espesor total y tolerancia, ancho, núcleo, diámetro o peso del rollo, lado de bobinado y lado de sellado.
- Evidencia de falla: fotografías de ambas superficies separadas, ubicación afectada, primera etapa del proceso, identificación del rollo/lote y una muestra de control no afectada.
- Proceso: máquina, dibujo de la cavidad, condiciones de conformado, configuración del recorte y los registros de unión/liberación pertinentes si realiza el laminado internamente.
- Envase: tipo exacto de tapa o película superior, condiciones de sellado, contenido previsto y secuencia de almacenamiento/manipulación.
- Aceptación: procedimiento de prueba de adherencia aplicable, comportamiento de fallo requerido, pruebas de embalaje terminado y requisitos de documentación para el mercado de destino.
- Alcance comercial: cantidad de prueba, consumo previsto, destino y base de cotización.
Los datos no disponibles deben indicarse como «pendientes de confirmación». Una fotografía puede servir de guía en la primera conversación, pero la recomendación de reemplazo debe mantenerse provisional hasta que se comprendan la causa del fallo y las condiciones de la prueba. La cantidad de prueba, la disponibilidad de muestras y el cronograma de producción se confirman por separado; este artículo no garantiza su cumplimiento.
Preguntas frecuentes
¿Por qué la lámina de PET/PE parece intacta en el rollo, pero se separa después de formarla?
El proceso de conversión puede revelar una debilidad no visible en una muestra plana. Compare la unión inicial, el comportamiento solo con calentamiento (cuando sea posible comprobarlo de forma segura), la deformación localizada durante el conformado y el sellado posterior. La apariencia por sí sola no permite identificar la causa.
¿Una película de PE más gruesa evitará la deslaminación?
No necesariamente. El grosor modifica la construcción, pero no garantiza la compatibilidad en la interfaz que falla. Primero, identifique dicha interfaz y verifique cualquier estructura modificada en la herramienta y el proceso reales.
¿Es suficiente una lectura de alta tensión para aprobar la película de laminación de CPP o PE?
No. Las mediciones de humectación de la superficie ayudan al control del proceso, pero la película, el sistema de unión y la conversión posterior aún necesitan pruebas y ensayos de adhesión pertinentes.
¿Puede el PET/CPP sustituir al PET/PE sin cambiar la tapa?
No lo dé por sentado. Confirme la superficie de sellado expuesta y la compatibilidad exacta de la película de la tapa, así como el rendimiento de la formación y la unión del laminado. Una unión interna exitosa no garantiza la correcta interfaz de la tapa.
¿Un buen cierre de la tapa demuestra que el laminado es de buena calidad?
No. El sello de la tapa y las interfaces de la lámina interna son diferentes. Compruebe si la tapa se ha desprendido de la superficie o si ha arrastrado consigo parte del laminado de la bandeja.
¿Cuánto tiempo debe curarse la lámina laminada antes del termoformado?
No existe un tiempo universal. Para una estructura laminada con adhesivo, utilice las condiciones de curado y desmoldeo especificadas para el sistema adhesivo y verifique las propiedades acordadas. Otros métodos de unión pueden no requerir el curado con adhesivo reactivo.
¿Cuál es la resistencia mínima correcta de la unión del laminado?
Depende de la estructura, la configuración de la prueba, el modo de fallo y el uso final. Acuerde un método y criterios de aceptación pertinentes con el laboratorio y el proveedor, en lugar de comparar datos aislados de pruebas diferentes.
¿Puede WANSYN revisar los requisitos de láminas terminadas y películas únicamente?
Ambas consultas pueden ser analizadas, pero requieren datos diferentes. Las consultas sobre láminas terminadas requieren las especificaciones de la bandeja y el embalaje; las consultas sobre películas únicamente requieren, además, el sustrato del cliente y el proceso de laminación. Se confirma la disponibilidad y la idoneidad para el grado y el proyecto propuestos.
Solicitar una revisión del material y del ensayo.
La gama de láminas y rollos de PET/PP/PS de WANSYN y su categoría de películas de laminación fuera de línea ofrecen dos vías de consulta: una lámina funcional terminada o una película para su propia línea de conversión.
Envíe la estructura, el plano de la bandeja y el registro de la etapa de defecto a través de Contact WANSYN . Indique si necesita un rollo de láminas de PET/PE de repuesto, una dirección de desarrollo para PET/CPP o PP/PE, o una película funcional de CPP/PE para una línea existente. El siguiente paso es definir un candidato y un plan de pruebas, no una promesa sin fundamento de que un solo material resolverá todos los problemas de deslaminación.
Dana Chen · Industria WANSYN
Correo electrónico: info@wxchemgroup.com
WhatsApp: +86 159 5847 3100