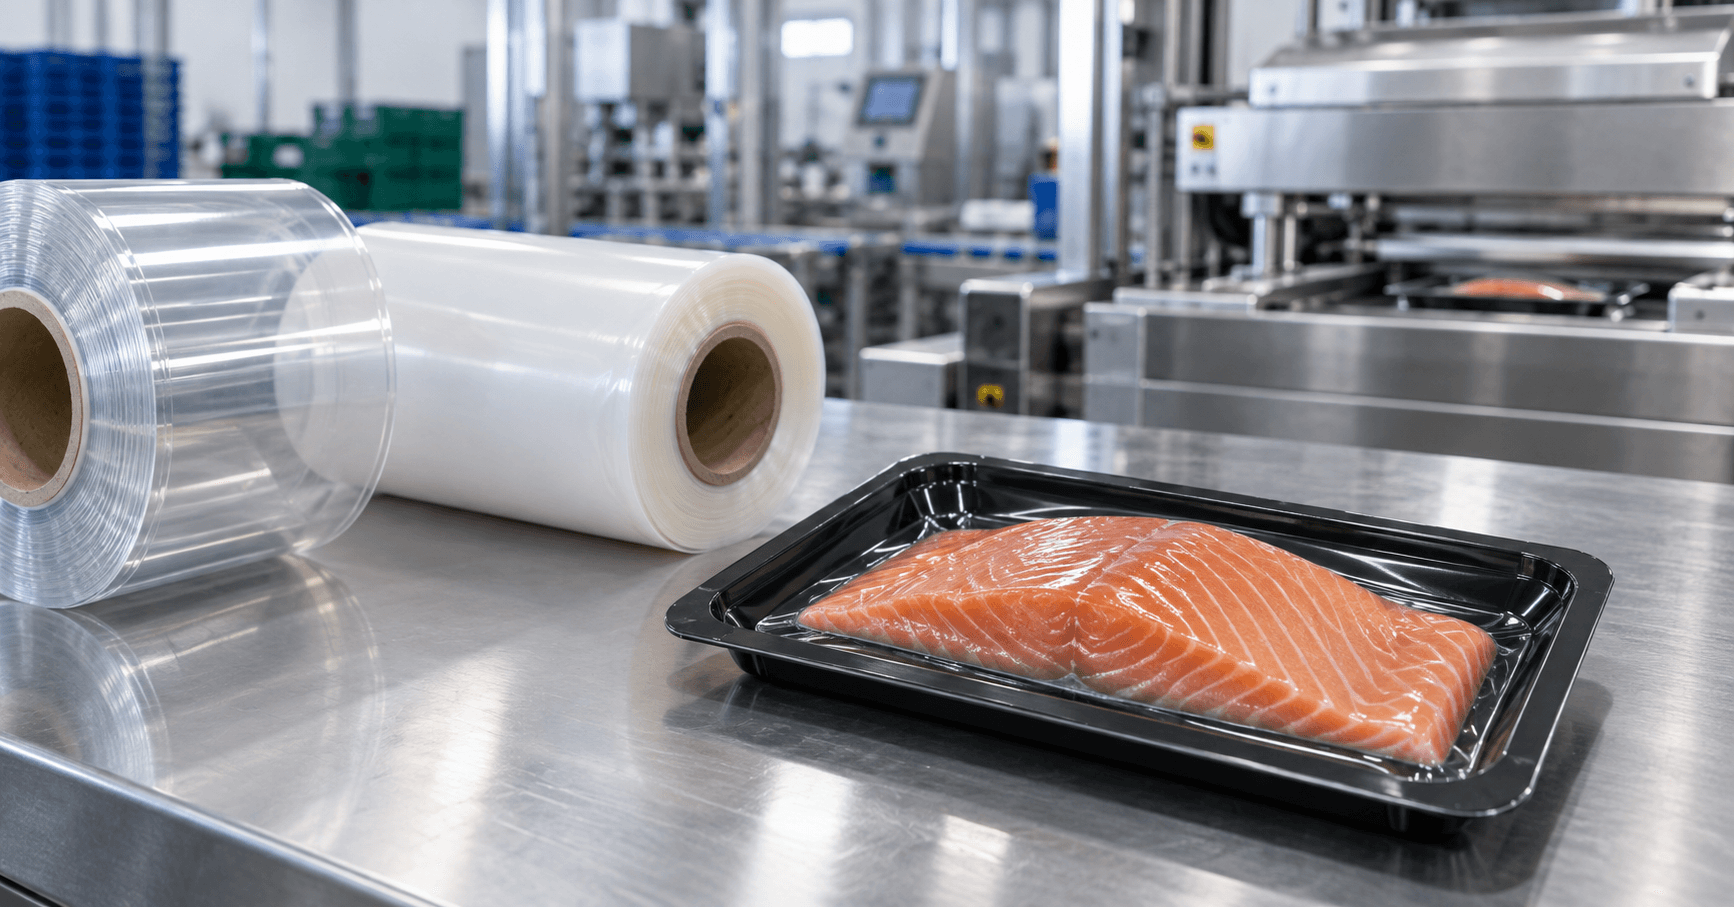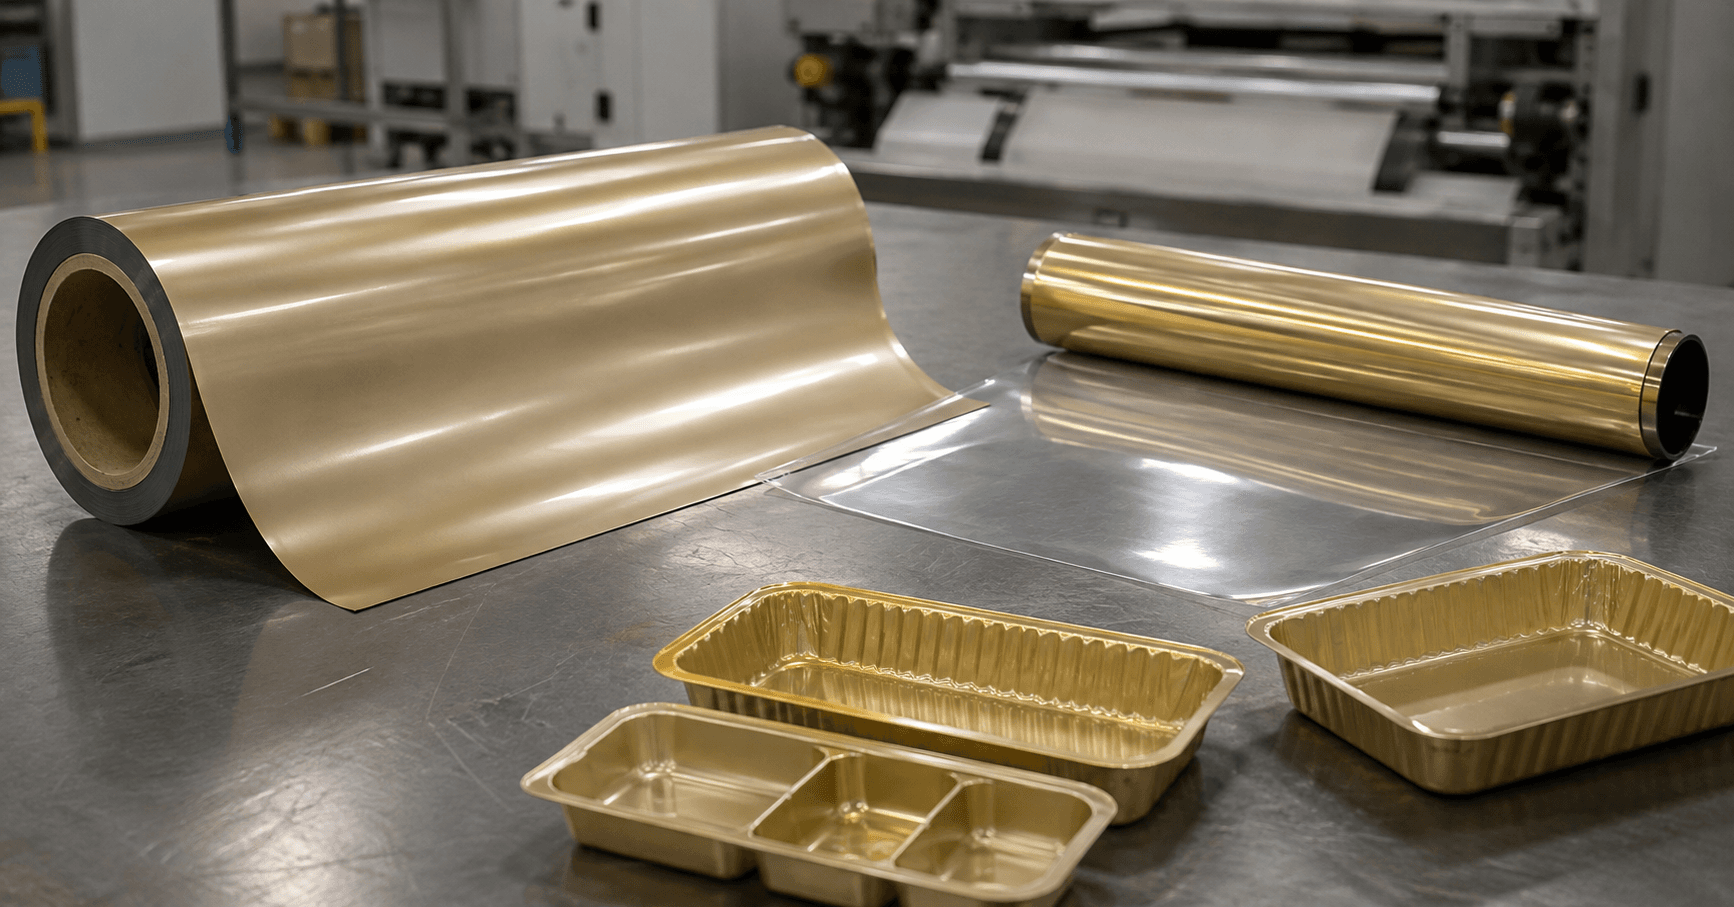
PETシートへのオンライン熱ラミネート加工用PEフィルム
オンライン熱ラミネート加工用PEフィルムは、PETシート製造業者がシート製造工程中にPEベースの機能性表面を付加するのに役立ちます。このフィルムはロール状で供給され、PET基材、ラミネート加工ステーション、および後工程の熱成形プロセスに合わせて選定されます。
PET/PEシートを開発するメーカーにとって、購入決定はフィルムの厚さや幅だけにとどまりません。PET接着面、露出したPE表面、ウェブの取り扱い性、ラミネート性能など、すべてを総合的に指定する必要があります。
簡単に答えると、PEオンライン熱ラミネートフィルムとは何ですか?
オンライン熱ラミネート用PEフィルムは、適切な設備を備えた生産ラインでPETシートに接着するために特別に設計されたPEベースの機能性フィルムです。適切なフィルムとプロセスを使用すれば、ラミネートステーションで別途液体接着剤を塗布することなくPE表面を付加できます。フィルムの配合とラインとの適合性が不可欠であり、汎用ポリエチレンフィルムが同様の性能を発揮するとは限りません。
1. PEフィルムはPETシートにどのような効果をもたらしますか?
PETシートは、完成品の構造基盤となる。PE機能性フィルムは、その基盤に特定の表面特性を付与する。選択されたグレードと構造に応じて、PEシーリング層、表面の柔軟性、耐湿性などが含まれる。必要な機能はそれぞれ明記し、実際の用途に合わせて評価する必要がある。
得られた材料は一般的にPET/PEシートと呼ばれます。これは完全な断面形状ではなく、商業的な略称です。仕様書には、製造および最終用途に関連する追加の機能性結合層またはコーティングを明記する必要があります。
この記事では、PETシートのラミネート加工に使用するPEフィルムについて解説します。酸素バリア構造をご希望のお客様は、別途提供されているPE/EVOH/PE熱ラミネートフィルムに関するオンラインガイドをご参照ください。
2. オンラインPETシートラミネート加工はどのように行われるのですか?
あらかじめ製造されたフィルムロールが、PETシート押出ラインに統合されたラミネートステーションに供給されます。選択されたフィルムは、制御された熱とニップ圧力の下でPET基材に接触します。ラミネートされたシートは、装置に指定された冷却および巻き取り装置を通過します。
実際の製造手順は以下のとおりです。
- PET基材シートを製造する。指定されたシートグレード、厚さ、幅、および表面状態を確立する。
- PEフィルムを巻き戻します。承認された巻き方向図に従って、指定された接着面をPETフィルムに当てます。
- 適切な熱ラミネート加工プロセスを適用してください。選択した材料の組み合わせに応じて、熱、ニップ条件、ライン速度、フィルム張力を制御してください。
- ラミネート材を冷却し、巻き取ります。平面度、外観、巻き取り品質、および剥離基準を確認します。
- 承認されたシートを熱成形する。積層材が、目的とする部品の要件を満たしていることを確認する。
このプレマシニングフィルム方式は、共押出システムにPE樹脂を供給したり、溶融ポリマーを押し出しコーティングで塗布したりする方式とは異なります。「オンライン」および「インライン」とは、シート製造ラインとの統合を意味しますが、実際の設備および材料の流れは別途特定する必要があります。
3. インライン熱ラミネート加工にPEフィルムを検討する理由とは?
フィルムラミネート加工とPETシート製造を統合することで、メーカーは機能性シート製品への新たな道筋を見出すことができる。その実用性は、生産構成、利用可能な設備、および許容される生産量によって左右される。
- シート製造工程中に機能性表面を付加する。認定された製造ラインでは、シート製造工程の一部として、提案されたPET/PE構造を製造する。
- 別個のラミネート加工工程を削減する。プロジェクトによっては、従来は後工程でのラミネート加工が必要だった場合でも、統合することで中間工程の取り扱い、移送、スケジュール管理を削減できる可能性がある。
- シートおよびフィルムの製造パラメータを調整します。オペレーターは、1回の製造工程内でPET基材とフィルムのラミネート条件を記録できます。
- シートの用途をさらに拡大する。PETシートメーカーは、既存のシート製品群に加え、PE表面加工を施した製品も検討することができる。
適切な設計のフィルムを用いた接着剤不要の熱ラミネート加工法では、接着工程で別途液体接着剤を塗布する必要はありません。ただし、機能性接着材料をフィルムに組み込むことは可能です。このプロセス説明は、単一ポリマー構造を意味するものではなく、リサイクル性を保証するものでもありません。
立ち上げ時の不良率、速度、段取り替え、ダウンタイム、品質受入率など、生産全体の経済性を比較してください。統合だけでは、受入トン当たりのコスト削減にはつながりません。
4. PETへの熱ラミネート加工に適したPEフィルムはどれですか?
ポリエチレン熱ラミネートフィルムは、意図する接着方法に適したものを選ばなければなりません。フィルムの外観、公称厚さ、またはLDPEやLLDPEといった名称は、PETとの接着性を保証するものではありません。
グレードによっては、必要な界面を提供するために、機能性樹脂や多層構造が使用されている場合があります。供給業者に、意図するPET接着面と反対側の機能性面を明示するよう依頼してください。短い製品名から、特定の樹脂ブレンド、コーティング、または層数を推測しないでください。
| 選抜ポイント | 確認すべき事項 |
|---|---|
| 顔の接着 | どちらのフィルム面が実際のPET基板と接触するように設計されているか |
| 露出したPE表面 | 必要な機能と、完成したシートおよび成形部品上のその位置 |
| フィルム寸法 | 厚さ、公差、幅、および合意された測定基準 |
| 熱応答 | シートと機器に合わせた処理ウィンドウ案 |
| ウェブハンドリング | 張力制御、寸法安定性、摩擦および巻き取り挙動 |
| ラミネートの受け入れ | 成形および調整後の外観、積層接着強度、および性能 |
オフライン接着ラミネート用に開発されたグレードは、PETシートラインでの熱接着に自動的に適合するとは限りません。実際の設備と試験結果に基づいてフィルムを選択してください。
5. PETシート押出ラインで確認すべきパラメータ
同じフィルムでも、製造ラインによって熱的・機械的条件が異なる場合があります。有益な技術的な議論は、フィルム投入口、熱源、ニップ、冷却、巻き取りといった工程を含むラミネーションステーションの概略図から始めると良いでしょう。
- 基材の状態: PETグレード、該当する場合は再生材含有率、表面処理、清浄度、およびコーティングまたは剥離処理の有無。
- 熱:接合工程で利用可能な熱量、およびそれを記述するために使用される測定箇所。
- ニップ:ローラー配置、圧力制御、および有効幅全体にわたる接触均一性。
- 速度と張力:シートフィルムとフィルムフィルムの両方で安定した動作範囲を実現し、フィルムの送り込みを制御できます。
- 冷却と巻き取り:合意された平坦度、ロール成形、および取り扱いに関する要件を満たすために必要な条件。
ローラーやヒーターの設定温度は、埋設されたPETとフィルムの界面温度と必ずしも一致するわけではありません。同様に、樹脂の融点値も、そのまま使えるラミネート設定値ではありません。単一の温度やライン速度ではなく、グレードや装置ごとに最適な設定値を見つけるための試行計画を立ててください。
PEフィルムロールの場合、巻き取り図には両面の名称と供給経路を明記する必要があります。コアID、最大ロール径、ロール質量または長さ、および接合に関する制限事項を記録してください。
6.管理された試験を通じてPET/PEシートの製造品質を評価する
ラミネーター上で許容範囲内の平らなシートが最初のチェックポイントとなります。品質評価は、合意されたプロジェクト条件の下で、巻き取り、保管、再加熱、PETシートの熱成形といった工程全体を通して材料を追跡する必要があります。
- 入力材料を特定する。PETおよびフィルムのグレード、ロット、寸法、表面特性を記録する。
- 試験マトリックスを定義する。変更する条件、機器の制限、および保持するサンプルについて合意する。
- 平らなラミネートを検査します。合意されたサンプリング位置で、しわ、閉じ込められた空気、外観、カール、ブロッキング、接着の一貫性を確認します。
- 実際の形状を成形します。フランジ、側壁、角、底部、およびトリミングされた端部を検査し、局所的な薄肉化、損傷、または分離がないかを確認します。
- 状態を確認し、承認する。合意された保管および最終使用順序と照合し、承認された材料およびプロセスの改訂を記録する。
接着強度評価においては、試料の準備方法、試験片の幅、試験形状、速度、コンディショニング、および破壊界面を指定する必要があります。ASTM F904-22は、接着強度測定を可能にするために、柔軟性のある積層材の層を分離する技術について規定していますが、それ自体では半硬質PET/PEシートの完全な受入基準を規定するものではありません。
層が剥離した場合は、 PET/PEシートの剥離に関するガイドに別のトラブルシューティング手順が記載されています。残留フィルム、フラットラミネート、成形部品には、結果を意味のある形で比較できるように、同じサンプルIDを使用してください。
7. PEラミネートPET熱成形シートの用途
PEラミネート加工されたPETシートは、構造用PET基材と特定のPEベース表面を必要とする熱成形包装プロジェクトにおいて評価可能です。候補となる用途としては、食品トレイ、冷蔵製品包装部品、および表面機能が指定されたその他の成形部品などが挙げられます。
選定は、包装された製品、部品の形状、取り扱い方法、および使用条件に基づいて行う必要があります。冷蔵、冷凍、再加熱、その他の厳しい使用条件には、それぞれ個別の承認が必要です。PET/PEという名称だけでは、耐熱温度は保証されません。
食品接触用途の場合は、提案されている構造、接触条件、および対象市場に合致する文書を要求してください。ある材料または用途に対する承認は、指定されていない完成構造物には適用されません。
8. PE フィルムの RFQ には何を含めるべきですか?
既存または計画中のPETライン向けにPEラミネーションフィルムを評価するには、WANSYNに以下の情報をお送りください。
- 購入対象:自社のオンラインラミネートライン用フィルム、または完成品のPET/PEシート。
- PETシート:グレードまたは現在のサンプル、厚さ、幅、既知の表面状態。
- PEフィルム:目標厚さと許容差、幅、露出面の要件、および入手可能な場合は現在のフィルム仕様。
- 設備:ラインモデル、ラミネーションステーションの図面、加熱/ニップ/冷却装置の構成、および想定される速度範囲。
- ロール形式:コア内径、最大外径、ロール重量または長さ、巻き出し図面、および接合要件。
- 熱成形:部品図面、成形深さ、重要箇所、および後工程。
- 受入:接着性、外観、成形性、保管性、および使用目的に関する基準を、合意された方法に従って評価する。
- 販売計画:試用数量、予測消費量、配送先。
パラメータがまだ決定していない場合は、技術的な根拠のない数値を選択するのではなく、現在の材料と設備について記述してください。線画、サンプル、部品図は、より有用な出発点となることが多いです。
WANSYN社とPEオンライン熱ラミネートフィルムについて話し合う
WANSYNは、オンライン熱ラミネーションを検討しているPETシートメーカー向けに、PEベースの機能性フィルムの選定をサポートします。PETシートの仕様、ラインレイアウト、フィルム寸法、および成形予定製品についてご提供いただければ、最適な候補と試作計画を検討いたします。
フィルムに関するお問い合わせは、 WANSYNまでご連絡いただくか、 info@wxchemgroup.comまでメールでお問い合わせください。完成品のシートロールが必要な場合は、 PETシートロールのカテゴリーをご覧ください。
よくある質問
PEフィルムをPETシートにオンラインでラミネート加工することは可能ですか?
特別に設計されたPEベースのフィルムは、互換性のあるPETシート製造ラインで評価できます。接着面、装置構成、ラミネート加工および熱成形後の結果を確認してください。
一般的なPEフィルムはオンライン熱ラミネート加工に適していますか?
そう決めつけないでください。樹脂の種類、厚み、外観はPETの接着性を決定するものではありません。熱ラミネート加工に適したグレードの樹脂を使用してください。
この工程では、別途接着剤を塗布する必要がありますか?
高品質の熱接着フィルムを使用すれば、ラミネート加工工程で別途液体接着剤を塗布する必要がなくなります。機能的な接着部品は、フィルム構造の一部として組み込まれている場合もあります。
どのくらいの厚さのフィルムを使用すべきですか?
フィルムのグレード、PET基材、成形形状、および必要な表面機能に基づいて、最適な厚さを提案してください。単一の厚さを万能として扱うのではなく、試作を通して確認してください。
ラミネート加工時の推奨温度と速度はどれくらいですか?
これらはグレードや装置によって異なります。フィルムおよび装置のサプライヤーと、熱伝達、ニップ設計、基材の状態、張力、冷却について確認してください。
PETフィルムはどちらの面を向けるべきでしょうか?
指定されたPET接着面。仕様書、ラベル、巻き出し図面上で両方の面を特定し、成形後に最終的な表面位置を確認します。
熱成形後に確認すべきことは何ですか?
接着状態、表面外観、局所的な薄肉化、角部、側壁、フランジ、およびトリミングされた端部を検査する。承認前に、合意された状態確認および最終用途チェックを含めること。
見積もりにはどのような情報が必要ですか?
PETの仕様、フィルム寸法、ラインレイアウト、ロール要件、用途、試用基準、推定消費量、および納品先を提供してください。