簡単な回答
PET/PEシートの熱成形後の剥離とは、成形中または成形後にトレイ材料の層が分離することを意味します。材料を変更したり、成形温度を上げたりする前に、どの界面が剥離したか、欠陥が最初に現れたのはいつか、そしてそれが平らなロール状、成形されたトレイ、または封止後にのみ発生するのかを特定してください。保管しておいた平らなシートサンプルと欠陥のある部品を、合意された試験方法に基づいて比較してください。
適切な認定判断には、積層体の接着試験、成形試験、および完成品の梱包検査を組み合わせる必要があります。ダイン値、蓋の密閉性、または美しい平らなロール状であることだけでは、積層熱成形シート全体を承認することはできません。
このガイドでは、PET/PEシートの層間剥離とサプライヤーによる検査結果の受け入れについて解説します。また、PET/CPPシート、PP/PEシート、およびラミネート加工用に購入した機能性フィルムにも適用される検査項目についても説明します。これらは候補となる材料群であり、互換性のある仕様ではありません。
まず、実際に何が失敗したのかを特定する。
3つの観察結果は似ているように見えるかもしれないが、それぞれ異なる是正措置が必要となる場合がある。
層間剥離:シート構造内部、例えば構造シートと積層機能性フィルムの間で剥離が発生する。剥離箇所を特定するために検査が必要であり、PET/PEなどの製品ラベルにはすべての界面が明記されているわけではない。
蓋とトレイのシール不良:蓋フィルムがトレイのシール面から剥離します。これは通常の接着とは異なります。蓋は薄い表面層に付着したまま、その層が下のトレイから剥離する場合があります。その場合は、シールだけでなくトレイのラミネートも点検してください。
剥離が確認されていない白化や亀裂:角が白くなっていたり、縁が損傷していたりしても、剥離の証拠にはなりません。剥離した材料の断面と両面を検査してください。色だけで原因を判断しないでください。
意図的に設計された剥離システムは、特定の界面で開くように設計されている場合があります。この制御された開口は、トレイやパッケージの完全性を損なう意図しない分離とは区別されなければなりません。想定される故障経路は、承認された仕様の一部であるべきです。
問題が主に蓋のしわ、溝、または開閉の不均一さである場合は、WANSYNのトレイ密封トラブルシューティングガイドから始めてください。
サプライヤーを比較する前に、構造を明確に定義する
各サプライヤーに、トレイの外側から製品に接する面までの層構造を説明してもらってください。概念的な接着剤積層PET/PE構造は、PET構造シート、接着界面、およびPEベースの機能性フィルムで構成される可能性があります。この説明は、 WANSYNの固定レシピではありません。他の製造方法や追加の層も可能です。
各候補について、基材グレード、総厚と許容差、機能性フィルムの種類、接着方法、露出した封止面、および巻取り方向を記録してください。該当する場合は、印刷、コーティング、タイ層、およびバリア層を個別に識別してください。商用略語の場合は省略しても構いません。
| マテリアルファミリー | 裁判前に解決すべき問題 |
|---|---|
| PET/PEシートまたはラミネートPETシート | どのPE系フィルムがどのPET表面に接着され、どちら側がシール面ですか? |
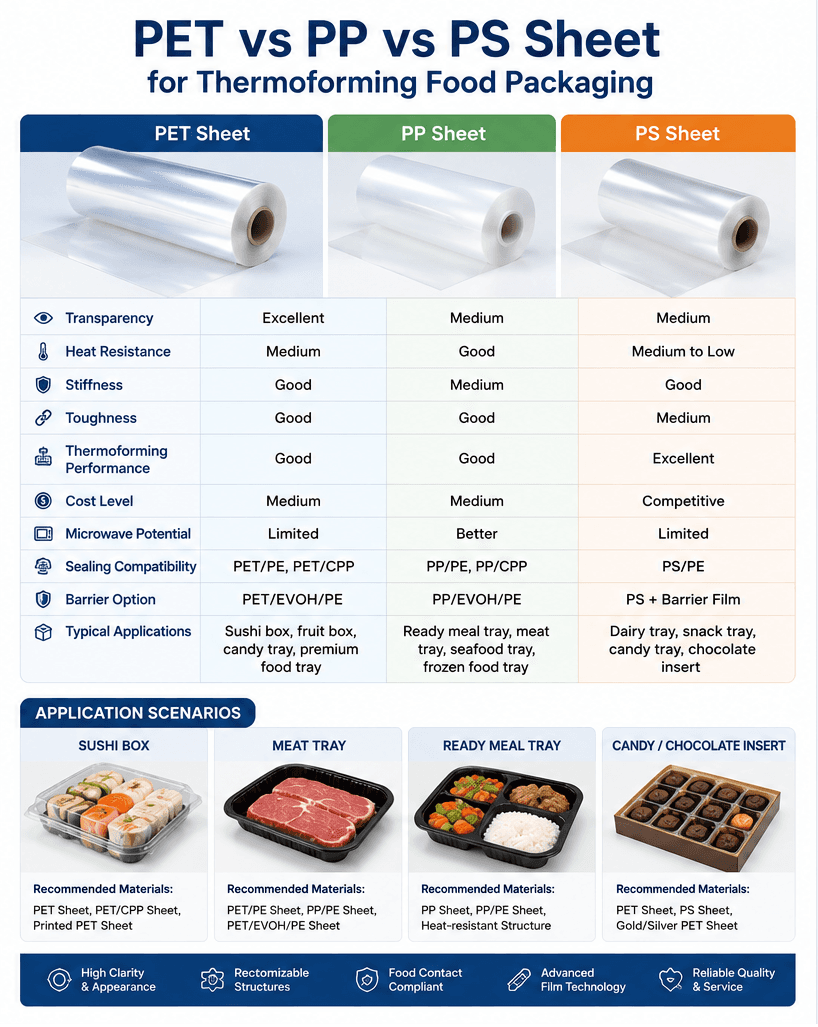
| PET/CPPシート | CPPラミネートフィルムは、必要な成形歪みと想定される蓋システムに対して適格ですか? |
| PP/PEシート | PPグレード、PEフィルム、および接着システムは、まとめて特定され、承認されていますか? |
| PETベースのシートにPE/EVOH/PEバリアラミネートフィルムを積層したもの | 破損箇所はシートとフィルムの接合部ですか、それとも多層フィルム内部ですか? |
PET/CPPをPET/PEよりも自動的に性能が向上するものとして説明しないでください。また、PE層を追加したからといって、PPベースの構造が特定の冷凍ルートに耐えられるとは限りません。選択は、具体的な構造と測定結果に基づいて決定されます。
WANSYN社のオフラインラミネーション用CPP、PE、バリアフィルムは、フィルムの要件について議論するための出発点であり、記載されているすべてのオプションが同じプロセスに適合するという証拠ではありません。
完成品のシートを購入するか、機能性フィルムを購入するか
完成品の積層シートロールを購入する熱成形業者は、積層材の識別情報、出荷状況、および合意済みの入荷検査と成形部品検査を要求するべきである。
PEラミネートフィルム、 CPPラミネートフィルム、またはバリアラミネートフィルムを購入するシート製造業者は、自社の接着ラインでフィルムの品質を別途確認する必要があります。フィルム供給業者は、指定されていない接着剤、表面処理、または加工レシピの結果を推測することはできません。
購買部門、ラミネート加工部門、熱成形部門、および研究所全体で、同じ保管サンプルコードと構造コードを使用してください。そうしないと、一見矛盾しているように見える試験報告書が、実際には異なる構造を記述しているだけである可能性があります。
分離が最初に現れる段階を見つける
不良品となった完成品のトレイだけを検査するのではなく、複数のチェックポイントで材料を検査する。
1. 成形前に平らに伸ばす
ロール幅全体および生産工程に沿って、合意された位置からサンプルを採取する。未加工の参照サンプルを保管しておく。剥離が既に発生しているか、端部に限られているか、コーティングまたは印刷パターンに沿っているかを記録する。
ラミネーターに、表面の状態、処理履歴、清浄度、および承認済みの接着記録を確認するよう依頼してください。接着剤を使用する場合は、接着剤の種類、塗布の均一性、および関連する硬化/剥離記録も確認する必要があります。これらは調査項目であり、ラミネーターが欠陥の原因であることを証明するものではありません。
2. 加熱されたが未成形の材料
安全かつ機械承認済みの試験で加熱と描画を切り離せる場合は、加熱した試験片と加熱していない参照試料を比較してください。ここで分離が生じた場合は、工具を変更する前に、加熱条件と積層構造を再検討する必要があります。
実際の試験条件を記録してください。ヒーターの設定温度は、埋め込み接合界面の温度を直接測定したものではありません。すべてのPET/PEシートロールに対して、単一の成形温度を指定することは避けてください。
3. 成形、冷却、トリミングされたトレイ
欠陥箇所をフランジ、側壁、底部移行部、コーナー、トリミングされた端部ごとにマッピングします。欠陥が目視できるようになった時期を記録します。コーナーに集中した剥離は、局所的な変形、厚み分布、および接着状態を調査する必要があります。切断された端部に限定された剥離も、トリミングの見直しが必要です。
実際のキャビティ図面を使用し、良品と不良品を分けて保管してください。他のお客様のトレイから許容可能な最大絞り深さを推測しないでください。絞り深さと層薄化に関する別のガイドでは、形状に関する問題をより詳細に説明しています。
4. 密封され、状態が保たれたパッケージ
未密封のトレイを対照として保管してください。密封後にのみ欠陥が現れる場合は、密封箇所の位置、蓋の種類、金型による支持、および適用した加熱サイクルを比較してください。保管または流通シミュレーション後にのみ欠陥が現れる場合は、調整記録を保存し、同じ箇所を再度検査してください。
この手順は調査範囲を絞り込むのに役立つが、対照群との比較なしに単一の原因を特定することはできない。
表面スクリーニング、ラミネート接着試験、シール試験を個別に実施
これらの測定値はそれぞれ異なる疑問に答えるものであり、互いに代用すべきではない。
| チェック | それが確立するのに役立つもの | 単独では確立できない |
|---|---|---|
| 表面濡れ性チェック | 試験対象の表面が合意された準備指標を満たしているかどうか | ロール全体にわたる接着性、または成形後の生存性 |
| 層間結合試験 | 記載された方法における特定された積層界面の挙動 | 完成品の漏れ防止性または許容可能な開封状態 |
| 蓋の密閉強度試験 | 試験対象パッケージシールにおける力と破損挙動 | 内部シート界面の強度 |
| 完成品の包装状態チェック | 選択された漏洩または健全性評価方法における性能 | あらゆるバリア、保存期間、または最終用途の要件 |
Enercon社の表面接着性に関するガイダンスでは、ダイン値が接着性を保証するものではなく、あくまで目安である理由を説明しています。試験対象面、試験手順、材料の状態を明記し、ダイン値を唯一の購入承認基準として使用しないでください。
実験室での試験計画において、 ASTM F904-22は、接着強度を測定できるように、柔軟性のある積層板の層を分離することに関する規格です。これは、あらゆる硬質熱成形シートに適用される、普遍的な合否判定式の接着強度規格ではありません。試験室は、適切な測定手順を選択し、硬質基材に対する制限事項や調整事項を文書化する必要があります。
ASTM F88/F88M-23は、柔軟な材料を剛性材料にシールした場合のシール強度測定について規定しています。シール強度測定結果は、漏洩試験の結果、または内部積層材の接着性を証明するものとして提示すべきではありません。
有用なボンドテストレポートにはどのような内容が含まれるべきか
バッチを比較する前に、以下の点に同意してください。
- サンプル識別情報と正確なインターフェースは分離されています。
- 平板または成形部品の位置決め位置。該当する場合は、機械方向および横方向も含む。
- 試料の幅、準備、把持方法、試験速度、および調整。
- 試験時のラミネート材の経年劣化および放出状態。
- 力のトレースまたは合意された要約、単位、および幅の正規化がどのように実行されたか。
- 故障内容:界面剥離、凝集剥離、フィルムの伸長またはフィルムの破断。
- 分離した表面の複製数、変動性、および写真。
異なる幅や剥離方法で記録された値は、直接互換性がありません。界面が剥離する前にフィルムが破断した場合は、その条件下でのフィルム破断を報告してください。その観察結果から正確な接着強度値を算出しないでください。
ここでは、普遍的な最小剥離力は規定されていません。購入者、加工業者、および試験機関は、指定された構造と用途に関連する受入基準について合意する必要があります。
接着剤の硬化は剥離条件であり、普遍的な待ち時間ではない。
反応性接着剤を使用する場合は、実際の積層材に対する指定の硬化条件と変換・剥離条件を確認してください。初期の取り扱い強度が高いからといって、必ずしも後続のすべての工程に対応できるとは限りません。ASTMの公開規格F904では、時間の経過とともに性能が向上するシステムについて、初期接着状態と硬化接着状態を区別しています。
他の接着剤や異なる構造から固定の待機期間をコピーしないでください。カレンダー上の遅延だけでは、混合、塗布、または硬化条件が正しかったことを証明するものではありません。ラミネートが異なる接着方法で製造された場合、接着剤の硬化に関する説明は全く当てはまらない可能性があります。
臭い、残留物、または食品接触に関する懸念事項は、それぞれ個別に調査し、適切な記録を作成する必要があります。機械的結合が良好であっても、食品接触に適しているとは限らず、追加の待機時間を安全性の保証として提示すべきではありません。
管理されたサプライヤー認定試験を実施する
以下は、WANSYN工場での試験結果の報告書ではなく、例示的なエンジニアリング計画です。
まず、決定事項を明確に定義してください。例えば、承認済みのロールAを、合意された処理時間枠と同一のパッケージ要件で、既存のトレイ内で候補ロールBに置き換えることができるか、といった点です。最初の比較では、サプライヤーの変更、シートの薄さ、新しい蓋、サイクルの短縮といった要素を同時に考慮しないでください。
同等のもの同士を比較してください。可能な限り、承認済みの基準品と候補品を同じツールとラインで測定してください。実際のゲージと構造上の違いを記録してください。異なる構造物同士の比較も有用な場合がありますが、それは同等性の証明ではなく、開発上の試行です。
結果をマッピングします。平らなウェブとトレイ上に、再現可能な検査位置を割り当てます。合格/不合格を示す単一の写真ではなく、位置、欠陥の種類、および故障経路を記録します。局所的な良品領域がロール全体を代表しないように、合意された複数のサンプリング位置を含めます。
一度に1つの制御変数のみを調査してください。基準品が合格し、候補品が同じ条件下で不合格となった場合は、候補品とプロセスの適合性を調査してください。この観察結果だけでは、製造上の欠陥が初期段階で発生したことを証明するものではありません。両方とも不合格となった場合は、共通のプロセスまたは試験条件、および材料記録を調査してください。
下流工程での使用を検証する。密封および所定の調整後、関連するチェックを再度実施する。試験で裏付けられた構造、ツール、プロセス範囲、および使用条件のみを承認する。重要な変更があった場合は、再認定が必要かどうかを文書で確認するレビューを実施する必要がある。
一般的な熱成形シートロールの見積依頼チェックリストには、寸法情報とロールの取り扱い情報が含まれています。
アプリケーション固有の受入チェック
冷蔵食品トレイの場合、所定の保管および取り扱い手順の後、密封されたパッケージを検査してください。製品が接する面と、必要な開封動作を明確に定義してください。空のトレイの検査に合格したからといって、中身が詰まったパッケージであるとは限らないことに注意してください。
高バリア性熱成形シートおよびMAPプロジェクトにおいては、ラミネートの完全性は合格基準項目の1つにすぎません。酸素/水分バリア試験条件と完成品の包装要件は別々に明記してください。ラミネートが損傷なく見えることや、PET/EVOH/PEという名称は、保存期間の結果を保証するものではありません。PET /EVOH/PE高バリア性熱成形シートについては、製品問い合わせルートとして検討し、プロジェクトごとに性能を合意してください。
印刷された熱成形シートの場合、破損経路を調査する際には、印刷された領域も必ず含めてください。印刷されていないサンプルが、すべての印刷構造を代表するものとみなさないでください。寿司柄の印刷フィルムなどの装飾オプションには、それぞれ専用の印刷および接着システムが必要です。
VSPボトムウェブの場合、下シートの内部接着と上スキンフィルムの接着を区別してください。システム選定には専用のVSPボトムウェブ選定ガイドを使用してください。この記事は、そのガイドの代わりとなるものではありません。
食品接触に関する文書は、仕向市場、構造全体、および想定される使用条件に合致していなければなりません。本ガイドに記載されている材料名は、認証、移行結果、冷凍定格、または加熱適合性を意味するものではありません。
見積依頼書:剥離検査のために送付すべきもの
交換用のラミネート加工熱成形シートまたは新しいラミネートフィルムをご希望の場合は、簡潔な技術資料をお送りください。
- 供給元:お客様ご自身のラミネートライン向けに、完成済みのシートロールまたはフィルムを提供します。
- 現在の構造: PET/PE、PET/CPP、PP/PE、またはその他の素材。層の順序とグレードの情報も提供可能です。
- 寸法:全体の厚みと公差、幅、芯、ロール径または重量、巻き取り面とシール面。
- 故障の証拠:分離した両方の表面の写真、影響を受けた箇所、最初のプロセス段階、ロール/バッチの識別情報、および影響を受けていない対照試料の写真。
- 工程:機械、キャビティ図面、成形条件、トリミング設定、および社内でラミネート加工を行う場合は関連する接着/剥離記録。
- 包装:蓋または上部フィルムの正確なグレード、密封条件、想定される内容物、および保管/取り扱い手順。
- 受入基準:適用される接着試験手順、要求される故障挙動、完成品の試験、および仕向市場における文書化要件。
- 商業範囲:試用数量、予測消費量、仕向地、および見積もり基準。
入手できないデータはすべて「要確認」と明記してください。写真は最初の話し合いの参考になりますが、故障経路と試験条件が理解されるまでは、代替品の推奨は暫定的なものにとどめてください。試用数量、サンプル入手可能性、生産時期は別途確認する必要があり、この記事で保証するものではありません。
よくある質問
PET/PEシートはロール状では問題なく見えるのに、成形後に分離してしまうのはなぜですか?
変換工程では、平面試料では見えない弱点が明らかになる場合があります。接合部の状態、安全に試験可能な範囲での加熱のみの挙動、局所的な成形変形、および下流側のシーリング状態を比較してください。外観だけでは原因を特定することはできません。
より厚いPEフィルムを使用すれば、剥離を防ぐことができるでしょうか?
必ずしもそうとは限りません。厚みを変えることで構造は変化しますが、不具合が生じる接合部での互換性が確保されるわけではありません。まず、その接合部を特定し、実際の工具と工程に基づいて、変更後の構造が適切かどうかを検証する必要があります。
高いダイン値であれば、CPPまたはPEラミネートフィルムの承認に十分でしょうか?
いいえ。表面濡れ性測定はプロセス制御をサポートしますが、フィルム、接着システム、および後工程の変換には、関連する接着試験と試行が依然として必要です。
蓋を変えずにPET/CPPでPET/PEを置き換えることはできますか?
そう決めつけないでください。露出したシール面と蓋材フィルムの正確な適合性、成形性、ラミネート接着性能を確認してください。内部接着が成功したからといって、蓋の接合部が適切であるとは限りません。
蓋の密閉性が強いということは、ラミネート加工が優れている証拠と言えるでしょうか?
いいえ。蓋のシールと内部シートの接合部は異なります。蓋が表面から外れたのか、それともトレイのラミネートの一部が一緒に剥がれたのかを確認してください。
積層シートは熱成形前にどのくらいの時間硬化させるべきですか?
普遍的な時間はありません。接着剤で積層された構造物の場合、指定された接着剤システムの硬化および剥離条件に従い、合意された特性を確認してください。他の接着方法では、反応性接着剤の硬化を必要としない場合があります。
ラミネート接着の適切な最小強度はどれくらいですか?
構造、試験方法、故障モード、最終用途によって異なります。異なる試験結果から得られた個々の数値を比較するのではなく、試験機関および供給業者と適切な方法と合否判定基準について合意してください。
WANSYNは、完成したシートとフィルムのみの要件を審査できますか?
どちらのお問い合わせも承りますが、それぞれ異なるデータが必要です。完成シートに関するお問い合わせには、トレイとパッケージの仕様が必要です。フィルムのみに関するお問い合わせには、お客様の基材とラミネート加工プロセスも必要です。ご提案いただいたグレードとプロジェクトに対する在庫状況と適合性を確認いたします。
材料および試用レビューを依頼する
WANSYNのPET/PP/PSシートロール製品群とオフラインラミネートフィルム製品群は、完成品の機能性シート、またはお客様独自の加工ライン用のフィルムという2つの問い合わせ方法を提供しています。
構造図、トレイ図面、および欠陥段階記録をWANSYNに連絡して送信してください。交換用PET/PEシートロール、PET/CPPまたはPP/PEの開発指示、あるいは既存ライン用のCPP/PE機能性フィルムのいずれが必要かを明記してください。次のステップは、明確な候補とテスト計画の策定であり、1つの材料名ですべての剥離問題を解決できるという根拠のない約束ではありません。
ダナ・チェン · WANSYN Industry
メールアドレス:info@wxchemgroup.com
WhatsApp: +86 159 5847 3100