PE-Folie für die Online-Thermolaminierung auf PET-Folie
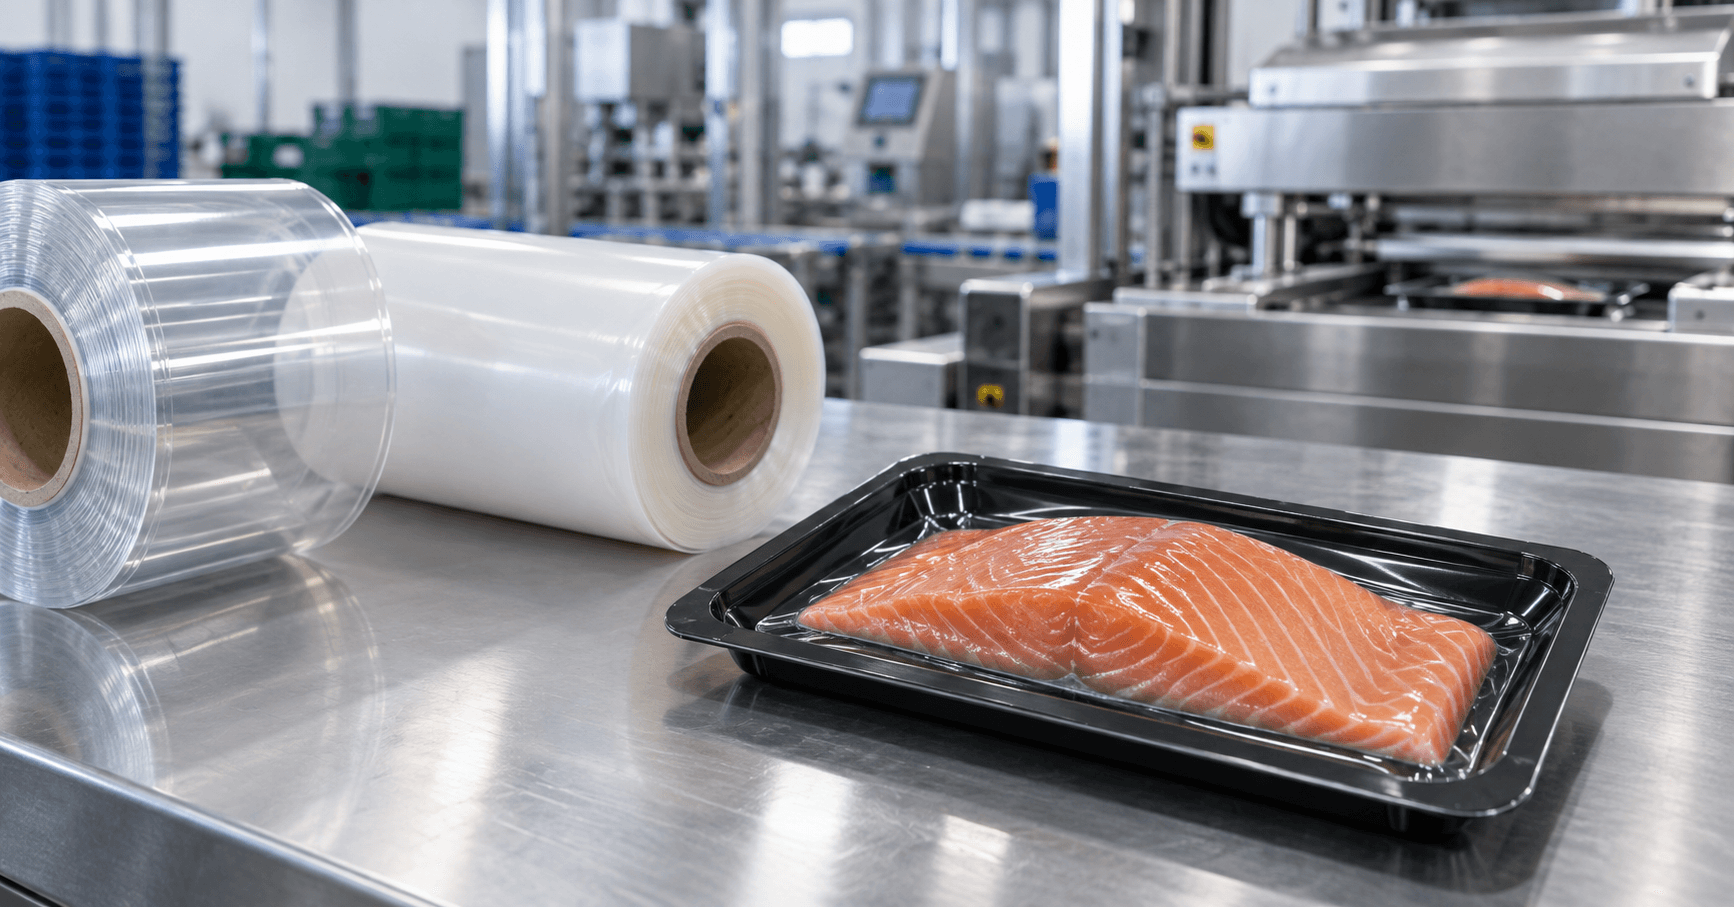
PE-Folie für die Online-Thermolaminierung ermöglicht es PET-Folienherstellern, während der Folienproduktion eine funktionelle PE-Oberfläche aufzubringen. Die Folie wird als Rolle geliefert und ist auf das PET-Substrat, die Laminierstation und den nachfolgenden Thermoformprozess abgestimmt.
Für Hersteller von PET/PE-Folien spielen bei der Kaufentscheidung mehr Faktoren als nur Folienstärke und -breite eine Rolle. Die PET-Verklebungsfläche, die freiliegende PE-Oberfläche, die Bahnverarbeitung und die Laminateigenschaften müssen gemeinsam spezifiziert werden.
Kurz gesagt: Was ist PE-Online-Thermolaminierfolie?
PE-Folie für die Online-Thermolaminierung ist eine speziell entwickelte, funktionelle Folie auf PE-Basis, die auf einer entsprechend ausgestatteten Produktionslinie mit PET-Folien verklebt wird. Mit einer qualifizierten Folie und einem geeigneten Verfahren kann die PE-Oberfläche ohne separates Auftragen von Flüssigklebstoff an der Laminierstation aufgebracht werden. Folienzusammensetzung und Anlagenkompatibilität sind entscheidend: Eine herkömmliche Polyethylenfolie ist nicht für die gleichen Anwendungen geeignet.
1. Welchen Beitrag leistet die PE-Folie zur PET-Folie?
Die PET-Folie bildet die strukturelle Grundlage für das fertige Material. Eine PE-Funktionsfolie verleiht dieser Grundlage die gewünschten Oberflächeneigenschaften. Je nach gewählter Qualität und Konstruktion können dies eine PE-Siegelschicht, Oberflächenflexibilität und Feuchtigkeitsbeständigkeit sein. Jede erforderliche Funktion sollte spezifiziert und für die jeweilige Anwendung bewertet werden.
Das resultierende Material wird üblicherweise als PET/PE-Folie bezeichnet. Dies ist eine gängige Abkürzung und kein vollständiger Querschnitt. Die Spezifikation sollte alle zusätzlichen funktionalen Bindemittelschichten oder Beschichtungen auflisten, die für die Produktion und die Endverwendung relevant sind.
Dieser Artikel befasst sich mit PE-Folie für die PET-Plattenkaschierung. Kunden, die eine sauerstoffdichte Konstruktion benötigen, können den separaten Online-Leitfaden für PE/EVOH/PE-Thermolaminierfolien konsultieren.
2. Wie funktioniert die Online-Laminierung von PET-Folien?
Eine vorgefertigte Folienrolle wird einer Laminierstation zugeführt, die in die PET-Folienextrusionsanlage integriert ist. Die ausgewählte Folie wird unter kontrollierter Temperatur und Anpresskraft auf das PET-Substrat aufgebracht. Die laminierte Folie durchläuft anschließend die für die Anlage vorgesehene Kühl- und Aufwickelvorrichtung.
Die praktische Produktionsreihenfolge ist:
- Stellen Sie die PET-Basisfolie her. Legen Sie die spezifizierte Folienqualität, Dicke, Breite und Oberflächenbeschaffenheit fest.
- Rollen Sie die PE-Folie ab. Richten Sie die vorgesehene Klebefläche gemäß der genehmigten Rollenrichtungszeichnung auf die PET-Folie aus.
- Wenden Sie das qualifizierte Thermolaminierungsverfahren an. Kontrollieren Sie Temperatur, Anpressdruck, Liniengeschwindigkeit und Folienspannung für das gewählte Materialpaar.
- Das Laminat abkühlen lassen und aufwickeln. Ebenheit, Aussehen, Wickelqualität und Trennkriterien prüfen.
- Die genehmigte Platte thermoformen. Sicherstellen, dass das Laminat die Anforderungen des vorgesehenen Bauteils erfüllt.
Dieses Verfahren zur Herstellung vorgefertigter Folien unterscheidet sich von der Zuführung von PE-Harz in eine Coextrusionsanlage oder dem Aufbringen von geschmolzenem Polymer durch Extrusionsbeschichtung. „Online“ und „Inline“ beschreiben die Integration in die Folienproduktionslinie; die konkreten Anlagen und Materialwege müssen noch ermittelt werden.
3. Warum sollte man PE-Folie für die Inline-Thermolaminierung in Betracht ziehen?
Die Integration der Folienkaschierung in die PET-Plattenproduktion kann Herstellern einen weiteren Weg zu funktionalen Plattenprodukten eröffnen. Ihr praktischer Nutzen hängt vom Produktionsmix, der verfügbaren Ausrüstung und der gewünschten Ausbringungsmenge ab.
- Fügen Sie während der Plattenherstellung eine funktionelle Oberfläche hinzu. Eine qualifizierte Produktionslinie fertigt die vorgeschlagene PET/PE-Konstruktion als Teil des Plattenherstellungsprozesses.
- Ein separater Laminiervorgang kann entfallen. Wo das Projekt andernfalls eine nachgelagerte Laminierung erfordern würde, kann die Integration den Aufwand für Zwischenhandhabung, Transport und Terminplanung reduzieren.
- Koordinieren Sie die Produktionsparameter für Folien und Platten. Die Bediener können die Bedingungen für das PET-Substrat und die Folienkaschierung innerhalb eines Produktionslaufs erfassen.
- Weitere Anwendungsmöglichkeiten für PET-Folien entwickeln. Hersteller von PET-Folien können PE-beschichtete Konstruktionen neben ihrem bestehenden Folienportfolio evaluieren.
Bei einem klebstofffreien Thermolaminierungsverfahren mit einer geeignet entwickelten Folie wird an der Klebestation kein separater Flüssigkleber aufgetragen. Funktionelle Klebematerialien können jedoch in die Folie integriert werden. Diese Prozessbeschreibung impliziert weder eine Konstruktion aus nur einem Polymer noch die Recyclingfähigkeit.
Vergleichen Sie die gesamte Produktionswirtschaftlichkeit, einschließlich Anlaufausschuss, Geschwindigkeit, Umrüstzeiten, Ausfallzeiten und Qualitätsabnahme. Integration allein führt nicht zu niedrigeren Kosten pro abgenommener Tonne.
4. Welche PE-Folie eignet sich für die thermische Laminierung mit PET?
Die Auswahl einer Polyethylen-Thermolaminierfolie muss auf den vorgesehenen Verklebungsweg abgestimmt sein. Weder das Aussehen der Folie noch ihre Nenndicke oder die Bezeichnungen LDPE und LLDPE geben Aufschluss über die Haftung auf PET.
Für die Herstellung dieser Qualität können funktionelle Harze oder ein mehrschichtiger Aufbau verwendet werden, um die erforderliche Grenzfläche zu gewährleisten. Bitten Sie den Lieferanten, die vorgesehene PET-Bindungsseite und die gegenüberliegende funktionelle Seite zu benennen. Lassen Sie sich aus der Kurzbezeichnung des Produkts nicht auf eine bestimmte Harzmischung, Beschichtung oder Schichtanzahl schließen.
| Auswahlpunkt | Was zu bestätigen ist |
|---|---|
| Bindungsgesicht | Welche Folienoberfläche soll mit dem eigentlichen PET-Substrat in Kontakt kommen? |
| Freiliegende PE-Oberfläche | Die erforderliche Funktion und ihre Position auf dem fertigen Blech und dem Formteil |
| Filmabmessungen | Dicke, Toleranz, Breite und die vereinbarte Messgrundlage |
| Thermische Reaktion | Ein vorgeschlagenes Verarbeitungsfenster, abgestimmt auf das Blech und die Ausrüstung |
| Web-Handling | Spannungsregelung, Dimensionsstabilität, Reibung und Wickelverhalten |
| Laminatakzeptanz | Aussehen, Laminierungsfestigkeit und Leistungsfähigkeit nach dem Formen und Konditionieren |
Eine für die Offline-Klebelaminierung entwickelte Folie ist nicht automatisch für die Thermoverklebung auf einer PET-Folienanlage zugelassen. Wählen Sie die Folie anhand der tatsächlichen Anlagenkonfiguration und der Ergebnisse von Testläufen.
5. Zu überprüfende Parameter der PET-Folienextrusionslinie
Derselbe Film kann auf verschiedenen Linien unterschiedlichen thermischen und mechanischen Bedingungen ausgesetzt sein. Eine sinnvolle technische Erläuterung beginnt mit einer Skizze der Laminierstation, einschließlich Filmzufuhr, Wärmequelle, Pressspalt, Kühlung und Aufwicklung.
- Substratbeschaffenheit: PET-Qualität, gegebenenfalls Recyclinganteil, Oberflächenvorbereitung, Sauberkeit und etwaige Beschichtungs- oder Trennmittelbehandlungen.
- Wärme: die beim Verbindungsschritt verfügbare Wärme und die Messpunkte, die zu ihrer Beschreibung verwendet werden.
- Nip: Walzenanordnung, Druckregelung und Kontaktgleichmäßigkeit über die gesamte Nutzbreite.
- Geschwindigkeit und Spannung: ein stabiler Betriebsbereich sowohl für Blech- als auch für Folienverarbeitung mit kontrollierter Folienzufuhr.
- Kühlung und Aufwicklung: die Bedingungen, die erforderlich sind, um die vereinbarten Anforderungen an Planheit, Rollenaufbau und Handhabung zu erfüllen.
Der Sollwert einer Walze oder Heizung entspricht nicht automatisch der Temperatur an der Grenzfläche zwischen PET und Folie. Ebenso wenig ist der Schmelzpunkt eines Harzes eine vorgefertigte Laminier-Einstellung. Verwenden Sie stattdessen einen auf die jeweilige Materialart und Anlage abgestimmten Testvorschlag anstelle einer universellen Temperatur oder Liniengeschwindigkeit.
Bei PE-Folienrollen sollten in der Wickelzeichnung beide Seiten beschriftet und der Zuführungsweg dargestellt werden. Kern-ID, maximaler Rollendurchmesser, Rollenmasse bzw. -länge sowie etwaige Spleißbeschränkungen sind zu dokumentieren.
6. Qualifizierung der PET/PE-Folienproduktion durch einen kontrollierten Versuch
Eine flache, im Laminiergerät akzeptable Folie stellt einen ersten Prüfpunkt dar. Die Qualifizierung sollte das Material auch während des Wickelns, der Lagerung, des Wiedererhitzens und des Thermoformens der PET-Folie unter den vereinbarten Projektbedingungen begleiten.
- Identifizieren Sie die Eingangsmaterialien. Erfassen Sie die PET- und Folienqualität, die Charge, die Abmessungen und die Oberflächenbeschaffenheit.
- Definieren Sie die Versuchsmatrix. Legen Sie die zu variierenden Bedingungen, die Gerätegrenzen und die aufzubewahrenden Proben fest.
- Prüfen Sie das flache Laminat. Kontrollieren Sie an vereinbarten Probenahmestellen Falten, Lufteinschlüsse, Aussehen, Wölbung, Blockbildung und die Konsistenz der Verklebung.
- Ermitteln Sie die tatsächliche Geometrie. Untersuchen Sie Flansch, Seitenwände, Ecken, Boden und Schnittkanten auf lokale Ausdünnungen, Beschädigungen oder Ablösungen.
- Prüfen und genehmigen. Mit der vereinbarten Lager- und Endverwendungsreihenfolge abgleichen und anschließend die genehmigten Material- und Prozessänderungen dokumentieren.
Für die Beurteilung der Haftung sind die Präparationsmethode, die Probenbreite, die Prüfgeometrie, die Prüfgeschwindigkeit, die Konditionierung und die Bruchfläche anzugeben. ASTM F904-22 beschreibt Verfahren zum Trennen von Lagen flexibler Laminate zur Messung der Haftung; es definiert jedoch kein vollständiges Abnahmeprotokoll für eine halbstarre PET/PE-Folie.
Falls sich Schichten trennen, bietet der Leitfaden zur Delaminierung von PET/PE-Folien eine separate Vorgehensweise zur Fehlerbehebung. Für zurückbleibende Folien, flache Laminate und Formteile sollte dieselbe Probenkennung verwendet werden, um die Ergebnisse aussagekräftig vergleichen zu können.
7. Anwendungen für PE-laminierte PET-Thermoformfolie
PE-laminierte PET-Folien eignen sich für tiefgezogene Verpackungsprojekte, die eine strukturelle PET-Basis und eine definierte PE-Oberfläche erfordern. Mögliche Anwendungsbereiche sind Lebensmittelschalen, Komponenten für Kühlverpackungen und andere Formteile, die für diese Oberflächenfunktion spezifiziert sind.
Die Auswahl sollte sich nach dem verpackten Produkt, der Teilegeometrie, der Handhabung und den Einsatzbedingungen richten. Für gekühlte, gefrorene, wiedererhitzte oder andere anspruchsvolle Einsatzbedingungen ist eine gesonderte Zulassung erforderlich; die Bezeichnung PET/PE allein gibt keine Temperaturklasse an.
Für Anwendungen mit Lebensmittelkontakt sind Unterlagen anzufordern, die der geplanten Konstruktion, den Kontaktbedingungen und dem Zielmarkt entsprechen. Zulassungen für ein Material oder eine Anwendung dürfen nicht auf ein nicht näher spezifiziertes fertiges Bauwerk übertragen werden.
8. Was sollte eine PE-Folien-Anfrage beinhalten?
Um PE-Laminierfolie für eine bestehende oder geplante PET-Linie zu bewerten, senden Sie WANSYN bitte die folgenden Informationen:
- Bezugsquelle: Folie für Ihre eigene Online-Laminieranlage oder fertige PET/PE-Folie.
- PET-Folie: Güteklasse oder aktuelles Muster, Dicke, Breite und bekannter Oberflächenzustand.
- PE-Folie: Zieldicke und -toleranz, Breite, Anforderungen an die freiliegende Oberfläche und, falls vorhanden, aktuelle Folienspezifikation.
- Ausstattung: Linienmodell, Laminierstationszeichnung, Heiz-/Press-/Kühlanordnung und vorgesehener Geschwindigkeitsbereich.
- Rollenformat: Kern-ID, maximaler OD, Rollengewicht oder -länge, Abwickelzeichnung und Spleißanforderungen.
- Thermoformen: Teilezeichnung, Formtiefe, kritische Bereiche und nachgelagerte Prozesse.
- Abnahmekriterien: Haftung, Aussehen, Formgebung, Lagerung und Verwendungszweck, mit vereinbarten Methoden.
- Kommerzieller Plan: Testmenge, Verbrauchsprognose und Lieferort.
Wenn ein Parameter noch nicht festgelegt wurde, beschreiben Sie das aktuelle Material und die Ausrüstung, anstatt ohne technische Grundlage eine Zahl anzugeben. Eine Strichskizze, ein Muster und eine Teilezeichnung bieten oft einen sinnvolleren Ausgangspunkt.
Besprechen Sie mit WANSYN die Online-Thermolaminierung von PE-Folien.
WANSYN unterstützt Hersteller von PET-Folien bei der Auswahl funktionaler Folien auf PE-Basis, die die Online-Thermolaminierung evaluieren. Teilen Sie uns Ihre Spezifikationen für PET-Folien, das Anlagenlayout, die Folienabmessungen und das gewünschte Endprodukt mit, damit wir einen geeigneten Kandidaten und einen Testplan prüfen können.
Für Anfragen zu Folien wenden Sie sich bitte an WANSYN oder senden Sie eine E-Mail an info@wxchemgroup.com . Falls Sie fertige Folienrollen benötigen, besuchen Sie die Kategorie PET-Folienrollen .
Häufig gestellte Fragen
Kann PE-Folie online auf PET-Folie laminiert werden?
Eine speziell entwickelte PE-basierte Folie kann auf einer kompatiblen PET-Folienanlage getestet werden. Überprüfen Sie die Klebefläche, die Anlagenkonfiguration und die Ergebnisse nach dem Laminieren und Thermoformen.
Ist gewöhnliche PE-Folie für die Online-Thermolaminierung geeignet?
Gehen Sie nicht davon aus. Harzart, Dicke und Aussehen geben keinen Aufschluss über die PET-Haftung. Verwenden Sie ein speziell für das Thermolaminierungsverfahren ausgewähltes Harz.
Ist für den Vorgang ein separater Klebstoffauftrag erforderlich?
Eine geeignete Heißklebefolie kann den separaten Auftrag von Flüssigkleber an der Laminierstation überflüssig machen. Funktionale Klebekomponenten können weiterhin Bestandteil der Folienkonstruktion sein.
Welche Schichtdicke sollte verwendet werden?
Wählen Sie eine geeignete Schichtdicke basierend auf der Folienqualität, dem PET-Substrat, der Formgebungsgeometrie und den geforderten Oberflächeneigenschaften. Bestätigen Sie diese durch Versuche, anstatt eine einzelne Schichtdicke als universell anzusehen.
Welche Laminiertemperatur und -geschwindigkeit werden empfohlen?
Diese Angaben sind sorten- und anlagenspezifisch. Besprechen Sie Wärmeübertragung, Spaltkonstruktion, Substratbeschaffenheit, Spannung und Kühlung mit den Folien- und Anlagenlieferanten.
Welche Filmseite sollte sich PET stellen?
Die vorgesehene PET-Verbindungsfläche. Kennzeichnen Sie beide Flächen in der Spezifikation, der Beschriftung und der Abwickelzeichnung und überprüfen Sie anschließend die endgültige Oberflächenposition nach der Formgebung.
Was sollte nach dem Thermoformen überprüft werden?
Prüfen Sie den Zustand der Verbindung, das Oberflächenbild, lokale Ausdünnungen, Ecken, Seitenwände, Flansche und Schnittkanten. Führen Sie vor der Freigabe die vereinbarten Konditionierungs- und Endverwendungsprüfungen durch.
Welche Informationen werden für ein Angebot benötigt?
Bitte geben Sie die PET-Spezifikation, die Folienabmessungen, den Anlagenaufbau, die Rollenanforderungen, die Anwendung, die Testkriterien, den geschätzten Verbrauch und den Lieferort an.