Kurzantwort
PET/PE-Folien-Delamination nach dem Thermoformen bedeutet, dass sich die Schichten des Traymaterials während oder nach der Verarbeitung trennen. Vor einem Materialwechsel oder einer Erhöhung der Formtemperatur muss ermittelt werden, welche Grenzfläche sich gelöst hat, wann der Defekt erstmals aufgetreten ist und ob er in der Flachfolie, im geformten Tray oder erst nach dem Versiegeln auftritt . Ein intaktes Flachfolienmuster ist mit dem defekten Teil anhand eines vereinbarten Prüfverfahrens zu vergleichen.
Eine sinnvolle Qualifizierungsentscheidung kombiniert die Prüfung der Laminathaftung, einen Formversuch mit vorgegebener Struktur und die Kontrolle der fertigen Verpackung. Ein Dyne-Wert, eine dichte Deckelversiegelung oder eine optisch ansprechende Flachrolle reichen allein nicht aus, um die vollständige laminierte Thermoformplatte zu genehmigen.
Dieser Leitfaden konzentriert sich auf Zwischenschichtfehler und Lieferantenabnahme bei PET/PE-Folien. Er erläutert außerdem, welche Prüfverfahren auf PET/CPP-Folien, PP/PE-Folien und für die Laminierung gekaufte Funktionsfolien übertragbar sind. Es handelt sich hierbei um Materialfamilien, nicht um austauschbare Spezifikationen.
Zuerst feststellen, was tatsächlich schiefgelaufen ist.
Drei Beobachtungen können ähnlich aussehen, erfordern aber unterschiedliche Korrekturmaßnahmen.
Zwischenschichtdelamination: Die Trennung erfolgt innerhalb des Plattenaufbaus – beispielsweise zwischen der Strukturplatte und einer laminierten Funktionsfolie. Die genaue Stelle muss untersucht werden; eine Produktkennzeichnung wie PET/PE gibt nicht jede Grenzfläche an.
Dichtungsproblem zwischen Deckel und Schale: Die Deckelfolie löst sich von der Dichtungsfläche der Schale. Hierbei handelt es sich um eine andere Art der Verbindung. Der Deckel kann an einer dünnen Oberflächenschicht haften bleiben, während sich diese Schicht von der darunterliegenden Schale löst. In diesem Fall sollten Sie sowohl die Schalenlaminierung als auch die Dichtung überprüfen.
Aufhellung oder Rissbildung ohne nachgewiesene Ablösung: Eine weiße Ecke oder beschädigte Kante beweist keine Delamination. Untersuchen Sie den Querschnitt und beide Oberflächen des abgelösten Materials. Schließen Sie nicht allein aus der Farbe auf die Ursache.
Ein gezielt entwickeltes Schälsystem kann so konstruiert sein, dass es sich an einer bestimmten Stelle öffnet. Diese kontrollierte Öffnung muss von einer unbeabsichtigten Trennung unterschieden werden, die die Integrität der Schale oder der Verpackung beeinträchtigt. Der zu erwartende Fehlerpfad sollte Bestandteil der genehmigten Spezifikation sein.
Wenn das Problem hauptsächlich aus Faltenbildung, Kanälen oder ungleichmäßiger Öffnung des Deckels besteht, beginnen Sie mit dem Leitfaden zur Fehlerbehebung bei der Schalenversiegelung von WANSYN.
Struktur definieren, bevor Lieferanten verglichen werden
Bitten Sie jeden Lieferanten, den Schichtaufbau von der Außenseite der Schale bis zur Produktseite zu beschreiben. Eine beispielhafte, klebelaminierte PET/PE-Konstruktion könnte aus einer PET-Strukturfolie, einer Klebeschicht und einer PE-basierten Funktionsfolie bestehen. Diese Beschreibung stellt keine festgelegte WANSYN-Rezeptur dar. Andere Produktionswege und zusätzliche Schichten sind möglich.
Für jeden Kandidaten sind die Güte des Grundmaterials, die Gesamtstärke und -toleranz, die Bezeichnung der Funktionsfolie, der Verklebungsweg, die freiliegende Siegelfläche und die Wickelrichtung zu dokumentieren. Gegebenenfalls sind Druck, Beschichtungen, Haftschichten und Sperrschichten separat anzugeben. Eine handelsübliche Abkürzung kann diese Angaben weglassen.
| Materialfamilie | Frage, die vor einem Prozess geklärt werden muss |
|---|---|
| PET/PE-Folie oder laminierte PET-Folie | Welche PE-basierte Folie ist mit welcher PET-Oberfläche verbunden, und welche Seite ist die Siegelseite? |
| PET/CPP-Blatt | Ist die CPP-Laminierfolie für die erforderliche Formgebungsspannung und das vorgesehene Deckelsystem geeignet? |
| PP/PE-Folie | Sind die PP-Sorte, die PE-Folie und das Bindemittelsystem gemeinsam identifiziert und zugelassen worden? |
| PET-basierte Folie mit PE/EVOH/PE-Barrierelaminierung | Liegt der Fehler an der Verbindungsstelle zwischen Folie und Film oder innerhalb des Mehrschichtfilms? |
PET/CPP sollte nicht als automatische Leistungssteigerung gegenüber PET/PE dargestellt werden. Auch das Hinzufügen einer PE-Schicht beweist nicht, dass eine PP-basierte Struktur einem bestimmten Gefrierdurchgang standhält. Die Auswahl hängt von der genauen Konstruktion und den gemessenen Ergebnissen ab.
Die CPP-, PE- und Barrierefolien von WANSYN für die Offline-Laminierung sind ein Ausgangspunkt für die Diskussion über Folienanforderungen und kein Beweis dafür, dass jede aufgeführte Option für den gleichen Prozess geeignet ist.
Kauf einer fertigen Folie versus Kauf einer funktionsfähigen Folie
Ein Thermoformer, der fertige Laminatplattenrollen kauft, sollte die Laminatkennzeichnung, den Freigabestatus und die vereinbarten Eingangs- und Formteilprüfungen anfordern.
Ein Folienhersteller, der PE- , CPP- oder Barriere-Laminierfolien kauft, muss die Folie zusätzlich auf seiner eigenen Klebeanlage qualifizieren. Der Folienlieferant darf nicht auf das Ergebnis eines nicht spezifizierten Klebstoffs, einer Oberflächenvorbereitung oder eines Verarbeitungsrezepts schließen.
Verwenden Sie für Einkauf, Laminierung, Thermoformung und Labor dieselbe Probe und denselben Strukturcode. Andernfalls beschreiben scheinbar widersprüchliche Prüfberichte möglicherweise lediglich unterschiedliche Konstruktionen.
Ermitteln Sie die erste Phase, in der eine Trennung auftritt.
Prüfen Sie das Material an aufeinanderfolgenden Kontrollpunkten, anstatt nur das aussortierte, fertige Tablett zu untersuchen.
1. Vor dem Formen flach walzen.
Nehmen Sie Probenahmen an vereinbarten Positionen über die gesamte Rollenbreite und entlang der Produktionslinie vor. Bewahren Sie eine unberührte Referenzprobe auf. Dokumentieren Sie, ob bereits eine Ablösung vorhanden ist, ob diese auf die Kanten beschränkt ist und ob sie einem Beschichtungs- oder Druckmuster folgt.
Bitten Sie den Laminierbetrieb, die Oberflächenbeschaffenheit, die Behandlungshistorie, die Sauberkeit und die Dokumentation der zugelassenen Klebeverfahren zu überprüfen. Bei Klebeverfahren können dies die Klebstoffidentifizierung, die Gleichmäßigkeit des Auftrags und die entsprechenden Aushärtungs-/Ablöseprotokolle umfassen. Dies sind Untersuchungspunkte – kein Beweis dafür, dass der Laminierbetrieb den Defekt verursacht hat.
2. Erhitztes, aber ungeformtes Material
Wenn ein sicherer, maschinengeprüfter Versuch die Erwärmung vom Ziehen trennen kann, vergleichen Sie eine erwärmte Probe mit einer unerwärmten Referenzprobe. Tritt hier eine Trennung auf, ist eine Überprüfung der Wärmeeinwirkung und des Laminataufbaus erforderlich, bevor das Werkzeug gewechselt wird.
Dokumentieren Sie die tatsächlichen Versuchsbedingungen. Der Sollwert der Heizung ist kein direktes Maß für die Temperatur an der Grenzfläche einer verdeckten Verbindung. Vermeiden Sie es, eine einheitliche Formgebungstemperatur für alle PET/PE-Folienrollen vorzuschreiben.
3. Geformte, abgekühlte und zugeschnittene Schale
Fehler nach Lage kartieren: Flansch, Seitenwand, Bodenübergang, Ecke und Schnittkante. Feststellen, wann sie sichtbar werden. Bei Ablösungen an Ecken ist die lokale Verformung, die Dickenverteilung und die Verbindung zu untersuchen. Auch Ablösungen an Schnittkanten erfordern eine Überprüfung des Beschnitts.
Verwenden Sie die tatsächliche Kavitätenzeichnung und sortieren Sie einwandfreie und fehlerhafte Teile aus. Leiten Sie die zulässige maximale Ziehtiefe nicht von der Ziehschale eines anderen Kunden ab. Die separate Anleitung zur Ziehtiefe und Schichtausdünnung behandelt die Geometriefrage detaillierter.
4. Versiegelte und konditionierte Verpackung
Bewahren Sie unversiegelte Trays als Kontrollen auf. Tritt der Fehler erst nach dem Versiegeln auf, vergleichen Sie die Position der Siegelnaht, die Deckelbezeichnung, die Werkzeugunterstützung und den angewandten Wärmezyklus. Tritt er erst nach einer Lagerungs- oder Vertriebssimulation auf, bewahren Sie die Konditionierungsaufzeichnungen auf und untersuchen Sie dieselben Stellen erneut.
Diese Vorgehensweise hilft, die Untersuchung einzugrenzen. Sie kann jedoch ohne einen kontrollierten Vergleich keine eindeutige Ursache feststellen.
Separate Oberflächenprüfung, Laminathaftungs- und Dichtungsprüfungen
Diese Messungen beantworten unterschiedliche Fragen und sollten nicht gegeneinander ausgetauscht werden.
| Überprüfen | Wozu es beitragen kann | Was es allein nicht festlegt |
|---|---|---|
| Oberflächenbenetzungsprüfung | Ob die geprüfte Oberfläche einen vereinbarten Vorbereitungsindikator erfüllt | Haftung über die gesamte Rolle oder Überlebensfähigkeit nach der Bildung |
| Zwischenschichthaftungstest | Verhalten der identifizierten Laminatgrenzfläche unter der angegebenen Methode | Dichtheit bzw. akzeptables Öffnen der fertigen Verpackung |
| Dichtigkeitsprüfung des Deckels | Kraft- und Versagensverhalten an einer geprüften Verpackungsdichtung | Festigkeit jeder inneren Blechschnittstelle |
| Unversehrtheitsprüfung der fertigen Verpackung | Leistungsfähigkeit gemäß der gewählten Leckage- oder Integritätsprüfung | Alle Barriere-, Haltbarkeits- oder Endverwendungsanforderungen |
Die Haftungsrichtlinien von Enercon erläutern, warum ein Dyne-Wert lediglich ein Indikator und keine Haftungsgarantie ist. Geben Sie die Prüfseite, das Prüfverfahren und den Materialzustand an; verwenden Sie keinen universellen Dyne-Wert als alleiniges Kriterium für die Freigabe beim Kauf.
Für die Laborplanung befasst sich ASTM F904-22 mit dem Trennen von Lagen flexibler Laminate zur Messung der Haftfestigkeit. Es handelt sich nicht um eine universelle Spezifikation für die Haftfestigkeit starrer Thermoformplatten, die ein Bestehen oder Nichtbestehen festlegt. Das Labor muss ein geeignetes Messverfahren auswählen und alle Einschränkungen oder Anpassungen für ein starres Substrat dokumentieren.
ASTM F88/F88M-23 befasst sich mit der Messung der Siegelnahtfestigkeit, einschließlich der Versiegelung von flexiblem Material mit einem starren Material. Ein Ergebnis der Siegelnahtfestigkeitsprüfung sollte nicht als Dichtheitsprüfung oder als Nachweis der inneren Laminathaftung präsentiert werden.
Was ein aussagekräftiger Bonitätsprüfungsbericht enthalten sollte
Vor dem Vergleich der Chargen sollten folgende Punkte vereinbart werden:
- Probenidentität und genaue Schnittstelle werden getrennt.
- Position des Flachblechs oder Formteils, gegebenenfalls einschließlich Maschinen- und Querrichtung.
- Probenbreite, Präparation, Einspannanordnung, Prüfgeschwindigkeit und Konditionierung.
- Alter und Trennzustand des Laminats zum Zeitpunkt der Prüfung.
- Kraftverlauf oder vereinbarte Zusammenfassung, Einheiten und wie eine etwaige Breitennormalisierung durchgeführt wurde.
- Fehlerbeschreibung: Grenzflächentrennung, Kohäsionsspaltung, Folienstreckung oder Folienbruch.
- Anzahl der Wiederholungen, Variabilität und Fotografien der getrennten Oberflächen.
Bei unterschiedlichen Filmbreiten oder Abziehanordnungen ermittelte Werte sind nicht direkt austauschbar. Reißt der Film vor der Ablösung der Grenzfläche, ist der Filmbruch unter diesen Bedingungen zu dokumentieren; aus dieser Beobachtung darf kein exakter Wert für die Haftfestigkeit abgeleitet werden.
Hier wird keine allgemeingültige Mindestschälkraft angegeben. Käufer, Verarbeiter und Labor sollten sich auf Akzeptanzkriterien einigen, die für die jeweilige Konstruktion und Anwendung relevant sind.
Die Aushärtung des Klebstoffs ist eine Trennbedingung, keine universelle Wartezeit.
Bei Verwendung eines reaktiven Klebstoffs sollten Sie die spezifischen Aushärtungs- und Ablösebedingungen für das jeweilige Laminat erfragen. Eine anfängliche Handhabungsfestigkeit bedeutet nicht automatisch, dass das Material für alle nachfolgenden Verarbeitungsschritte geeignet ist. Die ASTM-Norm F904 unterscheidet zwischen anfänglichem und ausgehärtetem Haftzustand für Systeme, deren Leistungsfähigkeit sich erst mit der Zeit entwickelt.
Übertragen Sie keine feste Wartezeit von einem anderen Klebstoff oder einer anderen Konstruktion. Eine kalendarische Wartezeit allein beweist nicht, dass die Misch-, Applikations- oder Aushärtungsbedingungen korrekt waren. Wurde das Laminat mit einem anderen Klebeverfahren hergestellt, trifft eine Erklärung zur Klebstoffaushärtung möglicherweise überhaupt nicht zu.
Jegliche Bedenken hinsichtlich Gerüchen, Rückständen oder Lebensmittelkontakt erfordern eine gesonderte Untersuchung und entsprechende Dokumentation. Eine akzeptable mechanische Haftung begründet keine Eignung für den Lebensmittelkontakt, und zusätzliches Warten sollte nicht als unbegründete Garantie für Sicherheit angeboten werden.
Führen Sie einen kontrollierten Lieferantenqualifizierungsversuch durch
Nachfolgend ist ein beispielhafter Konstruktionsplan dargestellt, kein Bericht über einen Werksversuch bei WANSYN.
Definieren Sie zunächst die Entscheidung. Beispiel: Kann die Kandidatenrolle B die zugelassene Rolle A im bestehenden Tray ersetzen, unter Einhaltung des vereinbarten Prozessfensters und der gleichen Verpackungsanforderungen? Vergleichen Sie nicht gleichzeitig einen Lieferantenwechsel, ein dünneres Papier, einen neuen Deckel und einen schnelleren Zyklus.
Vergleichen Sie Äpfel mit Äpfeln. Führen Sie, wenn möglich, Tests des zugelassenen Referenzmodells und des Kandidatenmodells mit demselben Werkzeug und an derselben Produktionslinie durch. Dokumentieren Sie die tatsächlichen Messwerte und Konstruktionsunterschiede. Ein Vergleich ungleicher Konstruktionen kann zwar weiterhin sinnvoll sein, dient aber eher der Entwicklung als dem Nachweis der Gleichwertigkeit.
Erstellen Sie eine Übersicht der Ergebnisse. Legen Sie auf der Bahn und dem Träger wiederholbare Prüfpositionen fest. Dokumentieren Sie Position, Fehlertyp und Fehlerverlauf anstelle eines einzelnen Gut/Schlecht-Fotos. Verwenden Sie mehrere vereinbarte Probenahmepositionen, damit ein lokal einwandfreier Bereich nicht für die gesamte Rolle repräsentativ ist.
Untersuchen Sie jeweils eine Kontrollvariable. Wenn das Referenzprodukt die Anforderungen erfüllt und das Testprodukt unter denselben Bedingungen nicht, prüfen Sie die Kompatibilität von Testprodukt und Prozess. Diese Beobachtung allein beweist keinen Produktionsfehler. Wenn beide Produkte nicht bestehen, untersuchen Sie die gemeinsamen Prozess- oder Testbedingungen sowie die Materialdokumentation.
Die nachgelagerte Verwendung ist zu validieren. Die relevanten Prüfungen sind nach dem Versiegeln und der vorgesehenen Konditionierung zu wiederholen. Nur die im Versuch nachgewiesene Struktur, das Werkzeug, der Prozessbereich und die Anwendungsbedingungen sind zu genehmigen. Eine wesentliche Änderung sollte eine dokumentierte Überprüfung auslösen, ob eine erneute Qualifizierung erforderlich ist.
Die allgemeine Checkliste für Angebotsanfragen für Thermoformblechrollen enthält die dazugehörigen Informationen zu Abmessungen und Rollenhandhabung.
Anwendungsspezifische Abnahmeprüfungen
Bei Kühlgutschalen ist die versiegelte Verpackung nach der vorgesehenen Lagerungs- und Handhabungssequenz zu prüfen. Die produktzugewandte Seite und das erforderliche Öffnungsverhalten sind festzulegen. Die Prüfung einer leeren Schale gilt nicht automatisch als bestandene Prüfung einer gefüllten Packung.
Bei Projekten mit hochbarrierefähigen Thermoformfolien und MAP-Verpackungen ist die Laminatintegrität nur ein Abnahmekriterium. Die Testbedingungen für die Sauerstoff-/Feuchtigkeitsbarriere und die Anforderungen an die fertige Verpackung sind separat anzugeben. Weder ein optisch intaktes Laminat noch die Bezeichnung PET/EVOH/PE belegen die Haltbarkeit. Hochbarrierefähige Thermoformfolien aus PET/EVOH/PE sollten als Produktanfrageoption geprüft werden; die Leistungsmerkmale sind projektbezogen zu vereinbaren.
Bei bedruckten Thermoformfolien muss der bedruckte Bereich bei der Untersuchung des Versagenspfads mit einbezogen werden. Gehen Sie nicht davon aus, dass ein unbedrucktes Muster repräsentativ für jede bedruckte Konstruktion ist. Dekorative Optionen, wie z. B. bedruckte Sushi-Folien , erfordern eigene Druck- und Klebesysteme.
Bei einer VSP-Bodenbahn ist die innere Verklebung der unteren Bahn von der Befestigung der oberen Deckfolie zu unterscheiden. Verwenden Sie für die Systemauswahl den entsprechenden VSP-Bodenbahn-Auswahlleitfaden ; dieser Artikel ersetzt diese Beratung nicht.
Die Dokumentation für Lebensmittelkontaktmaterialien muss dem Zielmarkt, der gesamten Konstruktion und den vorgesehenen Einsatzbedingungen entsprechen. Die Materialbezeichnungen in diesem Leitfaden implizieren keine Zertifizierung, Migrationsergebnisse, Gefrierschranktauglichkeit oder Eignung für Heizzwecke.
Anfrage: Was ist für eine Delaminierungsprüfung einzureichen?
Für eine Ersatz-Laminierfolie oder eine neue Laminierfolie senden Sie bitte eine kompakte technische Dokumentation:
- Lieferrolle: Fertige Bogenrolle oder Folie für Ihre eigene Laminieranlage.
- Aktuelle Konstruktion: PET/PE, PET/CPP, PP/PE oder andere, wobei Informationen zur Schichtreihenfolge und Güte verfügbar sind.
- Abmessungen: Gesamtdicke und Toleranz, Breite, Kern, Rollendurchmesser oder Gewicht, Wickel- und Siegelseite.
- Nachweis des Fehlers: Fotos beider getrennter Oberflächen, der betroffenen Stelle, der ersten Prozessstufe, der Walzen-/Chargenkennzeichnung und einer nicht betroffenen Kontrollprobe.
- Prozess: Maschine, Kavitätenzeichnung, Formgebungsbedingungen, Beschnitteinrichtung und die entsprechenden Klebe-/Trennprotokolle, falls Sie im eigenen Haus laminieren.
- Verpackung: genaue Deckel- oder Oberfolienqualität, Versiegelungsbedingungen, vorgesehener Inhalt und Lagerungs-/Handhabungsreihenfolge.
- Abnahme: anwendbares Haftfestigkeitsprüfungsverfahren, erforderliches Versagensverhalten, Prüfungen der fertigen Verpackung und Dokumentationsanforderungen des Zielmarktes.
- Kommerzieller Umfang: Testmenge, Verbrauchsprognose, Bestimmungsort und Angebotsgrundlage.
Fehlende Daten sind als „noch zu bestätigen“ zu kennzeichnen. Ein Foto kann die erste Besprechung erleichtern, eine Empfehlung für einen Ersatz sollte jedoch vorläufig bleiben, bis der Fehlerpfad und die Testbedingungen geklärt sind. Testmenge, Musterverfügbarkeit und Produktionszeitpunkt werden separat bestätigt; diese Angaben werden in diesem Artikel nicht zugesichert.
Häufig gestellte Fragen
Warum sieht die PET/PE-Folie auf der Rolle intakt aus, trennt sich aber nach dem Formen?
Der Umwandlungsschritt kann eine Schwäche aufdecken, die an einer flachen Probe nicht sichtbar ist. Vergleichen Sie die Ausgangsverbindung, das Verhalten bei alleiniger Erwärmung (sofern dies sicher prüfbar ist), die lokale Umformverformung und die nachfolgende Abdichtung. Das Erscheinungsbild allein gibt die Ursache nicht an.
Kann eine dickere PE-Folie die Delamination verhindern?
Nicht unbedingt. Die Dicke beeinflusst zwar die Konstruktion, gewährleistet aber keine Kompatibilität an der fehlerhaften Schnittstelle. Zunächst muss diese Schnittstelle identifiziert und jede überarbeitete Struktur am tatsächlichen Werkzeug und Prozess geprüft werden.
Reicht ein hoher Dyne-Wert für die Zulassung von CPP- oder PE-Laminierfolie aus?
Nein. Oberflächenbenetzungsmessungen unterstützen die Prozesskontrolle, aber für den Film, das Bindemittelsystem und die nachgelagerte Weiterverarbeitung sind noch entsprechende Haftungsprüfungen und -versuche erforderlich.
Kann PET/CPP PET/PE ersetzen, ohne den Deckel zu ändern?
Gehen Sie nicht davon aus. Prüfen Sie die freiliegende Siegelfläche und die genaue Kompatibilität von Deckelfolie sowie die Formgebung und die Laminatverbindung. Eine erfolgreiche innere Verklebung ist kein Garant für die Dichtfläche des Deckels.
Ist ein fester Deckelverschluss ein Beweis für die Qualität des Laminats?
Nein. Die Dichtung des Deckels und die inneren Plattenverbindungen sind unterschiedlich. Prüfen Sie, ob sich der Deckel von der Oberfläche gelöst hat oder ob er einen Teil der Schalenlaminierung mitgerissen hat.
Wie lange muss das Laminat vor dem Thermoformen aushärten?
Es gibt keine allgemeingültige Aushärtungszeit. Bei einer geklebten Laminatkonstruktion sind die vom Klebstoffsystem vorgegebenen Aushärtungsbedingungen einzuhalten und die vereinbarten Eigenschaften zu überprüfen. Andere Klebeverfahren erfordern möglicherweise keine reaktive Aushärtung.
Was ist die erforderliche Mindesthaftfestigkeit für Laminate?
Es hängt von der Struktur, dem Testaufbau, dem Fehlermodus und der Endanwendung ab. Vereinbaren Sie mit dem Labor und dem Lieferanten eine geeignete Methode und Akzeptanzkriterien, anstatt einzelne Ergebnisse aus ungleichen Tests zu vergleichen.
Kann WANSYN die Anforderungen an fertige Bogenware und reine Folien prüfen?
Beide Anfragen können besprochen werden, erfordern jedoch unterschiedliche Daten. Anfragen zu fertigen Folien benötigen die Spezifikationen für Tray und Verpackung; Anfragen zu reinen Folien benötigen zusätzlich Angaben zum Substrat und zum Laminierverfahren des Kunden. Verfügbarkeit und Eignung für die gewünschte Qualität und das Projekt werden geprüft.
Material- und Testprüfung anfordern
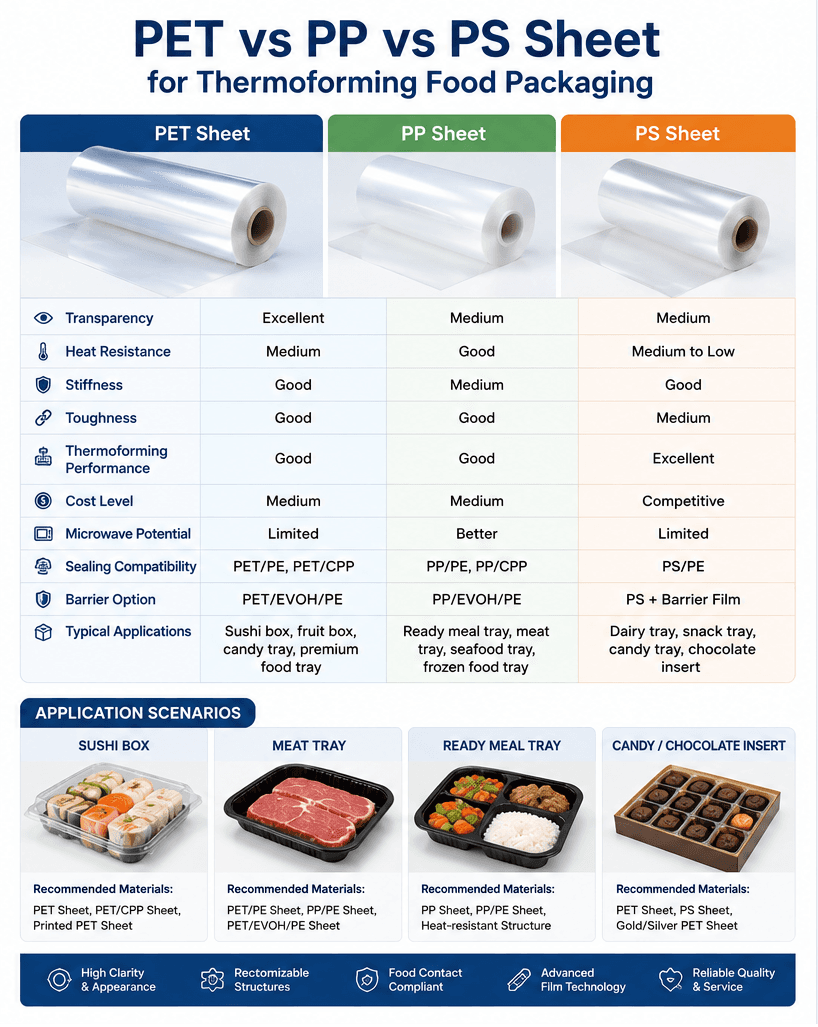
Das Sortiment an PET/PP/PS-Bogenrollen und die Offline-Laminierfolien-Kategorie von WANSYN bieten zwei Anfragewege: einen fertigen Funktionsbogen oder eine Folie für Ihre eigene Konfektionierungslinie.
Senden Sie die Struktur, die Zeichnung der Trägerplatte und die Dokumentation des Fehlerstadiums über Contact WANSYN . Geben Sie an, ob Sie eine Ersatzrolle aus PET/PE-Folie, eine Entwicklungsrichtung für PET/CPP oder PP/PE oder eine funktionale CPP/PE-Folie für eine bestehende Produktionslinie benötigen. Im nächsten Schritt benötigen wir einen konkreten Kandidaten und einen Testplan – keine unbegründete Versprechung, dass ein einziges Material alle Delaminierungsprobleme lösen wird.
Dana Chen · WANSYN-Branche
E-Mail: info@wxchemgroup.com
WhatsApp: +86 159 5847 3100