Film PE pour la lamination thermique en ligne sur feuille PET
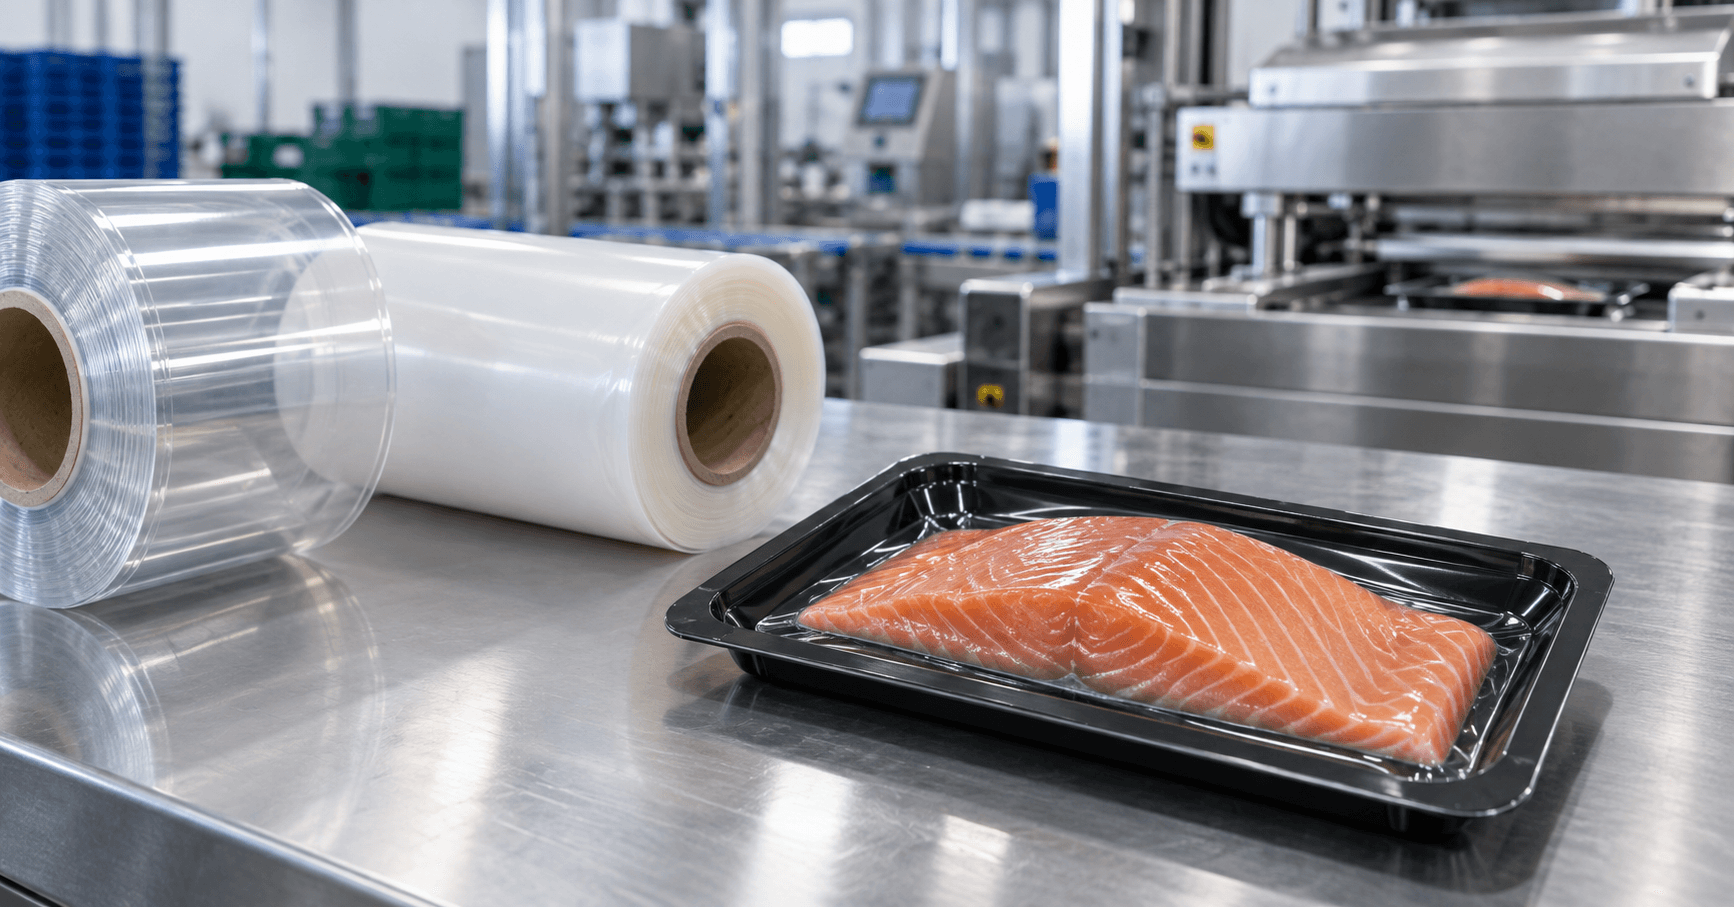
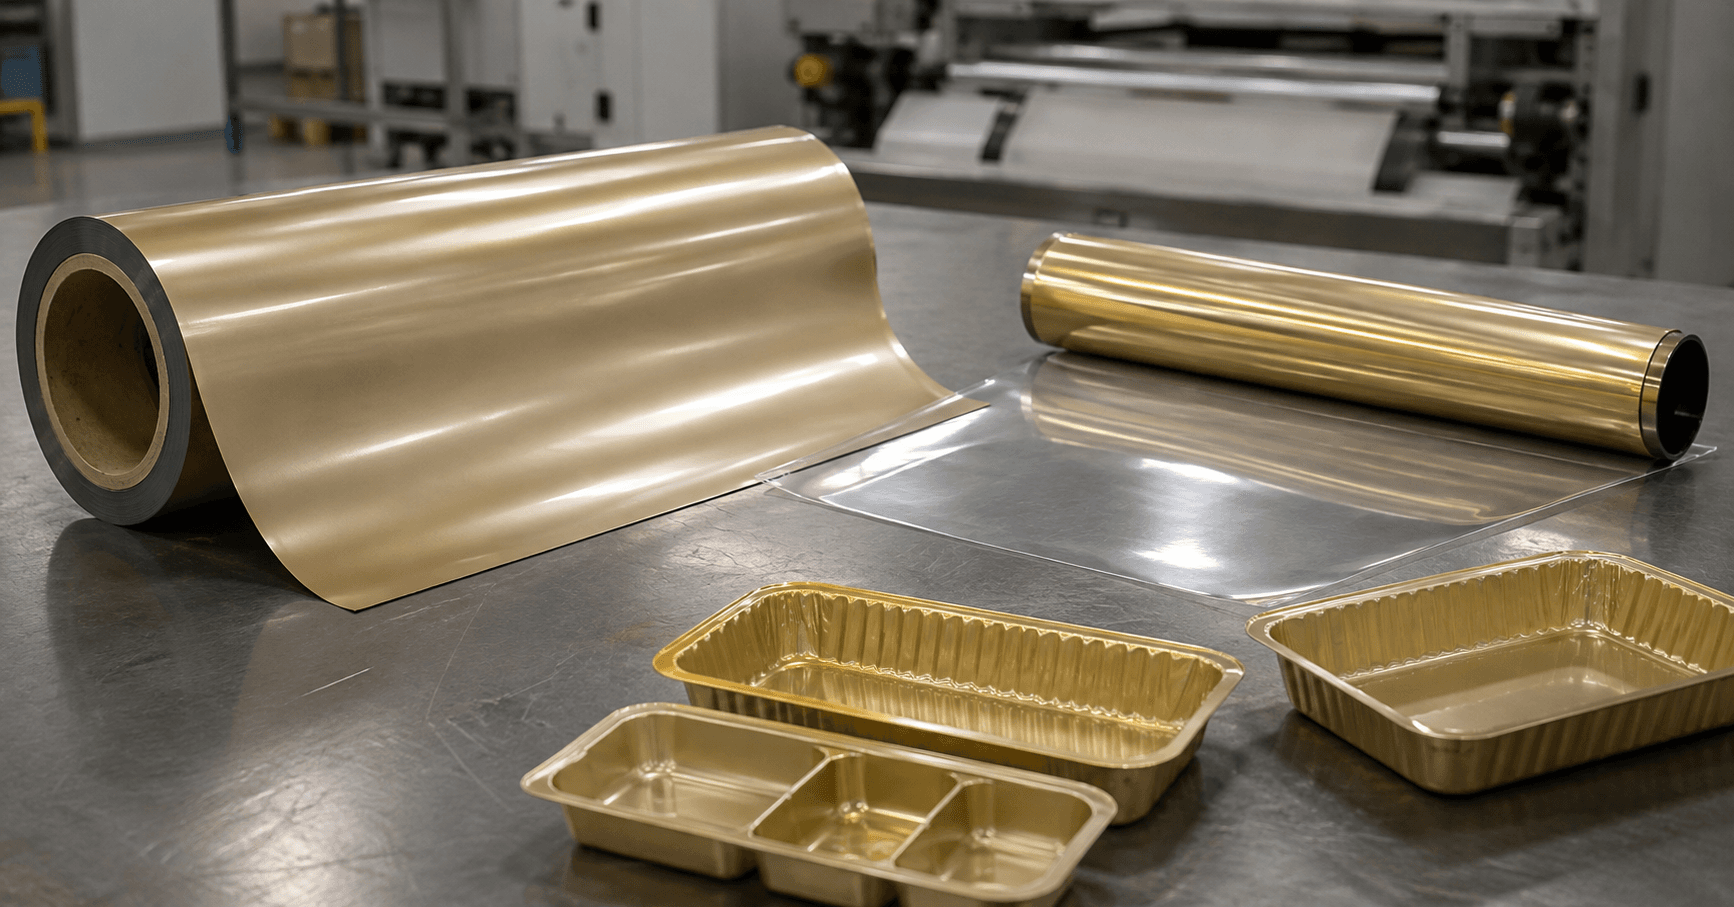
Le film PE pour le laminage thermique en ligne permet aux producteurs de feuilles PET d'ajouter une surface fonctionnelle à base de PE lors de la production. Ce film est fourni en rouleaux et adapté au substrat PET, à la station de laminage et au processus de thermoformage en aval.
Pour les fabricants de feuilles PET/PE, la décision d'achat ne se limite pas à l'épaisseur et à la largeur du film. La face de collage PET, la surface PE exposée, la manipulation de la bande et les performances du laminage doivent être spécifiées conjointement.
Réponse rapide : qu’est-ce qu’un film de lamination thermique en ligne PE ?
Le film PE pour le thermolaquage en ligne est un film fonctionnel à base de PE spécialement conçu pour le collage sur une feuille PET au sein d'une ligne de production adaptée. Un film et un procédé adaptés permettent d'ajouter la surface PE sans application supplémentaire d'adhésif liquide au poste de thermolaquage. La formulation du film et sa compatibilité avec la ligne de production sont essentielles : un film polyéthylène standard ne donnera pas les mêmes résultats.
1. Qu'apporte le film PE à la feuille PET ?
La feuille de PET constitue la base structurelle du matériau fini. Un film fonctionnel en PE confère à cette base les propriétés de surface spécifiées. Selon la qualité et la construction choisies, il peut s'agir notamment d'une couche d'étanchéité en PE, d'une flexibilité en surface et d'une résistance à l'humidité. Chaque fonction requise doit être définie et évaluée pour l'application prévue.
Le matériau obtenu est généralement désigné comme feuille de PET/PE. Il s'agit d'une abréviation commerciale et non d'une description complète de sa section transversale. Le cahier des charges doit préciser la présence de toute couche de liaison ou revêtement fonctionnel supplémentaire pertinent pour la production et l'utilisation finale.
Cet article traite des films PE pour le contrecollage de feuilles PET. Les clients recherchant une structure à barrière à l'oxygène peuvent consulter le guide en ligne distinct sur les films de contrecollage thermique PE/EVOH/PE .
2. Comment fonctionne la lamination en ligne de feuilles PET ?
Un rouleau de film préfabriqué alimente une station de lamination intégrée à la ligne d'extrusion de feuilles PET. Le film sélectionné est appliqué sur le substrat PET sous l'effet d'une chaleur et d'une pression de pincement contrôlées. La feuille laminée passe ensuite par le système de refroidissement et d'enroulement prévu à cet effet.
La séquence de production pratique est la suivante :
- Produire la feuille de base en PET. Définir les spécifications de qualité, d'épaisseur, de largeur et d'état de surface de la feuille.
- Déroulez le film PE. Présentez la face de collage désignée au PET, en suivant le schéma de sens de déroulement approuvé.
- Appliquer le procédé de lamination thermique qualifié. Contrôler la température, les conditions de pincement, la vitesse de la ligne et la tension du film pour la paire de matériaux sélectionnée.
- Refroidissez et enroulez le stratifié. Vérifiez la planéité, l'aspect, la qualité de l'enroulement et les critères de démoulage.
- Thermoformer la feuille approuvée. Vérifier que le stratifié répond aux exigences de la pièce prévue.
Ce procédé de fabrication de films préfabriqués diffère de l'alimentation en résine PE d'un système de coextrusion ou de l'application de polymère fondu par extrusion-enduction. Les termes « en ligne » et « intégré » désignent une intégration à la ligne de production de feuilles ; le circuit de production des équipements et des matériaux reste à définir.
3. Pourquoi envisager un film PE pour le laminage thermique en ligne ?
L'intégration du laminage de films à la production de feuilles PET offre aux fabricants une nouvelle voie vers des produits fonctionnels en feuilles. Son intérêt pratique dépend de la gamme de produits, des équipements disponibles et du niveau de production souhaité.
- Intégrer une surface fonctionnelle lors de la production des feuilles. Une ligne qualifiée produit la structure PET/PE proposée dans le cadre du processus de fabrication des feuilles.
- Réduisez le nombre d'opérations de lamination séparées. Lorsque le projet nécessiterait autrement une lamination en aval, l'intégration peut réduire les opérations intermédiaires de manutention, de transfert et de planification.
- Paramètres de production des feuilles et des films de coordination. Les opérateurs peuvent enregistrer les conditions du substrat PET et de lamination du film au cours d'une même production.
- Développer de nouvelles applications pour les feuilles. Les fabricants de feuilles PET peuvent évaluer les constructions à surface PE en complément de leur gamme de feuilles existante.
Pour un procédé de thermolamination sans adhésif utilisant un film adapté, aucune colle liquide n'est appliquée séparément au niveau du poste de collage. Des matériaux de collage fonctionnels peuvent néanmoins être incorporés au film. Cette description de procédé n'implique pas une construction monopolymère ni ne garantit la recyclabilité.
Comparez l'ensemble des aspects économiques de la production, y compris les rebuts au démarrage, la cadence, les changements de production, les temps d'arrêt et l'acceptation de la qualité. L'intégration à elle seule ne permet pas de réduire le coût par tonne acceptée.
4. Quel film PE convient au laminage thermique sur PET ?
Le choix d'un film de lamination thermique en polyéthylène doit être adapté au mode de collage prévu. L'aspect du film, son épaisseur nominale ou les appellations LDPE et LLDPE ne garantissent pas son adhérence au PET.
Ce type de résine peut utiliser des résines fonctionnelles ou une structure multicouche pour assurer l'interface requise. Demandez au fournisseur d'identifier la face de collage PET prévue et la face fonctionnelle opposée. Ne déduisez pas la composition de la résine, le revêtement ou le nombre de couches à partir du nom court du produit.
| Point de sélection | Que confirmer |
|---|---|
| Visage de liaison | Quelle surface du film est destinée à être en contact avec le substrat PET proprement dit ? |
| Surface en PE exposée | La fonction requise et sa position sur la tôle finie et la pièce formée |
| Dimensions du film | Épaisseur, tolérance, largeur et base de mesure convenue |
| réponse thermique | Une fenêtre de traitement proposée, adaptée à la feuille et à l'équipement. |
| Gestion du Web | Contrôle de la tension, stabilité dimensionnelle, frottement et comportement d'enroulement |
| Acceptation des stratifiés | Aspect, résistance de la liaison de stratification et performance après formage et conditionnement |
Un film conçu pour le contrecollage hors ligne n'est pas automatiquement adapté au thermocollage sur une ligne de production de feuilles PET. Le choix du film doit se faire en fonction de l'équipement utilisé et des résultats des essais.
5. Paramètres à examiner sur la ligne d'extrusion de feuilles PET
Un même film peut être soumis à des conditions thermiques et mécaniques différentes selon les lignes de production. Une discussion technique utile commence par un schéma de la station de lamination, incluant l'entrée du film, la source de chaleur, le point de pincement, le refroidissement et l'enroulement.
- État du substrat : qualité PET, construction à contenu recyclé le cas échéant, préparation de surface, propreté et tout traitement de revêtement ou de démoulage.
- Chaleur : la chaleur disponible lors de l'étape de liaison et les points de mesure utilisés pour la décrire.
- Pincement : disposition des rouleaux, contrôle de la pression et uniformité du contact sur toute la largeur utile.
- Vitesse et tension : une plage de fonctionnement stable pour les feuilles et les films, avec une introduction de film contrôlée.
- Refroidissement et enroulement : les conditions nécessaires pour satisfaire aux exigences convenues en matière de planéité, de formation des rouleaux et de manutention.
La consigne du rouleau ou du chauffage ne correspond pas automatiquement à la température à l'interface PET-film. De même, le point de fusion de la résine ne constitue pas un paramètre de lamination standard. Il est préférable d'utiliser une solution d'essai adaptée à la qualité du matériau et à l'équipement plutôt qu'une température ou une vitesse de ligne universelle.
Pour les bobines de film PE, le schéma d'enroulement doit indiquer les deux faces et le sens d'alimentation. Noter la référence du mandrin, le diamètre maximal de la bobine, sa masse ou sa longueur, ainsi que toute restriction de raccordement.
6. Qualifier la production de feuilles PET/PE par le biais d'un essai contrôlé
L'obtention d'une feuille plane d'aspect acceptable à la sortie de la lamineuse constitue un premier point de contrôle. La qualification doit également être assurée tout au long des étapes d'enroulement, de stockage, de réchauffage et de thermoformage de la feuille PET, conformément aux conditions du projet convenues.
- Identifier les intrants. Noter la qualité du PET et du film, le lot, les dimensions et les caractéristiques de surface.
- Définir la matrice d'essai. Convenir des conditions à faire varier, des limites de l'équipement et des échantillons à conserver.
- Inspectez le stratifié à plat. Vérifiez les plis, les bulles d'air, l'aspect, le gauchissement, le blocage et la régularité du collage aux points d'échantillonnage convenus.
- Déterminez la géométrie exacte. Examinez la bride, les parois latérales, les angles, la base et les bords découpés afin de déceler tout amincissement, dommage ou décollement localisé.
- Conditionner et approuver. Revérifier par rapport à la séquence de stockage et d'utilisation finale convenue, puis consigner la révision du matériel et du processus approuvés.
Pour l'évaluation de l'adhérence, précisez la méthode de préparation, la largeur de l'éprouvette, la géométrie de l'essai, la vitesse, le conditionnement et l'interface de rupture. La norme ASTM F904-22 décrit les techniques de séparation des plis des stratifiés souples pour permettre la mesure de l'adhérence ; elle ne définit pas à elle seule un protocole d'acceptation complet pour une feuille semi-rigide en PET/PE.
En cas de séparation des couches, le guide de délamination des feuilles PET/PE propose une procédure de dépannage distincte. Les films retenus, les stratifiés plats et les pièces formées doivent utiliser le même échantillon afin de permettre une comparaison pertinente des résultats.
7. Applications des feuilles thermoformables en PET laminé PE
Les feuilles de PET laminées PE peuvent être envisagées pour des projets d'emballage thermoformé nécessitant une base structurelle en PET et une surface en PE identifiée. Parmi les applications possibles, on peut citer les barquettes alimentaires, les composants d'emballages pour produits réfrigérés et autres pièces formées pour lesquelles cette fonction de surface est requise.
Le choix du matériau doit tenir compte du produit emballé, de la géométrie de la pièce, de sa manipulation et de ses conditions d'utilisation. Les applications réfrigérées, congelées, nécessitant un réchauffage ou d'autres conditions d'utilisation exigeantes requièrent une homologation spécifique ; la désignation PET/PE seule ne permet pas de déterminer la température de service.
Pour les applications en contact avec les aliments, demandez une documentation correspondant à la construction prévue, aux conditions de contact et au marché cible. Les autorisations pour un matériau ou une application ne doivent pas être transférées à une structure finie non spécifiée.
8. Que doit inclure une demande de prix pour un film PE ?
Pour évaluer un film de lamination PE destiné à une ligne PET existante ou prévue, veuillez envoyer à WANSYN les informations suivantes :
- Domaine d'achat : film pour votre propre ligne de lamination en ligne, ou feuille PET/PE finie.
- Feuille de PET : qualité ou échantillon actuel, épaisseur, largeur et état de surface connu.
- Film PE : épaisseur et tolérance cibles, largeur, exigences relatives à la surface exposée et spécifications actuelles du film, le cas échéant.
- Équipement : modèle de ligne, schéma de la station de lamination, configuration de chauffage/pincement/refroidissement et plage de vitesse prévue.
- Format du rouleau : diamètre intérieur du noyau, diamètre extérieur maximal, poids ou longueur du rouleau, dessin de déroulement et exigences d'épissure.
- Thermoformage : emboutissage des pièces, profondeur de formage, zones critiques et processus en aval.
- Acceptation : critères de liaison, d’aspect, de mise en forme, de stockage et d’utilisation prévue, selon des méthodes convenues.
- Plan commercial : quantité d’essai, prévision de consommation et destination de livraison.
Si un paramètre n'a pas été défini, décrivez le matériel et l'équipement actuels plutôt que de choisir une valeur sans justification technique. Un croquis, un échantillon et un dessin de la pièce constituent souvent un point de départ plus utile.
Discutez en ligne des films de lamination thermique PE avec WANSYN
WANSYN accompagne les producteurs de feuilles PET dans le choix de films fonctionnels à base de PE pour l'évaluation du contrecollage thermique en ligne. Partagez les spécifications de vos feuilles PET, l'agencement de votre ligne, les dimensions du film et le produit fini souhaité afin que nous puissions vous proposer une solution adaptée et un plan d'essai.
Pour toute question concernant les films, veuillez contacter WANSYN ou envoyer un courriel à info@wxchemgroup.com . Si vous avez besoin de rouleaux de feuilles finies, consultez la catégorie des rouleaux de feuilles PET .
Foire aux questions
Est-il possible de laminer un film PE sur une feuille PET en ligne ?
Un film à base de PE spécialement conçu peut être évalué sur une ligne de production de feuilles PET compatible. Vérifiez la face de collage, la configuration de l'équipement et les résultats après lamination et thermoformage.
Le film PE ordinaire convient-il à la lamination thermique en ligne ?
Ne tenez pas cela pour acquis. La famille de résine, l'épaisseur et l'aspect ne garantissent pas l'adhérence du PET. Utilisez une résine de qualité spécifique, choisie pour le procédé de thermolamination.
Le procédé nécessite-t-il l'application d'une colle séparée ?
Un film thermocollant de qualité permet d'éviter l'application séparée de colle liquide au poste de lamination. Les composants fonctionnels de collage peuvent néanmoins être intégrés au film.
Quelle épaisseur de film faut-il utiliser ?
Choisissez une épaisseur adaptée à la qualité du film, au substrat PET, à la géométrie de formage et à la fonction de surface requise. Confirmez-la par des essais plutôt que de considérer une seule épaisseur comme universelle.
Quelles sont les températures et vitesses de laminage recommandées ?
Ces paramètres varient selon la qualité du film et l'équipement. Il est important de vérifier le transfert de chaleur, la conception du point de pincement, l'état du substrat, la tension et le refroidissement avec les fournisseurs de film et d'équipement.
Quel côté du film doit être orienté vers le PET ?
La face de collage PET désignée. Identifier les deux faces sur le schéma de spécification, l'étiquette et le dessin de déroulement, puis vérifier l'emplacement final de la surface après formage.
Que faut-il vérifier après le thermoformage ?
Inspecter l'état de l'adhérence, l'aspect de la surface, les amincissements locaux, les angles, les parois latérales, la bride et les bords ébarbés. Effectuer les contrôles de conditionnement et d'utilisation finale convenus avant approbation.
Quelles informations sont nécessaires pour établir un devis ?
Fournir les spécifications du PET, les dimensions du film, la configuration de la ligne, les exigences relatives aux rouleaux, l'application, les critères d'essai, la consommation estimée et la destination de livraison.