Réponse rapide
Le délaminage des feuilles PET/PE après thermoformage signifie que les couches du matériau de la barquette se séparent pendant ou après la transformation. Avant de changer de matériau ou d'augmenter la température de formage, il convient d'identifier l'interface concernée, le moment d'apparition du défaut et s'il se produit sur la bobine plate, dans la barquette formée ou seulement après le scellage . Comparez un échantillon de feuille plate prélevé avec la partie défectueuse selon une méthode d'essai convenue.
Une décision de qualification pertinente repose sur la combinaison d'un test d'adhérence du stratifié, d'un essai de formage cartographié et de contrôles de l'emballage fini. Une mesure de la résistance à la traction, une étanchéité parfaite du couvercle ou un rouleau parfaitement plat ne suffisent pas, à eux seuls, à valider la feuille thermoformée stratifiée dans son intégralité.
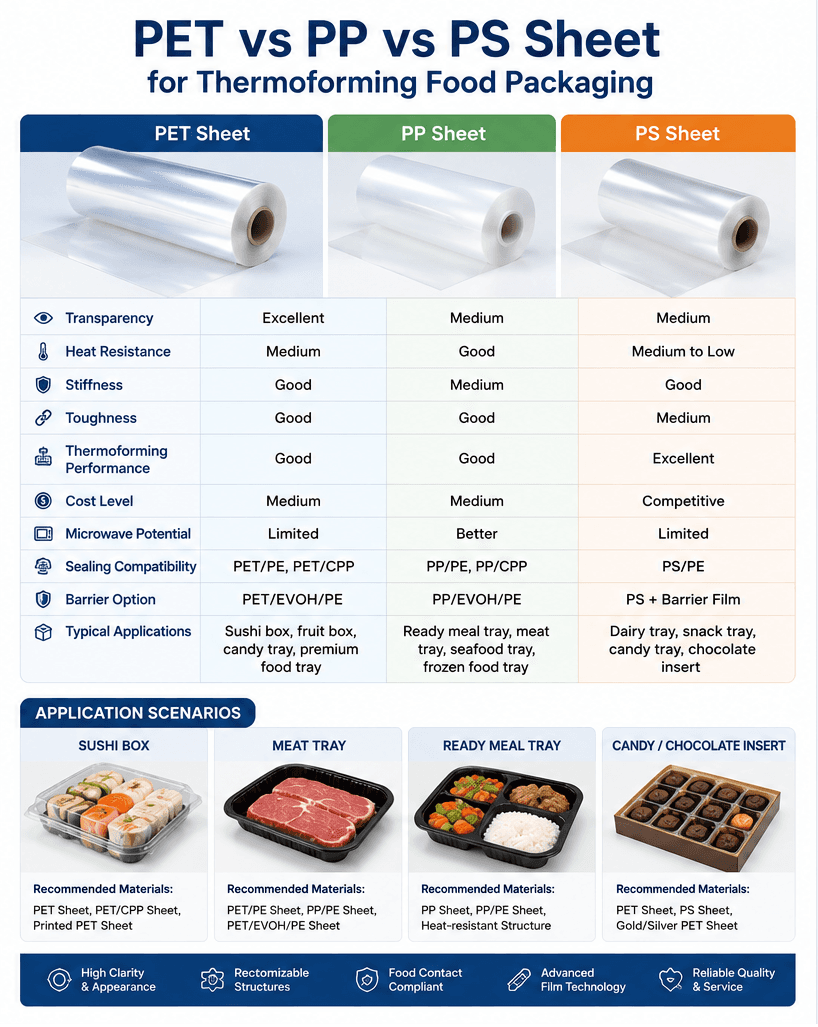
Ce guide porte sur les défauts des couches intermédiaires et l'acceptation des fournisseurs pour les feuilles PET/PE. Il explique également quels contrôles sont transposables aux feuilles PET/CPP, PP/PE et aux films fonctionnels destinés au contrecollage. Il s'agit de familles de matériaux candidates, et non de spécifications interchangeables.
Il faut d'abord identifier ce qui a réellement échoué.
Trois observations peuvent sembler similaires mais nécessiter des mesures correctives différentes.
Délamination intercouche : un décollement se produit à l’intérieur de la structure de la feuille, par exemple entre la feuille structurelle et un film fonctionnel laminé. L’emplacement doit être examiné ; une étiquette de produit telle que PET/PE n’identifie pas toutes les interfaces.
Défaut d'étanchéité entre le couvercle et le plateau : le film de l'opercule se décolle de la surface du plateau. Il s'agit d'une liaison différente. Un couvercle peut rester collé à une fine couche superficielle tandis que celle-ci se décolle du plateau sous-jacent ; dans ce cas, inspectez le film de la plaquette ainsi que le joint.
Blanchiment ou fissure sans séparation confirmée : un coin blanc ou un bord endommagé ne prouve pas un délaminage. Examinez la section transversale et les deux surfaces de tout matériau séparé. Ne tirez pas de conclusions uniquement sur la couleur.
Un système d'ouverture contrôlé peut être conçu pour s'ouvrir à une interface spécifique. Cette ouverture contrôlée doit être distinguée d'une séparation accidentelle qui endommage l'intégrité du plateau ou de l'emballage. Le mécanisme de défaillance prévu doit être décrit dans le cahier des charges approuvé.
Si le problème se manifeste principalement par des plis, des canaux ou une ouverture irrégulière du couvercle, commencez par consulter le guide de dépannage des barquettes de WANSYN.
Définir la structure avant de comparer les fournisseurs
Demandez à chaque fournisseur de décrire la séquence des couches, de l'extérieur du plateau jusqu'à la surface en contact avec le produit. Une structure PET/PE laminée par adhésif pourrait comprendre une feuille structurale en PET, une interface de collage et un film fonctionnel à base de PE. Cette description n'est pas une recette WANSYN figée . D'autres procédés de fabrication et des couches supplémentaires sont possibles.
Pour chaque candidat, indiquez la qualité du support, l'épaisseur totale et la tolérance, l'identité du film fonctionnel, le mode de collage, la surface d'étanchéité exposée et le sens d'enroulement. Le cas échéant, précisez séparément l'impression, les revêtements, les couches d'adhérence et les couches barrières. Une abréviation commerciale peut les omettre.
| Famille de matériaux | Question à résoudre avant le procès |
|---|---|
| Feuille PET/PE ou feuille PET laminée | Quel film à base de PE est collé à quelle surface en PET, et quel côté constitue la face de scellage ? |
| feuille PET/CPP | Le film de lamination CPP est-il adapté à la contrainte de formage requise et au système de couvercle prévu ? |
| feuille PP/PE | Le grade PP, le film PE et le système de collage sont-ils identifiés et approuvés ensemble ? |
| Feuille à base de PET avec film de lamination barrière PE/EVOH/PE | La défaillance se situe-t-elle au niveau de la liaison feuille-film ou à l'intérieur du film multicouche ? |
Ne présentez pas le PET/CPP comme une amélioration automatique des performances par rapport au PET/PE. De même, l'ajout d'une couche de PE ne garantit pas qu'une structure à base de PP résistera à un cycle de congélation spécifique. Le choix dépend de la construction exacte et des résultats obtenus.
Les films CPP, PE et barrières de WANSYN pour la lamination hors ligne constituent un point de départ pour discuter des exigences en matière de films, et non la preuve que chaque option répertoriée correspond au même processus.
Acheter une feuille finie plutôt qu'un film fonctionnel
Un thermoformeur achetant des rouleaux de feuilles stratifiées finies doit demander l'identification du stratifié, son statut de libération et les contrôles convenus à l'entrée et sur les pièces formées.
Un fabricant de feuilles achetant un film de lamination PE , CPP ou barrière doit également qualifier le film sur sa propre ligne de collage. Le fournisseur de film ne peut pas déduire le résultat d'un adhésif, d'une préparation de surface ou d'une recette de conversion non spécifiés.
Utilisez le même code d'échantillon et de structure pour l'ensemble des opérations d'achat, de la laminage, de thermoformage et de laboratoire. Sinon, des rapports d'essais apparemment contradictoires pourraient simplement décrire des constructions différentes.
Déterminez le premier stade auquel la séparation apparaît.
Inspectez le matériel à des points de contrôle successifs plutôt que d'examiner uniquement le plateau fini rejeté.
1. Aplatir le rouleau avant le formage
Prélever des échantillons à des positions convenues sur toute la largeur du rouleau et le long de la chaîne de production. Conserver un échantillon de référence intact. Noter si un décollement existe déjà, s'il est limité aux bords et s'il suit un motif de revêtement ou d'impression.
Demandez au fabricant de la lamination de vérifier l'identité de la surface, son historique de traitement, sa propreté et ses dossiers de collage approuvés. Dans le cas d'un collage, il peut s'agir de l'identification de l'adhésif, de l'uniformité de son application et du rapport de polymérisation/décollement. Ces éléments constituent des pistes de recherche et ne prouvent pas que le fabricant de la lamination soit à l'origine du défaut.
2. Matériau chauffé mais non formé
Si un essai réalisé en toute sécurité et avec une machine approuvée permet d'isoler le chauffage de l'étirage, comparez un échantillon chauffé avec un échantillon de référence non chauffé. Toute séparation observée justifie un examen de l'exposition à la chaleur et de la structure du stratifié avant de modifier l'outil.
Consignez les conditions réelles de l'essai. La consigne de chauffage ne correspond pas à une mesure directe de la température à l'interface de collage enterrée. Évitez de prescrire une température de formage unique pour toutes les feuilles de PET/PE.
3. Plateau formé, refroidi et ébarbé
Cartographiez les défauts par emplacement : bride, paroi latérale, transition inférieure, angle et bord coupé. Notez leur apparition. Un décollement concentré aux angles nécessite une analyse de la déformation locale, de la répartition de l’épaisseur et de l’adhérence. Un décollement limité à un bord coupé justifie également un contrôle de la finition.
Utilisez le plan de cavité original et conservez les pièces conformes et défectueuses. Ne vous basez pas sur le plateau d'un autre client pour déterminer la profondeur d'emboutissage maximale acceptable. Le guide séparé sur la profondeur d'emboutissage et l'amincissement des couches traite plus en détail de cette question géométrique.
4. Emballage scellé et conditionné
Conserver les barquettes non scellées comme témoins. Si le défaut apparaît uniquement après scellage, comparer l'emplacement de la zone de scellage, l'identité du couvercle, le support d'outillage et le cycle thermique appliqué. S'il apparaît uniquement après une simulation de stockage ou de distribution, conserver l'enregistrement du conditionnement et examiner à nouveau les mêmes emplacements.
Cette démarche permet de cibler l'enquête. Elle ne permet pas d'établir une cause unique sans comparaison avec un groupe témoin.
Tests séparés de contrôle de surface, d'adhérence et d'étanchéité des stratifiés
Ces mesures répondent à des questions différentes et ne doivent pas être substituées l'une à l'autre.
| Vérifier | Ce que cela peut aider à établir | Ce qu'il n'établit pas seul |
|---|---|---|
| Contrôle de mouillage de surface | Si la surface testée répond à un indicateur de préparation convenu | Adhésion sur toute la longueur du rouleau ou survie après formation |
| test de liaison intercouche | Comportement de l'interface stratifiée identifiée selon la méthode décrite | Intégrité des fuites ou ouverture acceptable de l'emballage fini |
| test de résistance du joint du couvercle | Comportement en force et en rupture d'un joint d'emballage testé | Résistance de chaque interface de feuille interne |
| Contrôle d'intégrité de l'emballage fini | Performances selon la méthode de détection de fuite ou d'intégrité sélectionnée | Chaque exigence de barrière, de durée de conservation ou d'utilisation finale |
Le guide d'Enercon sur l'adhérence de surface explique pourquoi un résultat de résistance à la traction (valeur dyne) est un indicateur et non une garantie d'adhérence. Précisez la face testée, la procédure de test et l'état du matériau ; n'utilisez pas une valeur de résistance à la traction universelle comme seul critère de validation.
Pour la planification des essais en laboratoire, la norme ASTM F904-22 concerne la séparation des plis de stratifiés souples afin de mesurer l'adhérence. Elle ne constitue pas une spécification universelle de résistance d'adhérence (réussite/échec) pour toutes les feuilles rigides thermoformables. Le laboratoire doit sélectionner une procédure de mesure appropriée et documenter toute limitation ou adaptation nécessaire pour un substrat rigide.
La norme ASTM F88/F88M-23 traite de la mesure de la résistance des joints, notamment pour les matériaux flexibles scellés à un matériau rigide. Un résultat de mesure de la résistance d'un joint ne doit pas être présenté comme un test d'étanchéité ni comme une preuve d'adhérence interne du stratifié.
Que doit contenir un rapport d'essai de liaison utile ?
Veuillez convenir des points suivants avant de comparer les lots :
- L'identité de l'échantillon et l'interface exacte sont séparées.
- Positionnement des tôles plates ou des pièces formées, y compris dans le sens machine et transversal le cas échéant.
- Largeur de l'échantillon, préparation, disposition des prises, vitesse d'essai et conditionnement.
- Âge et état de libération du stratifié au moment du test.
- Trace de force ou résumé convenu, unités et méthode de normalisation de la largeur.
- Description de la défaillance : séparation de l’interface, clivage cohésif, étirement du film ou rupture du film.
- Nombre de réplicats, variabilité et photographies des surfaces séparées.
Les valeurs enregistrées avec différentes largeurs ou configurations de décollement ne sont pas directement interchangeables. Si le film se rompt avant que l'interface ne se sépare, signalez la rupture du film dans ces conditions ; n'en déduisez pas une valeur exacte de résistance d'adhérence.
Aucune force de pelage minimale universelle n'est spécifiée ici. L'acheteur, le transformateur et le laboratoire doivent convenir de critères d'acceptation adaptés à la structure et à l'application mentionnées.
Le durcissement de l'adhésif est une condition de libération, et non un temps d'attente universel.
Lorsqu'un adhésif réactif est utilisé, demandez ses conditions de polymérisation et de démoulage spécifiées pour le stratifié concerné. La résistance initiale à la manipulation ne garantit pas que le matériau soit prêt pour toutes les étapes de transformation ultérieures. La norme ASTM F904, publiée publiquement, distingue les états de collage initial et polymérisé pour les systèmes dont les performances évoluent avec le temps.
Ne copiez pas le délai d'attente fixe d'un autre adhésif ou d'une structure différente. Un délai calendaire à lui seul ne prouve pas que les conditions de mélange, d'application ou de polymérisation étaient correctes. Si le stratifié a été fabriqué par un procédé de collage différent, une explication relative à l'adhésif et à la polymérisation peut ne pas être applicable.
Toute odeur, tout résidu ou tout problème lié au contact alimentaire nécessite une enquête approfondie et une documentation appropriée. Une adhérence mécanique acceptable ne garantit pas l'aptitude au contact alimentaire, et un délai supplémentaire ne saurait constituer une garantie de sécurité sans fondement.
Mener un essai contrôlé de qualification des fournisseurs
Ce qui suit est un plan d'ingénierie illustratif, et non un rapport d'essai en usine de WANSYN.
Définissez d'abord la décision. Par exemple : le rouleau candidat B peut-il remplacer le rouleau approuvé A dans le plateau existant, en respectant les mêmes contraintes de processus et d'emballage ? Ne combinez pas, lors de la première comparaison, un changement de fournisseur, une feuille plus fine, un nouveau couvercle et un cycle plus rapide.
Comparez ce qui est comparable. Dans la mesure du possible, réalisez les essais de la pièce de référence approuvée et de la pièce candidate sur le même outil et la même ligne de production. Notez leurs dimensions réelles et les différences de construction. Une comparaison entre des structures différentes peut s'avérer utile, mais il s'agit alors d'un essai de développement et non d'une preuve d'équivalence.
Cartographiez le résultat. Définissez des points d'inspection reproductibles sur la bande et le plateau. Notez l'emplacement, le type de défaut et le chemin de défaillance plutôt que de vous fier à une simple photo de conformité. Prévoyez plusieurs points d'échantillonnage convenus afin qu'une zone localement conforme ne représente pas l'ensemble du rouleau.
Examinez une variable contrôlée à la fois. Si la référence est conforme et que le candidat échoue dans les mêmes conditions, vérifiez la compatibilité candidat/processus ; cette observation seule ne prouve pas un défaut de fabrication. Si les deux échouent, examinez les conditions de processus ou de test communes ainsi que les enregistrements des matériaux.
Valider l'utilisation en aval. Répéter les contrôles pertinents après le scellage et le conditionnement prévu. N'approuver que la structure, l'outil, la plage de procédés et les conditions d'utilisation validées par l'essai. Toute modification significative doit entraîner un examen documenté de la nécessité d'une requalification.
La liste de contrôle générale des demandes de devis pour les rouleaux de feuilles thermoformables couvre les informations dimensionnelles et de manutention des rouleaux qui l'accompagnent.
Contrôles d'acceptation spécifiques à l'application
Pour les barquettes réfrigérées , inspectez l'emballage scellé après les étapes de stockage et de manipulation prévues. Identifiez la surface en contact avec le produit et le comportement d'ouverture requis. Ne présumez pas qu'une barquette vide conforme aux normes garantit une barquette pleine.
Pour les projets de feuilles thermoformables haute barrière et d'emballage sous atmosphère modifiée (MAP), l'intégrité du stratifié n'est qu'un critère d'acceptation parmi d'autres. Indiquez séparément les conditions du test d'étanchéité à l'oxygène et à l'humidité ainsi que les exigences relatives à l'emballage fini. L'apparence intacte du stratifié et la mention PET/EVOH/PE ne garantissent pas la durée de conservation. Considérez les feuilles thermoformables haute barrière PET/EVOH/PE comme une solution d'analyse de produits, les performances devant être convenues pour le projet.
Pour les feuilles thermoformées imprimées , tenez compte de la zone imprimée lors de l'analyse des défaillances. Ne présumez pas qu'un échantillon non imprimé soit représentatif de toutes les constructions imprimées. Les options décoratives, comme les films imprimés pour sushis , nécessitent des systèmes d'impression et de collage spécifiques.
Pour un film de protection de soubassement VSP , il convient de distinguer la liaison interne de la feuille inférieure de la fixation du film supérieur. Consultez le guide de sélection dédié aux films de protection de soubassement VSP pour le choix du système ; cet article ne saurait s’y substituer.
La documentation relative au contact alimentaire doit correspondre au marché de destination, à la construction complète et aux conditions d'utilisation prévues. Les noms de matériaux figurant dans ce guide n'impliquent aucune certification, aucun résultat de migration, aucune classification de congélation ni aucune aptitude au chauffage.
Demande de devis : Que faut-il envoyer pour une évaluation du délaminage ?
Pour une feuille de thermoformage laminée de remplacement ou un nouveau film de lamination, veuillez envoyer un dossier technique compact :
- Rôle de fournisseur : rouleau de feuille ou film fini pour votre propre ligne de lamination.
- Construction actuelle : PET/PE, PET/CPP, PP/PE ou autre, avec informations disponibles sur l’ordre des couches et la qualité.
- Dimensions : épaisseur totale et tolérance, largeur, noyau, diamètre ou poids du rouleau, côté enroulement et côté scellage.
- Preuves de défaillance : photographies des deux surfaces séparées, de l’emplacement affecté, de la première étape du processus, de l’identification du rouleau/lot et d’un témoin non affecté.
- Processus : machine, dessin de la cavité, conditions de formage, configuration de découpe et les enregistrements de collage/décollement pertinents si vous effectuez la stratification en interne.
- Emballage : qualité exacte du couvercle ou du film supérieur, conditions de scellage, contenu prévu et séquence de stockage/manipulation.
- Acceptation : procédure de test de liaison applicable, comportement de défaillance requis, tests sur l’emballage fini et exigences de documentation du marché de destination.
- Périmètre commercial : quantité d’essai, prévision de consommation, destination et base de devis.
Toute donnée manquante doit être signalée comme « à confirmer ». Une photographie peut servir de point de départ à la discussion, mais toute recommandation de remplacement doit rester provisoire jusqu’à ce que le mécanisme de défaillance et les conditions de test soient clairement identifiés. La quantité d’échantillons pour l’essai, leur disponibilité et le calendrier de production seront confirmés séparément ; cet article ne constitue en aucun cas un engagement.
Foire aux questions
Pourquoi la feuille PET/PE semble-t-elle intacte sur le rouleau mais se sépare-t-elle après formage ?
L'étape de conversion peut révéler une faiblesse invisible sur un échantillon plat. Comparez la liaison initiale, le comportement lors du chauffage seul (lorsque cela est possible en toute sécurité), la déformation locale lors du formage et l'étanchéité en aval. L'aspect seul ne permet pas d'identifier la cause.
Un film PE plus épais empêchera-t-il le délaminage ?
Pas nécessairement. L'épaisseur modifie la structure, mais n'établit pas la compatibilité à l'interface défaillante. Il faut d'abord identifier cette interface et qualifier toute structure modifiée en fonction de l'outil et du processus utilisés.
Une valeur de dyne élevée est-elle suffisante pour approuver un film de lamination CPP ou PE ?
Non. Les mesures de mouillage de surface contribuent au contrôle du processus, mais le film, le système de collage et la conversion en aval nécessitent toujours des tests et des essais d'adhérence pertinents.
Le PET/CPP peut-il remplacer le PET/PE sans changer le couvercle ?
Ne tenez pas cela pour acquis. Vérifiez la surface d'étanchéité exposée, la compatibilité exacte entre le film de scellage et le couvercle, ainsi que les performances de formage et de collage. Une bonne adhérence interne ne garantit pas la qualité de l'interface du couvercle.
Un joint d'étanchéité solide du couvercle prouve-t-il que le stratifié est de bonne qualité ?
Non. Le joint du couvercle et les interfaces internes de la feuille sont différents. Vérifiez si le couvercle s'est détaché de la surface ou s'il a arraché une partie du revêtement du plateau.
Combien de temps faut-il laisser sécher une feuille stratifiée avant de la thermoformer ?
Il n'existe pas de durée universelle. Pour une structure collée-laminée, respectez les conditions de polymérisation et de démoulage spécifiées pour le système adhésif et vérifiez les propriétés convenues. D'autres procédés d'assemblage peuvent ne pas nécessiter de polymérisation de l'adhésif réactif.
Quelle est la résistance minimale correcte à l'adhérence du stratifié ?
Cela dépend de la structure, du dispositif de test, du mode de défaillance et de l'utilisation finale. Il est préférable de convenir d'une méthode et de critères d'acceptation pertinents avec le laboratoire et le fournisseur plutôt que de comparer des résultats isolés issus de tests différents.
WANSYN peut-il examiner les exigences relatives aux feuilles finies et aux films uniquement ?
Les deux demandes peuvent être traitées, mais elles requièrent des données différentes. Les demandes concernant les feuilles finies nécessitent les spécifications des plateaux et des emballages ; celles concernant uniquement les films requièrent également le support et le procédé de lamination du client. La disponibilité et l’adéquation du produit à la qualité et au projet proposés sont confirmées.
Demande d'examen du matériel et de l'essai
La gamme de feuilles en rouleaux PET/PP/PS et la catégorie de films de lamination hors ligne de WANSYN offrent deux options de demande : une feuille fonctionnelle finie ou un film pour votre propre ligne de transformation.
Veuillez envoyer la structure, le schéma du plateau et le rapport de défaut via la page de contact WANSYN . Précisez si vous avez besoin d'un rouleau de feuille PET/PE de remplacement, d'une solution de développement PET/CPP ou PP/PE, ou d'un film fonctionnel CPP/PE pour une ligne existante. L'étape suivante consiste à définir un candidat et un plan de test, et non à promettre, sans preuves à l'appui, qu'un seul matériau résoudra tous les problèmes de délamination.
Dana Chen · Industrie WANSYN
Courriel : info@wxchemgroup.com
WhatsApp : +86 159 5847 3100