PPシートへのオンライン熱ラミネート加工用PE/EVOH/PEフィルム
PPシートのラミネート加工用PE/EVOH/PEバリアフィルムは、ポリプロピレンシート製造業者にとって、シート製造工程で酸素バリア機能を付加する手段となります。WANSYNは、PPシートへのオンライン熱ラミネート加工専用のフィルムオプションに加え、PETシート製造ライン向けにもそれぞれ最適なオプションを提供しています。
最初の選定基準は基材です。フィルムはPPラインで製造されるのか、PETラインで製造されるのか。同じPE/EVOH/PEという表記であっても、同じフィルムグレードが両方のラインで承認されているとは限りません。
簡単な回答
PPと互換性のあるPE/EVOH/PEフィルムは、提案されたPP基材と熱ラミネート加工方法に適合する接着面を持つように設計されています。適切な設備を備えたライン上で、PP構造シートとEVOH含有機能性フィルムが組み合わされます。選択されたグレードは、ラミネート加工、巻き取り、熱成形、および想定される包装条件に適合している必要があります。
1. PPシートへのオンライン熱ラミネート加工に使用されるPE/EVOH/PEフィルムとは何ですか?
本製品は、PPシート製造業者にロール状で供給される、あらかじめ製造されたバリアフィルムです。フィルムはシート製造ラインに組み込まれた熱ラミネートステーションに供給され、そこで指定された接着面が制御された条件下でPP基材と接合されます。
得られる材料は、PP基材にEVOH含有フィルムと露出したPEベースの機能性表面を組み合わせたものです。簡略化された表現では、 PP/PE/EVOH/PEシートとなります。これは商業的な略称であり、実際の構造には、仕様に関連する場合には識別する必要のある機能性接着層や結合層が含まれる場合があります。
PPシートへのオンライン熱ラミネート加工用PE/EVOH/PEフィルムは、完成シートロールとは異なる購入範囲となります。フィルム購入者は自社のラミネートラインで材料の品質を検証する必要があり、完成シートを購入する熱成形業者は承認済みのラミネート材とその加工要件を確認する必要があります。
2. PPラインおよびPETライン専用のグレード
バリアフィルムには、さまざまな基材に対応するグレードが含まれる。EVOH含有構造はバリア機能を表し、接着面とプロセスウィンドウは、フィルムが特定のシートにどのように接合されるかを決定する。
| 選抜ポイント | PPラインフィルムオプション | PETラインフィルムオプション |
|---|---|---|
| 構造基質 | 指定されたポリプロピレンシート | 指定されたPETベースのシート |
| 接合界面 | 提案されたPP表面に対して設計および検証済み | 提案されたPET表面に対して設計および検証済み |
| プロセス提案 | PPラインの加熱、締め付け、冷却、ウェブ制御に適合 | PETラインの加熱、締め付け、冷却、ウェブ制御に適合 |
| 下流承認 | 実際のPPベースのラミネート、ツール、およびアプリケーション | 実際のPETベースのラミネート、ツール、およびアプリケーション |
| 成績代替 | 基質や経路を変更する前に検討が必要です | 基質や経路を変更する前に検討が必要です |
フィルム名や公称厚さが同じであっても、互換性があるとは限りません。見積書、試作記録、発注書には、使用する基材と承認済みのグレードを明記してください。その他の基材については、WANSYN社のPETシート用PE/EVOH/PEオンラインラミネートガイドを参照してください。
3. PPシートのオンラインラミネート加工プロセスはどのように機能しますか?
- PP基材シートを製造する。指定された樹脂グレード、シートの厚さ、幅、および表面状態を設定する。
- バリアフィルムを導入します。PP対応グレードを、指定された接着面がシート側になるように巻き戻します。
- 熱ラミネート加工を行う。ライン速度とフィルム張力を制御しながら、適切な熱条件とニップ条件を適用する。
- 冷却と送風を行う。合意された平面度、接着性、表面性、およびロール成形に関する要件を満たす。
- 熱成形して検証する。想定されるトレイ形状とコンディショニング手順でラミネートを評価する。
この方法は、予め成形されたフィルムを使用する。これは、EVOHやその他の樹脂を多層シート共押出システムに供給する方法とは異なる。また、PPシートを先に製造し、それを別の乾式接着剤ラミネート工程に移送する方法とも異なる。
PPシート押出ラインには、互換性のあるラミネートステーションと適切なフィルムハンドリングが必要です。既存のPP押出機だけでは、プロセスの準備が整ったとは言えません。試作フィルムを選定する前に、ステーションのレイアウトと設備の限界を確認してください。
4. PPシートにEVOHバリアフィルムを追加する理由は何ですか?
その目的は、構造的なPP基材と明確な酸素バリア機能を組み合わせることである。EVOHバリアフィルムは、酸素に敏感な食品包装プロジェクト向けの高バリア性PP熱成形シートの開発を支援することができる。
- シート製品のラインナップを拡充しましょう。PPシートメーカーは、既存のグレードに加え、バリアラミネート構造の製品も検討することができます。
- バリアフィルムの塗布工程を統合します。ラミネート加工は、認定されたシート製造工程内で実施されます。
- 可能な限り中間工程の取り扱いを削減する。統合された工程を成功させれば、シートを別のラミネート加工工程に移送する必要がなくなる可能性がある。
- バリア性能と表面性能の要件を一致させてください。EVOH含有フィルムと露出したPE系表面をプロジェクトに合わせて指定してください。
これらは固定的なコスト削減ではなく、生産および開発の機会です。商業的価値を評価する際には、実際に受け入れられた生産量、初期不良率、段取り替え、速度、品質コストを比較してください。
EVOHを添加しても、賞味期限は保証されません。製品の特性、雰囲気、包装の状態、温度、流通条件なども影響します。
5. PP基板と接合面を定義する
有用な仕様書には、「PPシート」という表記以上の情報が記載されている必要があります。基材がホモポリマーかコポリマーかを記録し、関連する顔料、充填剤、再生材含有率、処理、コーティング、表面添加剤についても明記してください。表面履歴が不明な場合は、承認済みの最新サンプルを提供してください。
フィルムのPP接着面は、基材と一致させる必要があります。反対側の表面には、それぞれ固有の用途が定められています。フィルムロール、巻き出し図面、製造記録には、承認された向きで成形品が製造されるように、同じ面名を使用してください。
ラミネーションステーションの加熱能力、ニップ配置、圧力均一性、フィルム張力、速度、冷却および巻き取りについて確認してください。グレードによってPPの成形および冷却挙動が異なるため、PETラインの設定をそのまま使用するのではなく、実際の基材でテストを行うことをお勧めします。
ヒーターやローラーの設定温度は、必ずしも埋め込み界面の温度を決定するものではありません。ここでは、PPラミネート加工における標準的な温度、圧力、速度は規定されていません。
6. EVOH含有率を超えたバリア性能を明記する
EVOH含有率は、その基準がなければ不完全です。それが入力フィルム内の質量、積層シート全体の質量、あるいはその他の定義された範囲のいずれを指しているのかを確認してください。層厚比率は、必ずしも質量比率と同じではありません。
バリア仕様書には以下を明記する必要がある。
- フィルムの等級と宣言された構造。
- 関連するEVOH層の設計または内容基準。
- 酸素透過率(OTR)、単位および試験方法
- 試験温度、湿度、ガス圧を基準とする。
- 試料がフィルム状、平らなシート状、成形トレイ状、または完全なパッケージ状であるかに関わらず。
- 条件設定および受け入れ基準。
EVOHの性能は、グレードや構造だけでなく、湿気への曝露にも左右されます。保護層は湿気への曝露を管理するのに役立ちますが、バリア性能を湿度から完全に独立させるものではありません。水蒸気透過率(WVTR)が重要な場合は、OTRとは別に指定してください。
ASTM D3985-24は、フィルムおよびシート(ラミネートを含む)の酸素透過率測定方法を規定しています。測定対象となる試料に応じて、適切な試験方法と測定範囲を選択する必要があります。平らなフィルムの測定結果は、完成したトレイや密封包装の直接的な測定値ではありません。
7. PP熱成形後のバリアを確認する
PPバリアシートの熱成形は、部品全体に材料を再分配します。適切な平均厚みであれば、角や側壁の薄さを隠すことができます。EVOH含有層は、パッケージのバリア経路を決定する成形領域において、適切な状態を維持する必要があります。
実際の部品図面、成形工程、および再現可能な厚さ測定位置を記録します。同一のサンプル識別情報に基づいて、保持された入力フィルム、平坦な積層板、および成形部品を比較します。接着性、局所的な薄肉化、表面損傷、フランジの平面度、およびエッジの状態を検査します。
PP/EVOH/PP構造を含む単層および多層熱成形トレイに関する研究は、成形後のOTRを解釈する際に、厚み分布と形状を考慮する必要がある理由を示しています。この研究はプロセスに関する背景情報であり、WANSYNフィルムやその他のラミネートの性能証明書ではありません。
形状に関する考慮事項については、延伸深さおよびバリア層薄化ガイドを参照してください。重要な用途については、受入時の平板シート検査に加えて、成形トレイまたは完成パッケージの検査を実施することに同意してください。
8. 申請と実務資格取得計画
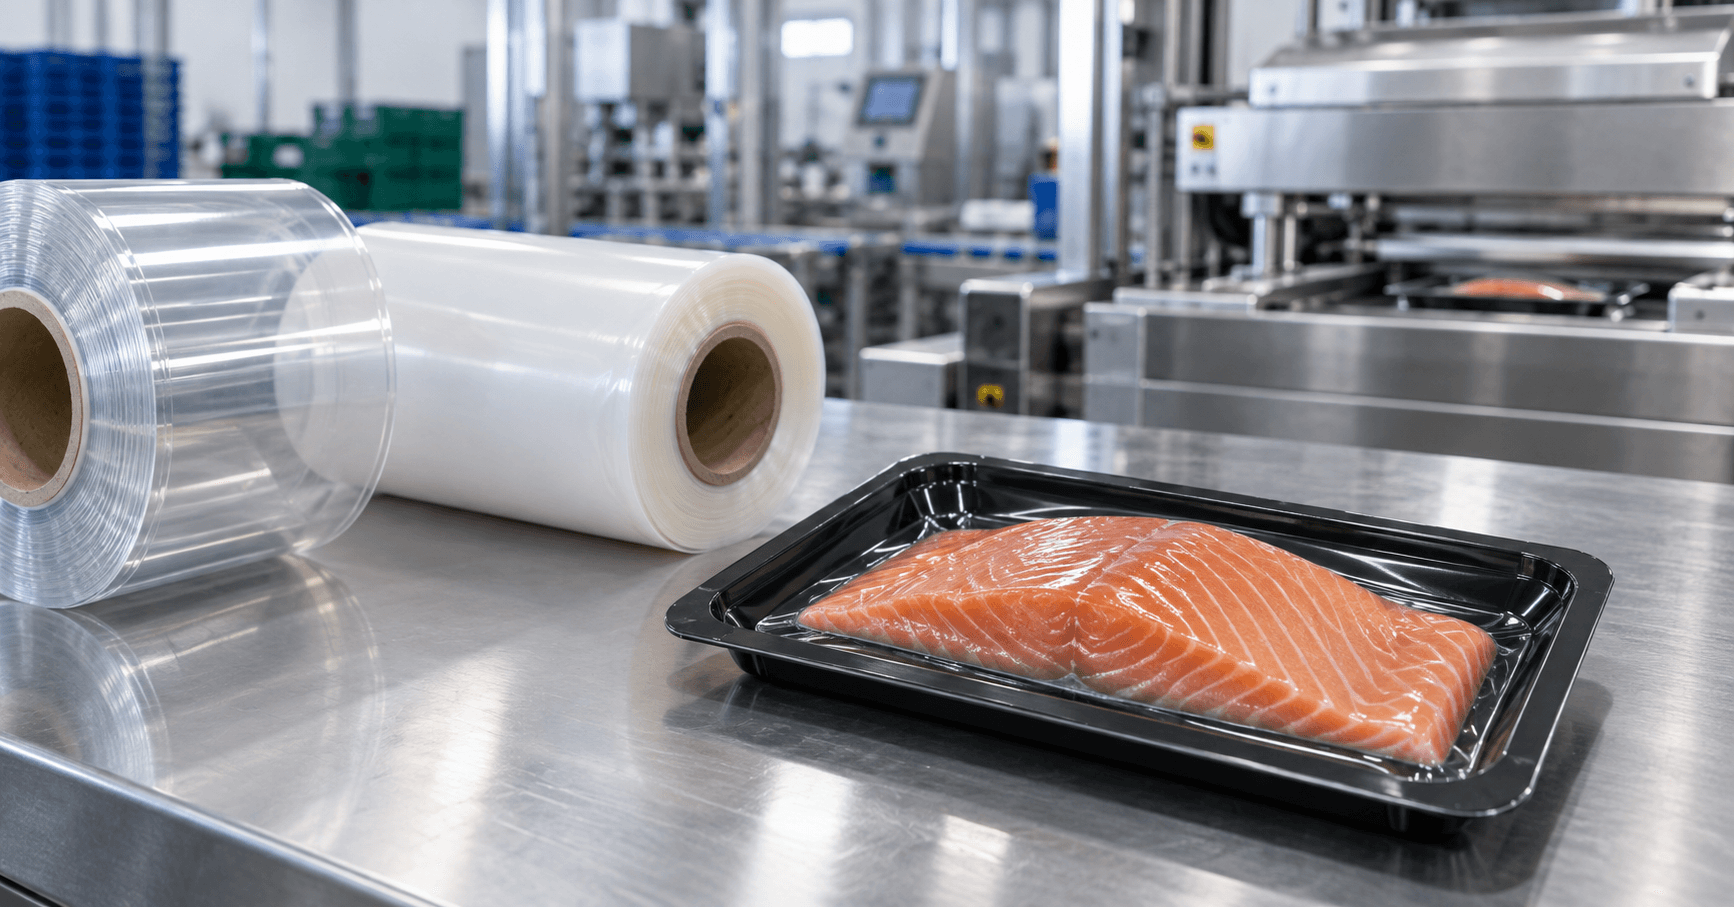
候補となるプロジェクトには、肉、魚介類、チーズ、デリ食品、調理済み食品の包装に使用されるPP MAPトレイ材料が含まれ、仕様では酸素バリア性能が求められます。提案された構造は、食品、包装設計、および実際の使用条件に照らして検討する必要があります。
PP製の構造ベースは、ラミネート全体がマイクロ波加熱、高温充填、レトルト殺菌、冷凍に対応できるという保証を自動的にするものではありません。これらの条件を明記し、完成したシステムの妥当性を検証してください。食品接触に関する文書は、グレード、構造全体、対象市場、接触条件に合致している必要があります。
管理された生産試験の場合:
- 材料の識別情報を固定します。PPシートおよびバリアフィルムのグレード、ロット、寸法、表面形状、ロール形状を記録します。
- ライン固有の試験マトリックスを承認する。承認された範囲内で変動する機器の配置と条件を文書化する。
- 平らなラミネートを検査します。接着の均一性、しわ、空気の混入、反り、ブロック、巻き込みなどを確認します。
- 目的の部品を成形する。局所的な厚みを計測し、重要な角部、側壁、フランジ、およびトリミングされた端部を検査する。
- 規定された試験片を試験する。合意された条件下で、バリア性およびその他の必要な特性を測定する。
- 状態確認と出荷。指定された保管または配布手順後に再確認し、承認された記録を保管する。
積層接着強度については、試験片の準備、形状、幅、速度、コンディショニング、および破壊界面の報告について合意する必要があります。ASTM F904-22は、接着強度測定を可能にするために柔軟な積層板の層を分離することに関するものであり、半硬質PPシート構造の完全な試験プロトコルを単独で定義するものではありません。
9. PPラインバリアフィルムのRFQチェックリスト
PP生産ライン用のPE/EVOH/PEフィルムを依頼する際は、問い合わせの最初の行で基材としてPPを指定してください。以下の情報を提供してください。
- 供給範囲:お客様ご自身のインライン熱ラミネート加工工程で使用するバリアフィルム、または完成品のラミネートシート。
- PP基材:グレードまたはサンプル、構造、厚さ、幅、および関連する表面の詳細。
- フィルム:目標厚さと公差、幅、機能面、および現在使用されている材料の参照情報。
- ライン:モデル、ラミネートステーションのスケッチ、加熱/ニップ/冷却の配置、張力制御、および想定される速度範囲。
- ロール形式:コア内径、最大外径、質量または長さ、巻き出し図面、および接合要件。
- 熱成形:トレイの図面、深さ、半径、フランジ、および重要な許容点。
- バリアターゲット: OTR/WVTR、単位、方法、温度、湿度、試料および調整基準。
- 最終用途:包装済み製品、充填、保管および流通条件、仕向け地市場、および必要書類。
- 販売計画:試用数量、予測消費量、配送先。
一般的な熱成形シートの見積依頼チェックリストは、より幅広い購入参考情報を提供します。基材とオンラインフィルムグレードは、このPPプロジェクトに特有のものです。
WANSYNのPPおよびPETライン向けバリアフィルムオプション
WANSYNは、PPシートへのオンライン熱ラミネート加工用のPE/EVOH/PEバリアフィルムオプションと、PETシート製造に対応した別売りのオプションを提供しています。お客様が使用されている基材と製造ラインをお知らせいただければ、適切なグレードと試用要件を検討いたします。
フィルムに関するお問い合わせは、 WANSYNまでご連絡いただくか、 info@wxchemgroup.comまでメールでお問い合わせください。PP製シートに関するお問い合わせは、 PPシートロールのカテゴリーから始めてください。
よくある質問
PE/EVOH/PEバリアフィルムをPPシートにオンラインで熱ラミネートすることは可能ですか?
はい、適切なラインでの評価用に、PP対応の専用グレードをご提供できます。接着面、PP基材、および加工プロセスを適合させ、積層・成形された材料の品質を評価してください。
PETライン用のグレードはPPラインで使用できますか?
グレードを互換性のあるものとして扱わないでください。別のラインで認定されたフィルムを代替品として使用する前に、提案された基材と装置について確認を取ってください。
完成したシート構造はどのようなものですか?
簡略化した説明としては、PP/PE/EVOH/PEとなります。完全な説明では、機能的な結合層や連結層を明記する必要があります。これは、共押出成形されたPP/EVOH/PPと必ずしも同じ構造であるとは限りません。
このプロセスに対応したPPシート製造ラインはありますか?
いいえ。ラインに互換性のあるフィルムラミネートステーション、加熱およびニップ制御、張力管理、冷却および巻き取り機能があるかどうかを確認してください。
EVOHの割合が高いほど、最終的なバリア性能が向上するのでしょうか?
いいえ。内容物の種類、グレード、層構造、湿度、成形分布、試験条件などが結果に影響します。規定された試験片に必要な性能を指定してください。
熱成形後にバリア層の状態を確認すべきでしょうか?
性能が重要なパッケージの場合、成形トレイまたは完成パッケージの検証結果を確認してください。成形によって形状や局所的な厚みが変化するため、平らなフィルムのデータだけでは不十分です。
これは自動的に電子レンジ対応またはレトルト対応の構造になりますか?
いいえ。熱処理や加熱処理を行うには、実際の条件下での構造全体の承認が必要です。基材ポリマーがPPであることだけでは十分な証拠にはなりません。
PPラインフィルムの見積もりを依頼する際には、何を送付すればよいですか?
PP基材、フィルム寸法、線画、ロール形状、トレイ用途、試験条件付きバリアターゲット、必要な文書、および予定数量を送付してください。
技術資料
Buntinx et al., Polymers (2014) : 熱成形前後の単層および多層シートの厚さ分布と酸素透過率に関する研究。その結果は、ここで提案するフィルムの仕様を確立するものではない。