Film PE/EVOH/PE pour laminage thermique en ligne sur feuille PP
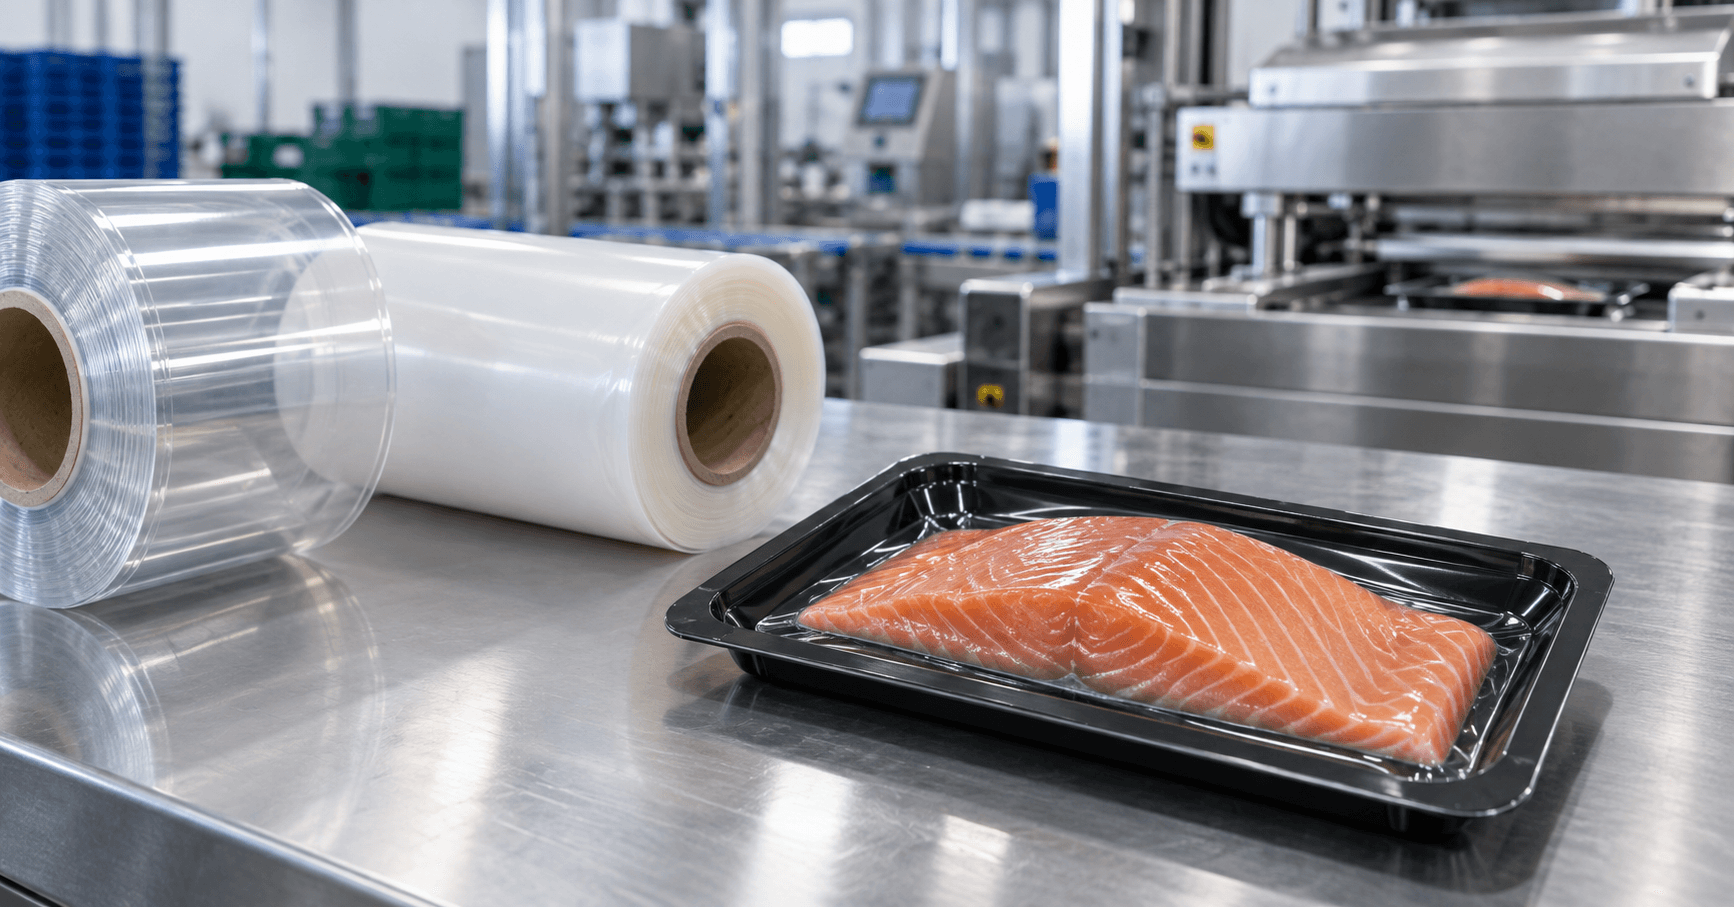
Le film barrière PE/EVOH/PE pour le contrecollage de feuilles PP permet aux producteurs de feuilles de polypropylène d'intégrer une barrière à l'oxygène lors de leur fabrication. WANSYN propose des films spécifiques pour le contrecollage thermique en ligne sur feuilles PP, ainsi que des solutions adaptées aux lignes de production de feuilles PET.
La première question à se poser concerne le substrat : le film sera-t-il utilisé sur une ligne PP ou PET ? Une même désignation PE/EVOH/PE ne signifie pas qu’un même grade de film est compatible avec les deux.
Réponse rapide
Un film PE/EVOH/PE compatible PP est conçu avec une face de collage adaptée au substrat PP prévu et au procédé de lamination thermique. Sur une ligne de production appropriée, il combine la feuille structurale PP avec un film fonctionnel contenant de l'EVOH. La qualité sélectionnée doit ensuite être qualifiée pour la lamination, l'enroulement, le thermoformage et les conditions d'emballage prévues.
1. Qu'est-ce qu'un film PE/EVOH/PE pour le laminage thermique en ligne sur une feuille PP ?
Ce produit est un film barrière préfabriqué, livré en rouleaux à un fabricant de feuilles de PP. Le film est acheminé vers une station de lamination thermique intégrée à la ligne de production, où la face de collage désignée entre en contact avec le substrat en PP dans des conditions contrôlées.
Le matériau obtenu associe une base en PP à un film contenant de l'EVOH et à une surface fonctionnelle exposée à base de PE. On le désigne ici, de façon simplifiée, comme une feuille PP/PE/EVOH/PE . Il s'agit d'une appellation commerciale abrégée : la structure réelle peut inclure des couches de liaison ou d'adhérence fonctionnelles qui doivent être précisées le cas échéant.
L'achat d'un film PE/EVOH/PE pour le contrecollage thermique en ligne sur feuille PP relève d'un périmètre différent de celui des rouleaux de feuilles finies. L'acheteur de film doit qualifier le matériau sur sa propre ligne de contrecollage ; le thermoformeur qui achète des feuilles finies doit disposer du contrecollage homologué et connaître ses exigences de transformation.
2. Qualités spécifiques pour les lignes PP et PET
La gamme de films barrières comprend des qualités adaptées à différents substrats. La présence d'EVOH dans leur composition leur confère une fonction barrière, tandis que la face de collage et les paramètres de procédé déterminent le mode d'application du film sur une feuille donnée.
| Point de sélection | Option de film PP-line | option de film PET-line |
|---|---|---|
| Substrat structurel | La feuille de polypropylène spécifiée | La feuille spécifiée à base de PET |
| Interface de liaison | Conçu et qualifié pour la surface PP proposée | Conçu et qualifié pour la surface PET proposée |
| Proposition de processus | Adapté au contrôle de la chaleur, du pincement, du refroidissement et de la bande de la ligne PP | Adapté aux fonctions de contrôle de la chaleur, du pincement, du refroidissement et de la bande de la gamme PET |
| Approbation en aval | Le stratifié à base de PP, l'outil et l'application proprement dits | Le stratifié à base de PET, l'outil et l'application proprement dits |
| substitution de notes | Nécessite une révision avant de modifier le substrat ou la voie d'administration. | Nécessite une révision avant de modifier le substrat ou la voie d'administration. |
L'appellation ou l'épaisseur nominale d'un même film ne constituent pas une preuve d'interchangeabilité. Veuillez indiquer le substrat prévu et la qualité approuvée sur le devis, le rapport d'essai et le bon de commande. Pour les autres familles de substrats, consultez le guide de lamination en ligne PE/EVOH/PE de WANSYN pour les feuilles PET .
3. Comment fonctionne le processus de lamination en ligne des feuilles PP ?
- Produire la feuille de base en PP. Définir la qualité de la résine, l'épaisseur, la largeur et l'état de surface de la feuille.
- Introduisez le film barrière. Déroulez le film compatible PP en orientant la face de collage prévue vers la feuille.
- Laminage thermique. Appliquer la chaleur et les conditions de pincement appropriées tout en contrôlant la vitesse de la ligne et la tension du film.
- Fraîcheur et résistance au vent. Respect des exigences convenues en matière de planéité, d'adhérence, de surface et de fabrication par rouleaux.
- Thermoformer et vérifier. Évaluer le stratifié selon la géométrie du plateau et la séquence de conditionnement prévues.
Ce procédé utilise un film préformé. Il se distingue de l'alimentation en EVOH et autres résines par un système de coextrusion de feuilles multicouches. Il se distingue également de la production préalable de feuilles de PP suivie de leur transfert vers une opération de lamination adhésive à sec distincte.
Une ligne d'extrusion de feuilles de PP nécessite une station de lamination compatible et une manutention de film appropriée. Une extrudeuse PP existante ne garantit pas à elle seule la mise en œuvre du procédé. Il est donc essentiel d'examiner l'agencement de la station et les limites de l'équipement avant de choisir un film d'essai.
4. Pourquoi ajouter un film barrière EVOH à une feuille de PP ?
L'objectif est d'associer un substrat en PP structurel à une fonction de barrière à l'oxygène définie. Le film barrière EVOH peut faciliter le développement de feuilles thermoformables en PP à haute barrière pour les emballages alimentaires sensibles à l'oxygène.
- Élargir la gamme de feuilles. Les fabricants de feuilles de PP peuvent évaluer les constructions laminées barrière en plus de leurs qualités existantes.
- Intégrer l'application d'un film barrière. La lamination s'effectue au sein du flux de production de feuilles qualifié.
- Réduisez les manipulations intermédiaires autant que possible. Un processus intégré performant peut éviter le transfert de la feuille vers une opération de lamination séparée.
- Respectez les exigences en matière de barrière et de surface. Spécifiez conjointement le film contenant de l'EVOH et la surface exposée à base de PE pour ce projet.
Il s'agit d'opportunités de production et de développement, et non d'économies fixes. Pour évaluer la valeur commerciale, il convient de comparer la production réellement acceptée, les rebuts initiaux, les coûts de changement de production, de rapidité et de qualité.
L'ajout d'EVOH ne détermine pas la durée de conservation. Les caractéristiques du produit, l'atmosphère, l'intégrité de l'emballage, la température et les conditions de distribution sont également des facteurs importants.
5. Définir le substrat PP et la face de collage
Une spécification utile ne se limite pas à la mention « feuille de PP ». Elle précise si le substrat est un homopolymère ou un copolymère et indique les pigments, charges, composants recyclés, traitements, revêtements ou additifs de surface pertinents. En cas d’incertitude sur l’historique de surface, fournir un échantillon actuel conforme.
La face de collage PP du film doit être alignée avec le substrat. La face opposée a sa propre fonction. Utilisez les mêmes désignations de faces sur la bobine de film, le plan de déroulement et le dossier de production afin que l'orientation approuvée soit respectée sur la pièce formée.
Vérifiez la chaleur disponible à la station de lamination, la configuration des pinces, l'uniformité de la pression, la tension du film, la vitesse, le refroidissement et l'enroulement. Le comportement de formage et de refroidissement du PP, qui dépend de sa qualité, est une autre raison de tester le substrat lui-même plutôt que de transférer les paramètres d'une ligne PET.
Le réglage du chauffage ou du rouleau ne correspond pas automatiquement à la température de l'interface enterrée. Aucune température, pression ou vitesse de lamination PP universelle n'est spécifiée ici.
6. Spécifier les performances de barrière au-delà du pourcentage d'EVOH
Un pourcentage d'EVOH est incomplet sans indication de sa base. Il convient de se demander s'il se réfère à la masse du film initial, à la feuille laminée complète ou à un autre paramètre défini. La proportion par épaisseur de couche n'est pas automatiquement équivalente à la proportion massique.
Une spécification de barrière doit identifier :
- la qualité du film et la construction déclarée ;
- la conception ou le contenu pertinent de la couche EVOH ;
- taux de transmission d'oxygène (OTR), unités et méthode d'essai ;
- test basé sur la température, l'humidité et la pression du gaz ;
- que l'échantillon soit un film, une feuille plate, un plateau moulé ou un emballage complet ;
- Critères de conditionnement et d'acceptation.
Les performances de l'EVOH dépendent de son exposition à l'humidité, ainsi que de sa qualité et de sa structure. Les couches protectrices contribuent à limiter cette exposition, mais ne rendent pas l'étanchéité à l'humidité insensible. Lorsque le taux de transmission de la vapeur d'eau (WVTR) est un paramètre important, il convient de le spécifier séparément du taux de transmission de la vapeur d'eau (OTR).
La norme ASTM D3985-24 décrit une méthode de mesure de la transmission d'oxygène pour les films et les feuilles, y compris les stratifiés. Il convient de choisir une méthode de laboratoire et une plage de mesure adaptées à l'échantillon. Le résultat obtenu pour un film plat ne correspond pas directement à la mesure effectuée pour un plateau fini ou un emballage scellé.
7. Vérifier la barrière après thermoformage du PP
Le thermoformage de feuilles barrières en PP redistribue la matière sur la pièce. Une épaisseur moyenne adéquate permet de masquer un angle ou une paroi latérale plus fine. La couche contenant de l'EVOH doit rester adaptée aux zones formées qui déterminent le chemin de barrière de l'emballage.
Consignez le dessin de la pièce, le processus de formage et les points de mesure d'épaisseur reproductibles. Comparez le film d'entrée, le stratifié plat et les pièces formées sous une même référence. Examinez l'adhérence, l'amincissement local, les dommages de surface, la planéité des brides et l'état des bords.
Les recherches sur les barquettes thermoformées mono- et multicouches, notamment celles en PP/EVOH/PP, démontrent l'importance de prendre en compte la répartition des épaisseurs et la géométrie lors de l'interprétation du coefficient de transfert thermique (OTR) après formage. Ces recherches portent sur le processus de fabrication et ne constituent pas une certification de performance pour un film WANSYN ou un autre stratifié.
Utilisez le guide relatif à la profondeur d'emboutissage et à l'amincissement de la couche barrière pour les considérations géométriques. Pour les applications critiques, prévoyez des essais sur plateaux formés ou emballages finis en plus des contrôles des feuilles plates à réception.
8. Applications et plan de qualification pratique
Les projets candidats comprennent des barquettes en polypropylène alvéolaire (PP) pour l'emballage de viande, de fruits de mer, de fromage, de charcuterie et de plats préparés, lorsque le cahier des charges exige une barrière à l'oxygène. La conception proposée doit être évaluée en fonction du produit, du design de l'emballage et des conditions réelles d'utilisation.
Une base structurelle en polypropylène (PP) ne rend pas automatiquement le stratifié complet apte au chauffage par micro-ondes, au remplissage à chaud, à la stérilisation ou à la congélation. Spécifiez ces conditions et validez le système fini. La documentation relative au contact alimentaire doit correspondre à la qualité, à la structure complète, au marché cible et aux conditions de contact.
Pour un essai de production contrôlé :
- Consignez l'identité du matériau. Enregistrez les qualités, les lots, les dimensions, les faces et le format des rouleaux des feuilles de PP et des films barrière.
- Approuver une matrice d'essais spécifique à la ligne. Documenter la configuration des équipements et les conditions de variation dans les limites approuvées.
- Inspectez le stratifié à plat. Évaluez la régularité du collage, les plis, les bulles d'air, le gondolage, le blocage et l'enroulement.
- Façonnez la pièce prévue. Mesurez l'épaisseur locale et inspectez les angles critiques, les parois latérales, la bride et les bords découpés.
- Tester les échantillons définis. Mesurer les propriétés de barrière et autres propriétés requises dans des conditions convenues.
- Condition et mise en circulation. Vérifier à nouveau après la séquence de stockage ou de distribution spécifiée et conserver le document approuvé.
Pour évaluer la résistance de l'adhérence des stratifiés, il convient de convenir de la préparation des échantillons, de leur géométrie, de leur largeur, de la vitesse de séchage, de leur conditionnement et du signalement des interfaces de rupture. La norme ASTM F904-22 traite de la séparation des plis des stratifiés flexibles pour permettre la mesure de l'adhérence ; elle ne définit pas à elle seule un protocole d'essai complet pour la construction de feuilles semi-rigides en PP.
9. Liste de contrôle de la demande de devis pour le film barrière PP-line
Lors d'une demande de film PE/EVOH/PE pour une ligne de production PP, veuillez indiquer PP comme substrat dès la première ligne de votre requête. Fournissez les informations suivantes :
- Fourniture : film barrière pour votre propre opération de lamination thermique en ligne, ou feuille laminée finie.
- Substrat PP : qualité ou échantillon, construction, épaisseur, largeur et détails de surface pertinents.
- Film : épaisseur et tolérance cibles, largeur, faces fonctionnelles et toute référence de matériau actuelle.
- Ligne : modèle, schéma de la station de lamination, dispositif de chauffage/pincement/refroidissement, contrôle de la tension et plage de vitesse prévue.
- Format du rouleau : diamètre intérieur du noyau, diamètre extérieur maximal, masse ou longueur, schéma de déroulement et exigences d'épissure.
- Thermoformage : emboutissage du plateau, profondeur, rayons, bride et points d’acceptation critiques.
- Objectif de barrière : OTR/WVTR, unités, méthodes, température, humidité, échantillon et base de conditionnement.
- Utilisation finale : produit emballé, conditions de remplissage, de stockage et de distribution, marché de destination et documents requis.
- Plan commercial : quantité d’essai, prévision de consommation et destination de livraison.
La liste de contrôle générale des demandes de devis pour les feuilles thermoformables offre un cadre d'achat plus large. Le substrat et la qualité du film en ligne restent spécifiques à ce projet PP.
Options de films barrières WANSYN pour les lignes PP et PET
WANSYN propose des films barrières PE/EVOH/PE pour le contrecollage thermique en ligne sur feuilles PP, ainsi que des solutions spécifiques adaptées à la production de feuilles PET. Veuillez nous indiquer le substrat et la ligne de production que vous utilisez afin que nous puissions vous proposer la qualité appropriée et les conditions d'essai.
Pour toute demande concernant les films, veuillez contacter WANSYN ou envoyer un courriel à info@wxchemgroup.com . Pour toute demande concernant les feuilles finies à base de PP, veuillez consulter la catégorie des rouleaux de feuilles PP .
Foire aux questions
Peut-on laminer thermiquement en ligne un film barrière PE/EVOH/PE sur une feuille PP ?
Oui, une qualité compatible PP dédiée peut être fournie pour évaluation sur une ligne appropriée. Il s'agit d'adapter la face de collage, le substrat PP et le procédé, puis de qualifier le matériau stratifié et formé.
Le grade PET-line peut-il être utilisé sur une ligne PP ?
Ne considérez pas les grades comme interchangeables. Obtenez la confirmation du substrat et de l'équipement proposés avant de substituer un film qualifié sur une autre ligne.
Quelle est la structure finale de la feuille ?
Une description simplifiée est PP/PE/EVOH/PE. La déclaration complète doit identifier les éventuelles couches de liaison fonctionnelles. Il ne s'agit pas automatiquement de la même construction que PP/EVOH/PP coextrudé.
Existe-t-il une ligne de production de feuilles PP qui prend en charge ce procédé ?
Non. Vérifiez si la ligne dispose d'une station de lamination de film compatible, d'un système de contrôle de la chaleur et du pincement, d'une gestion de la tension, d'une capacité de refroidissement et d'enroulement.
Un pourcentage d'EVOH plus élevé garantit-il une meilleure barrière finale ?
Non. La composition, la qualité, la conception des couches, l'humidité, la répartition du formage et les conditions d'essai influent sur le résultat. Spécifiez les performances requises de l'éprouvette définie.
Faut-il vérifier la barrière après le thermoformage ?
Pour un emballage critique en termes de performances, il convient de convenir d'une vérification sur plateau formé ou sur emballage fini. Le formage modifie la géométrie et l'épaisseur locale ; par conséquent, les données brutes du film plat ne suffisent pas.
S'agit-il automatiquement d'une construction adaptée au micro-ondes ou à la stérilisation en autoclave ?
Non. Tout traitement thermique ou application de chauffage nécessite l'approbation de la structure complète dans les conditions réelles. Le PP comme polymère de base ne constitue pas une preuve suffisante.
Que dois-je envoyer pour obtenir un devis pour un film PP-line ?
Veuillez envoyer le substrat PP, les dimensions du film, le schéma de câblage, le format du rouleau, l'application en plateau, la cible de barrière avec les conditions de test, la documentation requise et la quantité attendue.
Référence technique
Buntinx et al., Polymers (2014) : recherche sur la distribution d’épaisseur et la transmission d’oxygène avant et après thermoformage de feuilles mono- et multicouches sélectionnées. Leurs résultats ne permettent pas d’établir les spécifications du film proposé ici.